


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


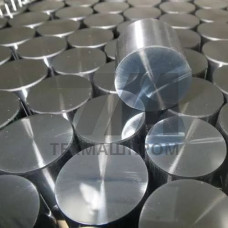
Круглая поковка из стали 08Х18Н10Т — это кованый сортовой полуфабрикат круглого сечения, получаемый методом свободной ковки или радиально-ротационного обжатия из коррозионностойкой аустенитной стали с титановым стабилизатором. В отличие от горячекатаного круга, поковка формируется с многократным пластическим деформированием, что обеспечивает плотную макроструктуру без внутренних дефектов, уков не менее 3–5 и однородность механических свойств по всему объёму заготовки. Сталь 08Х18Н10Т (аналог AISI 321, DIN 1.4541) относится к классу хромоникелевых аустенитных сталей, легированных титаном в пределах 0,4–1,0 % для связывания углерода в карбиды TiC и предотвращения межкристаллитной коррозии в интервале 450–850 C.
Химический состав стали 08Х18Н10Т регламентируется ГОСТ 5632: углерод не более 0,08 %, хром 17,0–19,0 %, никель 9,0–11,0 %, титан 0,4–1,0 %, кремний до 0,8 %, марганец до 2,0 %. Поковка сохраняет аустенитную структуру в диапазоне от криогенных температур до 600 C при длительной работе и до 800 C при кратковременном нагреве. Предел текучести при 20 C — не менее 196 МПа, временное сопротивление — от 510 МПа, относительное удлинение — не менее 40 %. После аустенизации при 1050–1100 C с охлаждением в воде или на воздухе твёрдость составляет 140–180 HB.
Круглая поковка поставляется в термообработанном состоянии с нормированными механическими свойствами. Диаметр сечения — от 80 до 600 мм, длина — до 6000 мм. Кривизна на 1 м длины не превышает 5 мм. Торцы обрезаются под прямым углом, допускается фаска 3–5 мм. Клеймение выполняется по торцу с указанием марки стали, номера плавки и партии.
| Параметр | Значение | Условие | Норматив | Метод контроля |
|---|---|---|---|---|
| Предел текучести | 196 МПа | 20 C | ГОСТ 5949 | растяжение |
| Временное сопротивление | 510 МПа | 20 C | ГОСТ 5949 | растяжение |
| Относительное удлинение | 40 % | 20 C | ГОСТ 5949 | растяжение |
| Ударная вязкость KCU | 1,0 МДж/м | 20 C | ГОСТ 9454 | ударный изгиб |
| Твёрдость | 140–180 HB | после аустенизации | ГОСТ 9012 | Бринелль |
| Склонность к МКК | отсутствует | после провокации 650 C | ГОСТ 6032 | АМУ |
Круглая поковка из 08Х18Н10Т применяется там, где требуется сочетание жаропрочности, коррозионной стойкости и стабильности структуры под нагрузкой:
Ковка выполняется при 1150–1200 C с окончанием деформации не ниже 900 C для предотвращения выделения карбидов хрома по границам зёрен. После ковки поковка подвергается аустенизации при 1050–1100 C и быстрому охлаждению. Такая обработка растворяет карбиды и обеспечивает стойкость к межкристаллитной коррозии. Механическая обработка — точение, фрезерование, сверление — выполняется твердосплавным инструментом с обильным охлаждением из-за склонности аустенитной стали к наклёпу. Сварка возможна всеми видами дуговой сварки без предварительного подогрева; после сварки рекомендуется местная аустенизация для восстановления коррозионной стойкости зоны термического влияния.
Поковка формируется многократным обжатием с уковом не менее 3–5, что обеспечивает плотную макроструктуру и отсутствие внутренних дефектов. Горячекатаный круг имеет меньшую степень деформации и может содержать остаточные ликвационные зоны.
Длительная рабочая температура — до 600 C. Кратковременный нагрев допустим до 800 C. Выше 850 C начинается интенсивное окисление и потеря прочностных характеристик.
Нет, если поковка поставлена в аустенизированном состоянии. После сварки или интенсивной холодной деформации рекомендуется аустенизация при 1050–1100 C для снятия напряжений и восстановления коррозионной стойкости.
Стандартный диапазон — от 80 до 600 мм. Длина — до 6000 мм. Возможны индивидуальные размеры под конкретное оборудование по согласованию с производителем.