


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


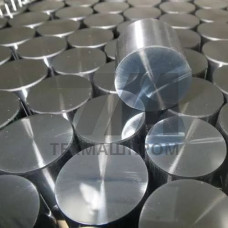
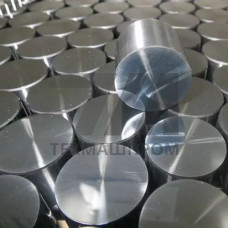
Круглая поковка из конструкционной стали 12ХН3А — горячедеформированный полуфабрикат круглого сечения, получаемый ковкой или радиально-ротационным обжатием слитка либо непрерывнолитой заготовки. Сталь 12ХН3А относится к легированным никель-хромистым цементуемым сталям перлитного класса и поставляется по ГОСТ 4543-2016. Круглая поковка из неё предназначена для последующей механической обработки и изготовления высоконагруженных деталей, работающих при знакопеременных и ударных нагрузках.
Сталь 12ХН3А содержит углерод в пределах 0,09–0,15 %, хром 0,6–0,9 %, никель 2,75–3,25 %. Ограниченное содержание серы (не более 0,025 %) и фосфора (не более 0,025 %) обеспечивает чистоту по неметаллическим включениям. После ковки поковка имеет феррито-перлитную структуру с баллом зерна 5–8 по ГОСТ 5639. Для снятия внутренних напряжений и улучшения обрабатываемости проводится нормализация или высокий отпуск при 650–680 C.
Свойства круглой поковки из 12ХН3А определяются термическим состоянием. В нормализованном состоянии твёрдость составляет 170–217 HB. После цементации на глубину 0,8–1,5 мм и закалки с низким отпуском поверхностный слой приобретает твёрдость 58–62 HRC при вязкой сердцевине 30–40 HRC. Предел прочности сердцевины после улучшения — 880–1080 МПа, предел текучести — не менее 685 МПа, ударная вязкость KCU — не менее 60 Дж/см.
| Параметр | Диаметр поковки, мм | Термообработка | Твёрдость, HB | в, МПа |
|---|---|---|---|---|
| Ковка из слитка | 150–250 | Нормализация | 170–207 | 590 |
| Ковка из НЛЗ | 80–150 | Улучшение | 217–255 | 880–1080 |
| Радиальное обжатие | 60–120 | Высокий отпуск | 160–200 | 550 |
| Ковка из слитка | 250–400 | Нормализация + отпуск | 170–217 | 590 |
Круглая поковка из 12ХН3А производится с применением ковки на гидравлических прессах усилием 2000–6000 тс или радиально-ротационных машин. Температурный интервал ковки — 1180–850 C. Соблюдение режимов нагрева и деформации предотвращает образование флокенов и разнозернистости. Припуск на механическую обработку назначается по ГОСТ 7062-90. Кривизна поковки не превышает 0,5 % длины, овальность — 5 % диаметра.
Круглая поковка из 12ХН3А подвергается ультразвуковому контролю по ГОСТ 24507 для выявления внутренних дефектов. Проводится макро- и микроструктурный анализ, определяются механические свойства на образцах, вырезанных из припускной части. Контролируется содержание водорода — не более 2 ppm для предотвращения флокенообразования. Сертификат качества включает результаты химического анализа, механических испытаний и неразрушающего контроля.
Стандартный сортамент охватывает диапазон 60–400 мм. Поковки меньшего диаметра изготавливаются методом радиального обжатия, крупные — ковкой на прессах.
Применяется нормализация при 880–900 C или высокий отпуск при 650–680 C с последующим медленным охлаждением. Режим выбирается в зависимости от диаметра и назначения поковки.
Сталь 12ХН3А обеспечивает сквозную прокаливаемость в сечениях до 100–120 мм при закалке в масле. Для крупных поковок применяется дифференцированное охлаждение или изотермическая закалка.
Обязателен ультразвуковой контроль по ГОСТ 24507. Дополнительно может проводиться магнитопорошковая дефектоскопия поверхностных слоёв после черновой обработки.