


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


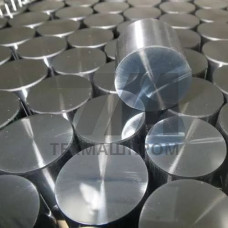
Круглая поковка из стали 20ХН3А — это кованая заготовка круглого сечения, изготавливаемая из легированной конструкционной хромоникелевой стали. Материал относится к группе улучшаемых сталей, предназначенных для деталей, работающих при значительных динамических и ударных нагрузках. Химический состав с содержанием хрома (0,6–0,9%) и никеля (2,75–3,15%) обеспечивает повышенную прокаливаемость и вязкость сердцевины при сохранении твердости поверхностного слоя после химико-термической обработки.
Круглые поковки из 20ХН3А поставляются в состоянии после ковки с последующей нормализацией или улучшением (закалка с высоким отпуском). Механические свойства зависят от диаметра сечения: для заготовок до 100 мм предел текучести составляет не менее 685 МПа, временное сопротивление — 785–980 МПа, относительное удлинение — не менее 11%. Ударная вязкость KCU достигает 59 Дж/см, что характерно для никельсодержащих сталей с мелкозернистой структурой.
Ковка круглых заготовок из 20ХН3А выполняется на гидравлических прессах и молотах в интервале температур 1180–800 C. Нагрев под ковку проводится ступенчато для исключения образования трещин из-за низкой теплопроводности легированной стали. После деформации заготовки подвергаются нормализации при 850–870 C с последующим высоким отпуском при 600–650 C для снятия внутренних напряжений и выравнивания структуры. Для ответственных деталей применяется улучшение: закалка от 820–840 C в масле и отпуск при 520–580 C.
Поковки круглого сечения из 20ХН3А характеризуются отсутствием усадочной рыхлости и осевой пористости благодаря применению прибыльных надставок и контролируемой степени укова (не менее 3:1). Механическая обработка резанием возможна в состоянии поставки; при необходимости повышения обрабатываемости назначается отжиг на зернистый перлит.
Круглые поковки из стали 20ХН3А используются для изготовления деталей, работающих в условиях знакопеременных нагрузок и требующих сочетания прочной сердцевины с износостойкой поверхностью после цементации или нитроцементации. Основные области применения:
Глубина цементованного слоя для поковок из 20ХН3А составляет 0,8–1,5 мм при твердости поверхности 58–63 HRC после закалки и низкого отпуска. Сердцевина при этом сохраняет вязкость 30–45 HRC, что обеспечивает работоспособность деталей при ударных нагрузках и изгибающих моментах.
Круглые поковки из 20ХН3А изготавливаются диаметром от 80 до 600 мм и длиной до 6000 мм. Допуски на размеры регламентируются ГОСТ 8479 и классом точности поковки. Контроль качества включает проверку химического состава, механических свойств на образцах, вырезанных из тела поковки, и ультразвуковой контроль сплошности по всей длине заготовки.
| Диаметр, мм | Предел текучести, МПа | Временное сопротивление, МПа | Относительное удлинение, % | Ударная вязкость KCU, Дж/см |
|---|---|---|---|---|
| 80–100 | 685 | 785–930 | 12 | 59 |
| 101–160 | 635 | 735–880 | 11 | 54 |
| 161–250 | 590 | 685–830 | 10 | 49 |
Поковки из стали 20ХН3А применяются в узлах, где требуется повышенная несущая способность при ограниченной массе конструкции. По сравнению с углеродистыми сталями материал обеспечивает более высокую прокаливаемость, что позволяет изготавливать детали сечением до 250 мм без существенного снижения механических свойств в центральной зоне.
Поковки поставляются после нормализации с высоким отпуском или после улучшения (закалка с отпуском). Вид термической обработки указывается в заказе и зависит от требуемого уровня механических свойств.
При газовой цементации глубина слоя составляет 0,8–1,5 мм, при твердой цементации в карбюризаторе — до 2,0 мм. Твердость поверхности после закалки достигает 58–63 HRC.
Сварка ограничена из-за склонности к закалке в околошовной зоне. При необходимости соединения применяют подогрев до 250–300 C и последующий высокий отпуск. Для ответственных узлов рекомендуется использовать механические соединения.
Основной метод — ультразвуковой контроль сплошности по ГОСТ 24507. Дополнительно может проводиться магнитопорошковый контроль поверхности для выявления волосовин и закатов, образовавшихся при ковке.