


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


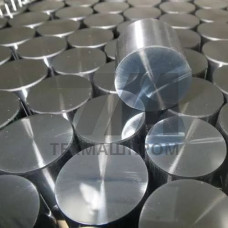
Круглая поковка из стали 34ХН1МА — это кованая заготовка круглого сечения, изготовленная из легированной конструкционной хромоникельмолибденовой стали с добавлением ванадия. Материал относится к группе высокопрочных улучшаемых сталей и предназначен для изготовления ответственных деталей, работающих при значительных статических и динамических нагрузках. Химический состав по ГОСТ 4543 включает хром (0,8–1,1 %), никель (1,3–1,7 %), молибден (0,2–0,3 %) и ванадий (0,05–0,15 %), что обеспечивает сочетание высокой прокаливаемости, прочности и вязкости после термической обработки.
Ковка круглого профиля из 34ХН1МА производится на гидравлических и молотовых прессах с последующей нормализацией и высоким отпуском для снятия внутренних напряжений. Заготовки поставляются в термообработанном состоянии (Н, Т, ТО по ГОСТ 8479) с гарантированными механическими свойствами. Типовой диапазон диаметров — от 80 до 600 мм, длина — до 6000 мм. Допуски на размеры и отклонения формы регламентируются ГОСТ 7062 и ГОСТ 7829.
После закалки и высокого отпуска сталь 34ХН1МА демонстрирует предел текучести не менее 590 МПа, временное сопротивление — 780–980 МПа, относительное удлинение — от 12 %, ударную вязкость KCU — не менее 59 Дж/см. Прокаливаемость материала обеспечивает стабильные свойства в сечениях до 100 мм. Рабочий диапазон температур — от –70 до +450 C, что позволяет применять поковки в узлах, эксплуатируемых при низких климатических температурах.
| Диаметр, мм | Предел текучести, МПа | Временное сопротивление, МПа | Относительное удлинение, % | Ударная вязкость KCU, Дж/см |
|---|---|---|---|---|
| 80–160 | 640 | 880 | 14 | 69 |
| 161–250 | 620 | 850 | 13 | 64 |
| 251–400 | 590 | 800 | 12 | 59 |
Круглые поковки из 34ХН1МА хорошо поддаются механической обработке резанием в состоянии поставки (после нормализации с отпуском). Твердость заготовок в этом состоянии составляет 229–269 HB, что обеспечивает удовлетворительную обрабатываемость на токарных и карусельных станках. При окончательной термической обработке — закалке в масло с 850 C и отпуске при 560–620 C — достигается твердость 269–302 HB. Сварка материала ограничена из-за склонности к образованию холодных трещин; при необходимости соединений применяют подогрев до 300–350 C и последующий отпуск.
Благодаря высокому сопротивлению усталости и вязкости разрушения, поковки круглого сечения из 34ХН1МА используются для производства:
В нефтегазовой отрасли из поковок 34ХН1МА изготавливают фланцы, переходники и корпуса фонтанной арматуры, работающие при давлении до 70 МПа. В энергетическом машиностроении материал востребован для валов паровых турбин и роторов электрогенераторов. Детали, полученные из круглых поковок, проходят ультразвуковой контроль на сплошность по ГОСТ 24507 и магнитопорошковую дефектоскопию для выявления поверхностных дефектов.
Поковки поставляются в нормализованном состоянии с высоким отпуском (Н), после улучшения (Т) или с гарантированными механическими свойствами (ТО) по ГОСТ 8479. Выбор состояния зависит от требований к последующей механической обработке и эксплуатационным характеристикам.
Практический максимум диаметра составляет 600 мм при длине до 6000 мм. Для диаметров свыше 400 мм требуется контроль прокаливаемости и дополнительная термическая обработка для обеспечения однородности свойств по сечению.
Стандартный комплекс включает ультразвуковой контроль сплошности по ГОСТ 24507, магнитопорошковую дефектоскопию поверхности и контроль твердости. Для ответственных деталей дополнительно выполняется контроль механических свойств на образцах, вырезанных из технологических припусков.
Сварка возможна с ограничениями: обязателен предварительный подогрев до 300–350 C, применение низководородных электродов и последующий высокий отпуск. Для большинства ответственных узлов предпочтительны цельные поковки без сварных соединений.