


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


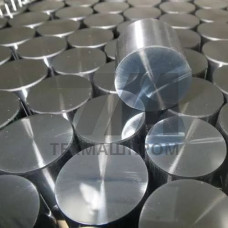
Круглая поковка из стали 34ХН3МА — высоконагруженный полуфабрикат, получаемый свободной ковкой или осадкой на гидравлических прессах с последующей нормализацией и высоким отпуском. Материал относится к группе конструкционных легированных сталей с комплексным легированием хромом, никелем и молибденом, что обеспечивает сочетание высокой прочности, вязкости и прокаливаемости в сечениях до 100 мм и более.
Химический состав 34ХН3МА регламентирован ГОСТ 4543 и включает углерод 0,30–0,38 %, хром 0,80–1,10 %, никель 2,75–3,25 %, молибден 0,20–0,30 %. Такое легирование формирует структуру сорбита отпуска после термообработки и обеспечивает предел текучести на уровне 590–735 МПа в зависимости от сечения поковки. Материал склонен к флокеночувствительности, поэтому производственный цикл включает контрольную выборку и замедленное охлаждение после ковки.
Круглые поковки 34ХН3МА изготавливают из слитков или катаной заготовки с уковом не менее 3:1 для проработки осевой зоны. Ковку ведут в интервале температур 1180–850 C с обязательным предварительным подогревом до 400–450 C для снижения термических напряжений. После деформации поковки подвергают нормализации при 850–870 C и высокому отпуску при 620–660 C, что обеспечивает твердость 229–269 HB и стабильность механических свойств по сечению.
Для ответственных применений возможна закалка в масле с 850 C и отпуск при 560–600 C, после чего предел прочности достигает 980–1080 МПа при ударной вязкости KCU не менее 59 Дж/см. Механическая обработка поковок выполняется на токарно-карусельных и токарно-винторезных станках; материал хорошо поддается резанию твердосплавным инструментом в состоянии поставки.
| Сечение, мм | Предел текучести, МПа | Предел прочности, МПа | Относительное удлинение, % | Ударная вязкость KCU, Дж/см |
|---|---|---|---|---|
| до 50 | 735 | 880 | 12 | 78 |
| 50–80 | 685 | 830 | 11 | 69 |
| 80–100 | 640 | 780 | 10 | 59 |
Круглые поковки 34ХН3МА востребованы в узлах, работающих при знакопеременных и ударных нагрузках в условиях низких температур до –70 C. Основные потребители — предприятия тяжелого машиностроения, нефтегазового комплекса и энергетического машиностроения.
Поставка круглых поковок 34ХН3МА осуществляется в диаметрах от 80 до 600 мм с припуском на механическую обработку 5–15 мм на сторону. Контроль качества включает ультразвуковую дефектоскопию по ГОСТ 24507, проверку механических свойств на образцах, вырезанных из тела поковки, и контроль макроструктуры на серных отпечатках.
Стандартная схема — нормализация при 850–870 C с высоким отпуском при 620–660 C. Для повышенных требований применяют закалку в масле с 850 C и отпуск при 560–600 C, что увеличивает прочностные характеристики.
Сквозная прокаливаемость обеспечивается в сечениях до 100 мм. Для поковок большего диаметра механические свойства регламентируются по согласованию с заказчиком с учетом фактической структуры.
Основной метод — ультразвуковая дефектоскопия по ГОСТ 24507 с оценкой сплошности по классам 1–3. Дополнительно выполняется контроль твердости и макроструктуры.
Материал ограниченно свариваем из-за склонности к закалочным структурам в зоне термического влияния. Сварка допускается только с предварительным подогревом до 300–350 C и последующей термообработкой.