


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


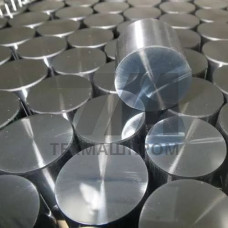
Круглая поковка из конструкционной стали 38Х2Н2МА — кованый полуфабрикат круглого сечения, получаемый из слитков или непрерывнолитой заготовки методом свободной ковки либо радиального обжатия. Марка 38Х2Н2МА относится к легированным конструкционным улучшаемым сталям перлитного класса и регламентируется ГОСТ 4543-2016. Химический состав обеспечивает сочетание высокой прокаливаемости, прочности и ударной вязкости при температурах эксплуатации до 450 C, что делает круглую поковку востребованной для тяжелонагруженных деталей машин и металлургического оборудования.
Сталь 38Х2Н2МА содержит углерод в пределах 0,35–0,42 %, что обеспечивает формирование мартенситной структуры при закалке. Легирующий комплекс построен на сочетании хрома, никеля и молибдена:
После улучшения (закалка 860–880 C в масле, высокий отпуск 620–660 C) структура представляет собой сорбит отпуска с равномерно распределёнными карбидами. Такое состояние даёт предел текучести не ниже 835 МПа при относительном удлинении 12 % и ударной вязкости KCU не менее 59 Дж/см.
Круглая поковка из 38Х2Н2МА изготавливается по ГОСТ 1133-71 или ГОСТ 7829-70 с припусками на механическую обработку. Ковка ведётся в интервале 1180–850 C с обязательным ступенчатым нагревом под деформацию для предотвращения термических трещин. После ковки заготовка подвергается отжигу или высокому отпуску для снятия внутренних напряжений и снижения твёрдости до 217–255 HB, что обеспечивает обрабатываемость резанием.
Для крупных сечений применяется изотермическая выдержка при 650–680 C, исключающая образование флокенов — водородных трещин, характерных для никельсодержащих сталей. Контроль макроструктуры проводится по ГОСТ 10243-75, ультразвуковая дефектоскопия — по ГОСТ Р 55724-2013.
Диаметр круглой поковки варьируется от 80 до 800 мм, длина — до 6000 мм. Ниже приведены типовые параметры для различных сечений после улучшения.
| Диаметр, мм | Предел текучести, МПа | Предел прочности, МПа | Твёрдость, HB | KCU, Дж/см |
|---|---|---|---|---|
| 80–150 | 835 | 980 | 255–302 | 59 |
| 160–250 | 785 | 930 | 241–285 | 54 |
| 260–400 | 735 | 880 | 229–269 | 49 |
| 410–600 | 685 | 830 | 217–255 | 44 |
Круглая поковка из 38Х2Н2МА используется для изготовления деталей, работающих при знакопеременных нагрузках и контактном нагружении:
В термически улучшенном состоянии сталь сохраняет работоспособность в интервале от –60 C до +450 C. При эксплуатации в условиях абразивного износа рекомендуется азотирование поверхности с получением твёрдости 550–650 HV на глубине 0,3–0,5 мм.
Ковка обеспечивает залечивание внутренних дефектов литой структуры, измельчение зерна и более высокие показатели ударной вязкости в осевой зоне крупных сечений. Прокат ограничен по диаметру и имеет менее однородную макроструктуру в центральной части.
Перед механообработкой поковку подвергают отжигу или высокому отпуску до твёрдости 217–255 HB. Это снижает склонность к наклёпу и обеспечивает стабильную стружколомкость при точении и фрезеровании.
Сварка ограниченно применима из-за склонности к образованию холодных трещин. Требуется подогрев до 200–300 C, применение аустенитных электродов и последующая термообработка для снятия напряжений.
Проводится ультразвуковой контроль по ГОСТ Р 55724-2013, макроанализ по ГОСТ 10243-75 и определение загрязнённости неметаллическими включениями по ГОСТ 1778-70. Для ответственных деталей — испытания на растяжение и ударный изгиб от каждой партии.