


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


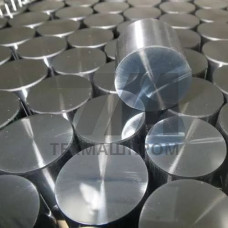
Круглая поковка из конструкционной стали 40Х — горячедеформированный полуфабрикат круглого сечения, получаемый ковкой или радиально-ротационным обжатием слитка либо непрерывнолитой заготовки. Сталь 40Х по ГОСТ 4543 содержит 0,36–0,44 % углерода, 0,80–1,10 % хрома, 0,17–0,37 % кремния и 0,50–0,80 % марганца, что обеспечивает сквозную прокаливаемость в сечениях до 60–80 мм при закалке в масле. Круглая поковка отличается от сортового проката направленной макроструктурой: волокна металла обтекают контур детали, повышая сопротивление усталостному разрушению при циклическом нагружении.
Диаметр круглых поковок из 40Х — от 80 до 800 мм, длина — до 6000 мм. Припуск на механическую обработку назначают по ГОСТ 7062 для поковок, изготовленных на молотах и гидравлических прессах. Кривизна оси не превышает 0,5 % длины для поковок диаметром до 300 мм и 0,8 % — для крупных сечений. Торцы обрезают газовой резкой с последующей зачисткой; допускается смятие кромок глубиной не более 15 мм.
| Диаметр поковки, мм | Предельные отклонения, мм | Припуск на сторону, мм | Твёрдость после отжига, НВ | Ударная вязкость KCU, Дж/см |
|---|---|---|---|---|
| 100–150 | +6/–4 | 10–12 | 170–217 | 59 |
| 200–300 | +10/–6 | 14–18 | 170–217 | 54 |
| 400–500 | +15/–8 | 20–25 | 180–228 | 49 |
| 600–800 | +20/–10 | 28–35 | 180–228 | 44 |
Улучшение поковок из 40Х выполняют по схеме: закалка 850–870 C в масле, высокий отпуск 560–620 C с охлаждением в воде или на воздухе. После улучшения предел прочности достигает 980–1080 МПа, предел текучести — 785–885 МПа, относительное удлинение — 10–12 %, твёрдость — 269–302 НВ. Для крупных сечений свыше 400 мм применяют нормализацию 860–880 C с последующим высоким отпуском, что снижает разброс свойств по сечению.
Поверхностная закалка ТВЧ на глубину 2–5 мм с нагревом до 880–900 C и спрейерным охлаждением обеспечивает твёрдость поверхностного слоя 50–55 HRC при вязкой сердцевине 28–32 HRC. Такая обработка характерна для шеек валов, шлицевых участков и посадочных поверхностей под подшипники.
Поковки из 40Х подвергают ультразвуковому контролю по ГОСТ 24507 для выявления внутренних дефектов: расслоений, флокенов, неметаллических включений. Допустимый уровень дефектности — не выше 3-й группы для ответственных деталей. Макроструктуру оценивают по ГОСТ 10243, загрязнённость стали неметаллическими включениями — по ГОСТ 1778. Флокены в поковках из хромистой стали склонны к образованию при замедленном охлаждении, поэтому после ковки применяют изотермический отжиг или замедленное охлаждение в термосах.
После закалки в масле и высокого отпуска при 560–620 C твёрдость составляет 269–302 НВ в сечениях до 300 мм. Для крупных поковок свыше 400 мм значения снижаются до 241–285 НВ из-за неполной прокаливаемости.
Поковка имеет направленную макроструктуру с обтеканием волокон, повышенную плотность металла и отсутствие ликвационных зон. Горячекатаный круг сохраняет деформационную текстуру прокатки и уступает поковке по усталостной долговечности при знакопеременных нагрузках.
Ударная вязкость KCU стали 40Х при –40 C снижается до 29–39 Дж/см, что ограничивает применение в климатическом исполнении УХЛ1. Для эксплуатации ниже –40 C рекомендуются стали с повышенной хладостойкостью, например 40ХН2МА или 38Х2МЮА.
Припуск назначают по ГОСТ 7062 в зависимости от диаметра и способа ковки: 10–12 мм на сторону для сечений 100–150 мм, 20–25 мм для 400–500 мм, 28–35 мм для 600–800 мм. Дополнительно учитывают кривизну оси и смятие торцов.