


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


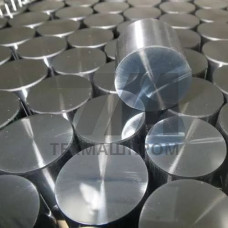
Круглая поковка из конструкционной стали 50Г — это изделие, получаемое методом горячей объемной штамповки или свободной ковки из слитка либо проката. Сталь 50Г относится к группе конструкционных рессорно-пружинных сталей с повышенным содержанием марганца (0,70–1,00 %), что обеспечивает высокую прокаливаемость и прочностные характеристики при сохранении достаточной пластичности. Поковки круглого сечения из стали 50Г применяются в узлах, работающих при статических и динамических нагрузках, где требуется сочетание износостойкости и сопротивления усталости.
Химический состав стали 50Г регламентируется ГОСТ 4543-71. Основные легирующие элементы — марганец и кремний (0,17–0,37 %). Углерод в пределах 0,48–0,56 % обеспечивает твердость после закалки до 52–58 HRC. Содержание серы и фосфора ограничено 0,035 % каждого, что гарантирует стабильность свойств при ковке и последующей термообработке.
Механические характеристики поковок из стали 50Г после нормализации или улучшения:
Поковки из стали 50Г поставляются в термообработанном состоянии (нормализация, отпуск) или без термообработки — по требованию заказчика. Допуски на размеры и отклонения формы соответствуют ГОСТ 7062-90 для поковок из углеродистых и легированных сталей.
Ковка стали 50Г выполняется в интервале температур 1180–800 C. Нагрев заготовок перед деформацией должен быть равномерным, чтобы избежать образования трещин и перегрева. Благодаря содержанию марганца сталь обладает повышенной прочностью в горячем состоянии, что требует применения оборудования с усилием на 15–20 % выше, чем для обычных углеродистых сталей. После ковки рекомендуется замедленное охлаждение или немедленный отжиг для снятия внутренних напряжений.
Круглые поковки из стали 50Г могут подвергаться механической обработке на токарных и карусельных станках. Обрабатываемость резанием оценивается как удовлетворительная — стружка ломкая, что облегчает отвод из зоны резания. Для финишных операций применяются твердосплавные пластины с покрытием.
Изделия из стали 50Г востребованы в машиностроении и горнодобывающей отрасли. Основные области использования:
Поковки из стали 50Г применяются в узлах трения, где требуется повышенная поверхностная твердость после закалки с индукционным нагревом. Глубина закаленного слоя достигает 2–4 мм при твердости 50–55 HRC, что обеспечивает высокую износостойкость при сохранении вязкой сердцевины.
По сравнению со сталью 45, сталь 50Г имеет на 15–20 % более высокий предел текучести и лучшую прокаливаемость благодаря марганцу. От стали 65Г она отличается меньшей склонностью к обезуглероживанию при нагреве и более стабильными свойствами в крупных сечениях. Для деталей с толщиной стенки свыше 80 мм сталь 50Г предпочтительнее, чем 45, поскольку обеспечивает сквозную прокаливаемость при закалке в масле.
| Параметр | Сталь 50Г | Сталь 45 | Сталь 65Г | Сталь 40Х |
|---|---|---|---|---|
| Предел текучести, МПа | 390 | 340 | 410 | 490 |
| Предел прочности, МПа | 640–780 | 590–710 | 780–980 | 780–880 |
| Относительное удлинение, % | 14 | 16 | 10 | 12 |
| Ударная вязкость, МДж/м | 0,39 | 0,49 | 0,29 | 0,59 |
| Твердость после улучшения, HB | 229–269 | 197–229 | 241–285 | 229–269 |
При заказе круглых поковок из стали 50Г необходимо указывать диаметр, длину, массу, состояние поставки и категорию контроля. Поковки подвергаются ультразвуковому контролю на отсутствие внутренних дефектов — расслоений, трещин, усадочной рыхлости. Контроль твердости выполняется по Бринеллю на каждом изделии или партии. Химический состав подтверждается сертификатом качества предприятия-изготовителя.
Допустимые отклонения по диаметру для поковок класса точности II составляют +3/1 мм при диаметре до 200 мм. Для поковок с последующей механической обработкой назначаются припуски по ГОСТ 7829-75. Кривизна оси не должна превышать 2 мм на 1 метр длины.
Масса поковки ограничена мощностью ковочного оборудования и сечением слитка. На молотах усилием 5 тонн изготавливаются поковки диаметром до 400 мм и массой до 1,5 тонн. На гидравлических прессах усилием 30–60 МН возможна ковка изделий массой до 10 тонн.
Для снятия напряжений после ковки применяется отжиг при 820–850 C с замедленным охлаждением. Для достижения оптимального сочетания прочности и вязкости назначается улучшение: закалка от 820–840 C в масле и высокий отпуск при 560–600 C.
Сталь 50Г относится к ограниченно свариваемым материалам из-за повышенного содержания углерода. Сварка возможна с предварительным подогревом до 250–350 C и последующим отпуском. Рекомендуется применять электроды с основным покрытием типа УОНИ-13/55.
Ближайшие зарубежные аналоги — сталь 50Mn (Китай, GB/T 699), C50E (Европа, EN 10083), 1050 (США, AISI/SAE). По химическому составу и механическим свойствам эти марки взаимозаменяемы при проектировании узлов.