


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


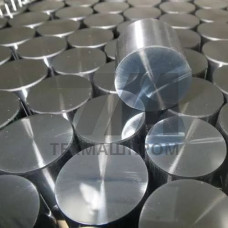
Круглая поковка из стали ХН78Т — это высоколегированный жаропрочный материал на никелевой основе, предназначенный для изготовления деталей газотурбинных установок, камер сгорания и элементов печного оборудования, работающих в окислительных и нейтральных средах при температурах до 1000 C. ХН78Т (аналог — нихром 80/20 с добавлением титана) относится к классу хромоникелевых сплавов с аустенитной структурой, стабилизированной титаном для предотвращения межкристаллитной коррозии.
Поковки круглого сечения из ХН78Т производятся методом горячей объемной деформации на гидравлических прессах и молотах с последующей термической обработкой — закалкой при 980–1020 C с охлаждением на воздухе. Такой режим обеспечивает формирование однородной мелкозернистой структуры с пределом прочности 650–800 МПа и относительным удлинением не менее 30%. Поставка осуществляется в соответствии с ГОСТ 25054-2017 и ТУ 14-1-4504-88, контроль качества включает ультразвуковую дефектоскопию на отсутствие внутренних расслоений и флокенов.
Легирующая система ХН78Т базируется на высоком содержании никеля (75–78%) и хрома (19–21%), что обеспечивает сочетание окалиностойкости и длительной прочности. Титан в количестве 0,15–0,60% связывает углерод в стабильные карбиды TiC, исключая обеднение границ зерен хромом при нагреве. Кремний и марганец присутствуют в пределах 0,8% и 0,7% соответственно, сера и фосфор ограничены до 0,020%.
| Параметр | Значение | Метод контроля | Температура испытания | Норматив |
|---|---|---|---|---|
| Предел прочности в | 650–800 МПа | Растяжение по ГОСТ 1497 | 20 C | ГОСТ 25054 |
| Предел текучести 0,2 | 300 МПа | Растяжение | 20 C | ТУ 14-1-4504 |
| Относительное удлинение | 30% | Растяжение | 20 C | ГОСТ 25054 |
| Длительная прочность | 100 ч при 800 C, 120 МПа | Испытание на ползучесть | 800 C | ГОСТ 10145 |
| Твердость HB | 170–220 | Бринелль | 20 C | ГОСТ 9012 |
Круглые поковки ХН78Т поставляются в диапазоне диаметров от 80 до 500 мм с припуском на механическую обработку 8–15 мм на сторону. Материал склонен к наклепу при холодной деформации, поэтому черновое точение выполняется твердосплавными пластинами с подачей 0,2–0,4 мм/об и скоростью резания 40–60 м/мин. Сварка конструкций из поковок ХН78Т производится аргонодуговым методом с присадочной проволокой Св-ХН78Т, при этом требуется предварительный подогрев до 200–300 C для снижения термических напряжений.
Для ответственных узлов, работающих в циклическом тепловом режиме, рекомендуется проводить дополнительную стабилизирующую обработку при 850 C в течение 2–4 часов. Это повышает сопротивление термической усталости и стабильность структуры при длительной эксплуатации.
Ключевым преимуществом поковок из ХН78Т является сочетание высокой жаропрочности с технологичностью при горячей деформации. В отличие от литых заготовок, кованый металл имеет более плотную структуру без усадочных раковин и газовой пористости, что критично для деталей, работающих под внутренним давлением. Сопротивление окалинообразованию при 1000 C достигает 0,1 г/(мч), что позволяет применять материал без дополнительных защитных покрытий.
При заказе круглых поковок ХН78Т необходимо указывать диаметр, длину, группу контроля качества (I–IV по ГОСТ 25054) и категорию прочности. Для изделий с повышенными требованиями к герметичности предусмотрен контроль плотности методом люминесцентной дефектоскопии.
Стандартный диапазон — от 80 до 500 мм, при необходимости возможна поставка поковок диаметром до 800 мм по индивидуальному согласованию с производителем.
Закалка при 980–1020 C с охлаждением на воздухе. Для стабилизации структуры при высокотемпературной эксплуатации дополнительно проводится выдержка при 850 C в течение 2–4 часов.
Да, аргонодуговой сваркой с присадочной проволокой Св-ХН78Т. Рекомендуется предварительный подогрев до 200–300 C и последующая термическая обработка для снятия напряжений.
Ультразвуковая дефектоскопия по ГОСТ 24507, люминесцентный контроль поверхности и контроль твердости. Для ответственных деталей возможен радиографический контроль.