


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


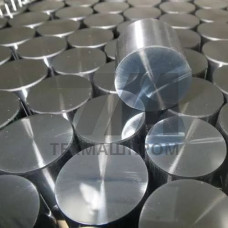
Круглая поковка из конструкционной углеродистой стали марки 55 — горячедеформированный полуфабрикат круглого сечения, получаемый ковкой или прессованием слитка либо непрерывнолитой заготовки. Сталь 55 по ГОСТ 1050 относится к качественным углеродистым конструкционным сталям с содержанием углерода 0,52–0,60 %. Такая поковка сочетает повышенную прочность и износостойкость после термической обработки с удовлетворительной обрабатываемостью резанием, что определяет её применение в узлах, работающих при знакопеременных и контактных нагрузках.
Круглые поковки поставляются диаметром от 80 до 600 мм и более, с припусками на механическую обработку и без них. Ковка выполняется по ГОСТ 7062 (поковки, изготовляемые ковкой) и ГОСТ 1133. Предельные отклонения по диаметру зависят от класса точности поковки. Типовая масса единичной поковки — от 5 до 3000 кг. Термическое состояние при поставке — без термической обработки, нормализованное или улучшенное (закалка + высокий отпуск).
| Параметр | Значение | Параметр | Значение | Примечание |
|---|---|---|---|---|
| Марка стали | 55 | Стандарт | ГОСТ 1050 | углерод 0,52–0,60 % |
| Диаметр поковки | 80–600 мм | Масса | 5–3000 кг | по ГОСТ 7062 |
| Предел прочности в | 660 МПа | Предел текучести т | 380 МПа | нормализация |
| Относительное удлинение | 13 % | Твёрдость | 255 HB | после отжига |
| Ударная вязкость KCU | 39 Дж/см | Температура ковки | 1250–800 C | начало–конец |
Сталь 55 содержит 0,52–0,60 % C, 0,17–0,37 % Si, 0,50–0,80 % Mn, не более 0,25 % Ni, 0,30 % Cr, 0,035 % S и 0,035 % P. После ковки структура — феррито-перлитная, с полосчатостью, зависящей от степени уковки. Для снятия внутренних напряжений и выравнивания структуры поковки подвергают отжигу или нормализации. Улучшение (закалка 830–860 C в воде или масле, отпуск 550–600 C) обеспечивает сорбитную структуру с твёрдостью 220–250 HB и повышенным сопротивлением усталости.
Ковка стали 55 требует соблюдения температурного интервала 1250–800 C; перегрев выше 1250 C вызывает рост зерна и снижение ударной вязкости, а ковка ниже 800 C приводит к образованию трещин. Охлаждение после ковки крупных сечений проводят в термостатах или печах замедленного охлаждения для предотвращения флокенов и трещин. Обрабатываемость резанием в нормализованном состоянии — удовлетворительная; после улучшения — пониженная, что учитывают при назначении режимов точения и фрезерования. Свариваемость ограниченная: требуется предварительный и сопутствующий подогрев 200–250 C, а также последующая термообработка.
Поковки подвергают ультразвуковому контролю по ГОСТ 24507 для выявления внутренних дефектов, а также контролю макро- и микроструктуры. Твёрдость проверяют по Бринеллю, механические свойства — на образцах, вырезанных из припуска. Для ответственных деталей назначают испытания на ударный изгиб при пониженных температурах. Химический состав подтверждают спектральным анализом каждой плавки.
Ковка обеспечивает направленное формирование волокна макроструктуры и более высокие характеристики ударной вязкости в поперечном направлении по сравнению с горячекатаным прокатом, что критично для валов и осей, работающих при знакопеременных нагрузках.
Закалка при 830–860 C с охлаждением в воде или масле и высокий отпуск при 550–600 C формируют сорбитную структуру с твёрдостью 220–250 HB и пределом текучести до 600 МПа.
Свариваемость ограниченная. Требуется подогрев 200–250 C, применение низководородистых электродов и последующая термообработка для снятия напряжений. Без подогрева возможно образование холодных трещин.
Ультразвуковая дефектоскопия по ГОСТ 24507, контроль макроструктуры, замер твёрдости, испытания на растяжение и ударный изгиб. Для особо ответственных деталей — испытания при пониженных температурах.