


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


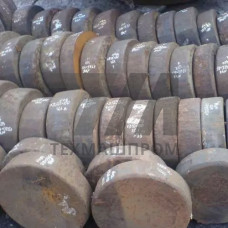
Круглые бронзовые поковки из сплава БрХЦр(А) — это горячедеформированные заготовки круглого сечения из низколегированной хромоциркониевой бронзы, полученные ковкой или прессованием слитка с последующей термообработкой. Марка БрХЦр(А) регламентируется ГОСТ 18175-78 и относится к дисперсионно-твердеющим сплавам системы Cu–Cr–Zr. Буква «А» в обозначении указывает на повышенную чистоту по примесям, что критично для стабильности электропроводности после старения. В отличие от литой заготовки, поковка обеспечивает плотную макроструктуру без усадочной рыхлости и газовых раковин, поэтому именно кованый круг применяется для ответственных токопроводящих деталей.
Основа сплава — медь (не менее 98,5 %). Легирующие компоненты вводятся в строго ограниченных пределах: хром и цирконий образуют мелкодисперсные интерметаллидные фазы Cr и CuZr, которые выделяются при старении и тормозят рекристаллизацию. Именно эти частицы обеспечивают сочетание прочности и электропроводности, недостижимое для чистого металла.
Свойства поковок БрХЦр(А) зависят от режима упрочняющей термообработки: закалка с 980–1000 C в воду с последующим старением при 450–480 C в течение 3–4 ч. После старения твёрдость возрастает до 110–130 HB, а электропроводность достигает 75–85 % IACS. Холодная деформация (нагартовка) дополнительно повышает прочность, но снижает пластичность и электропроводность, поэтому для токопроводящих деталей обычно применяют состояние после старения без значительной нагартовки.
| Параметр | После закалки | После старения | Нагартованный | Метод контроля |
|---|---|---|---|---|
| Предел прочности в, МПа | 240–280 | 380–450 | 480–540 | ГОСТ 1497 |
| Предел текучести 0,2, МПа | 120–160 | 300–360 | 420–470 | ГОСТ 1497 |
| Относительное удлинение , % | 35–45 | 15–22 | 6–10 | ГОСТ 1497 |
| Твёрдость, HB | 60–75 | 110–130 | 135–155 | ГОСТ 9012 |
| Электропроводность, % IACS | 45–55 | 75–85 | 65–72 | ГОСТ 27333 |
| Теплопроводность, Вт/(мК) | — | 320–360 | — | ГОСТ 30256 |
Круглые поковки БрХЦр(А) поставляются диаметром от 40 до 250 мм. Предельные отклонения по диаметру для кованого круга обычно составляют +2/1 мм при диаметре до 100 мм и +3/1 мм для более крупных сечений. Длина прутков — от 500 до 3000 мм, по согласованию возможны мерные и немерные длины. Кривизна прутка не превышает 3 мм на 1 м длины. Торцы обрезаются под прямым углом без заусенцев. Поставка осуществляется без термической обработки (под последующую механическую обработку и старение у потребителя) либо в термообработанном состоянии по требованию заказчика.
Благодаря комбинации высокой электропроводности и жаропрочности до 350–400 C, поковки БрХЦр(А) применяются в узлах, где требуется одновременно пропускать большой ток и воспринимать механические нагрузки.
Поковки БрХЦр(А) хорошо обрабатываются резанием в закалённом состоянии (до старения), когда твёрдость минимальна. После старения обрабатываемость ухудшается, поэтому финишную механическую обработку рекомендуется проводить до упрочняющей термообработки, оставляя припуск под шлифование. Сварка сплава ограничена: дуговая сварка вызывает разупрочнение в зоне термического влияния и снижение электропроводности, поэтому соединения выполняют пайкой или болтовыми контактами. Полировка и электроэрозионная обработка применяются для формирования точных контактных поверхностей.
Кованая заготовка имеет плотную беспористую структуру, более высокие и стабильные показатели пластичности и электропроводности после старения. Литьё допускает усадочную рыхлость и ликвацию хрома, что снижает однородность свойств по сечению.
Закалка с 980–1000 C в воду и старение при 460–480 C в течение 3–4 ч. Такая обработка выделяет дисперсные частицы Cr и CuZr, повышая электропроводность до 75–85 % IACS при сохранении прочности.
Сплав сохраняет механические свойства и электропроводность при нагреве до 350–400 C. При более высоких температурах начинается коагуляция упрочняющих фаз и разупрочнение.
Дуговая сварка не рекомендуется из-за разупрочнения и падения электропроводности в зоне термического влияния. Соединения выполняют пайкой твёрдыми припоями или механическим крепежом с обеспечением плотного контакта.