


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


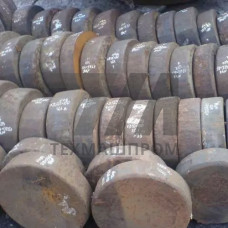
Круглые бронзовые поковки из сплава БрНХК(ф) — это горячедеформированные заготовки круглого сечения, полученные методом свободной ковки или штамповки из никель-кремнистой бронзы. Сплав БрНХК(ф) содержит никель и кремний в качестве основных легирующих элементов, что обеспечивает сочетание высокой прочности, коррозионной стойкости и удовлетворительной электропроводности. Буква «ф» в маркировке указывает на наличие фосфора в пределах регламентированного содержания, который выполняет функцию раскислителя и модификатора структуры.
Поковки круглого сечения из БрНХК(ф) применяются в узлах трения, работающих при повышенных нагрузках и в условиях агрессивных сред. Сплав устойчив к воздействию морской воды, разбавленных кислот и щелочей, что делает его востребованным в судостроении, нефтегазовой отрасли и химическом машиностроении.
| Параметр | Значение | Единица измерения | Условия испытаний | Стандарт |
|---|---|---|---|---|
| Предел прочности | 650–850 | МПа | 20 C, после ковки | ГОСТ 18175 |
| Предел текучести | 350–550 | МПа | 20 C | ГОСТ 18175 |
| Относительное удлинение | 10–20 | % | 20 C | ГОСТ 18175 |
| Твёрдость | 180–250 | HB | после закалки и старения | ГОСТ 9012 |
| Диаметр поковки | 40–300 | мм | по чертежу заказчика | ГОСТ 1131 |
| Рабочая температура | –60…+250 | C | длительная эксплуатация | — |
Ковка круглых заготовок БрНХК(ф) выполняется при температуре 850–950 C с последующей закалкой в воде и старением при 450–500 C. Такая термообработка обеспечивает выделение дисперсных силицидов никеля, упрочняющих матрицу. После ковки поковки проходят ультразвуковой контроль по ГОСТ 24507 и проверку макроструктуры на отсутствие дефектов литейного происхождения.
Механическая обработка поковок возможна твердосплавным инструментом без предварительного отжига. Обрабатываемость резанием удовлетворительная, однако склонность к наклёпу требует применения СОЖ с высокими смазывающими свойствами.
Поставка осуществляется по ГОСТ 1131 и ГОСТ 18175. Допускается изготовление по ТУ производителя с согласованием химического состава и механических свойств.
Сварка затруднена из-за склонности сплава к образованию горячих трещин. При необходимости применяют аргонодуговую сварку с предварительным подогревом до 300–400 C и последующей термообработкой.
Стандартный сортамент включает поковки диаметром до 300 мм. Для больших сечений требуется индивидуальное согласование с учётом мощности ковочного оборудования.
БрНХК(ф) содержит никель и кремний, обеспечивающие более высокую коррозионную стойкость в морской воде и умеренную электропроводность. БрАЖ9-4 превосходит по антифрикционным свойствам при высоких нагрузках, но уступает по стойкости к агрессивным средам.