


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


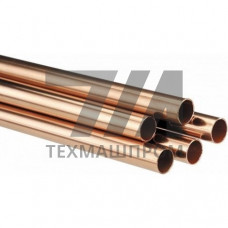
Круглые медные трубы ГОСТ 21646-2003 — это тянутые и холоднокатаные бесшовные трубы из меди марок М1, М1р, М2, М2р, М3, М3р, предназначенные для транспортировки жидкостей и газов, а также для изготовления теплообменного оборудования. Норматив регламентирует производство изделий с наружным диаметром от 3 до 100 мм и толщиной стенки от 0,5 до 10 мм, при этом предельные отклонения по геометрическим параметрам соответствуют классам точности — нормальному, повышенному и высокому.
Технология изготовления включает холодную деформацию заготовки на станах ХПТ или волочение через фильеры, что обеспечивает плотную мелкозернистую структуру металла и высокую чистоту поверхности. Поставка осуществляется в мягком (отожжённом), полутвёрдом и твёрдом состояниях, что определяет механические характеристики готового проката. Временное сопротивление разрыву для мягких труб — 200–240 МПа, для твёрдых — до 300 МПа, относительное удлинение после разрыва — не менее 35% в отожжённом состоянии.
Медь марок М1–М3, применяемая для производства труб по ГОСТ 21646-2003, содержит основного металла от 99,5% до 99,9% в зависимости от марки. Примеси — кислород, свинец, висмут, сурьма, мышьяк, железо, никель, олово, цинк, сера и фосфор — нормируются в пределах сотых долей процента. Такая чистота состава обеспечивает:
Рабочий диапазон температур для медных труб ГОСТ 21646-2003 составляет от –183 C (температура кипения кислорода) до +250 C при длительной эксплуатации. При более высоких температурах наблюдается рост оксидной плёнки и снижение механических свойств, поэтому для горячих контуров требуется дополнительный расчёт.
Стандарт устанавливает широкую номенклатуру типоразмеров. Трубы поставляются мерной, кратной мерной и немерной длины — от 1 до 6 метров. Кривизна изделий не должна превышать 5 мм на 1 метр длины для труб с наружным диаметром до 30 мм. Овальность и разностенность контролируются в пределах допусков, установленных для соответствующего класса точности.
| Наружный диаметр, мм | Толщина стенки, мм | Состояние поставки | Временное сопротивление, МПа | Относительное удлинение, % |
|---|---|---|---|---|
| 6 | 1,0 | Мягкое (М) | 200–240 | 40 |
| 18 | 1,5 | Полутвёрдое (П) | 240–280 | 20 |
| 35 | 2,0 | Твёрдое (Т) | 280 | 6 |
Круглые медные трубы ГОСТ 21646-2003 востребованы в узлах, где сочетание теплопроводности, пластичности и коррозионной стойкости критично. Основные области использования:
Для агрессивных сред с повышенным содержанием аммиака или сероводорода медные трубы ГОСТ 21646-2003 требуют замены на медно-никелевые сплавы, так как медь подвержена коррозионному растрескиванию под напряжением в присутствии аммиака. При монтаже в системах питьевого водоснабжения необходимо учитывать миграцию ионов меди, которая нормируется санитарными правилами.
Каждая партия труб проходит гидравлические испытания на герметичность — внутренним давлением не менее 5 МПа для мягких и полутвёрдых труб, либо пневматические испытания под водой. Дополнительно контролируются сплющивание, раздачу и загиб — технологические пробы, подтверждающие способность металла к деформации без образования трещин и расслоений. Для ответственных применений заказчик может запросить ультразвуковой контроль сплошности или испытания на растяжение для каждой плавки.
Маркировка наносится на ярлык или непосредственно на трубу и содержит товарный знак предприятия, марку меди, типоразмер и номер партии. Документ о качестве сопровождает каждую отгрузку и включает результаты химического анализа, механических испытаний и данные гидравлических испытаний.
ГОСТ 21646-2003 распространяется на тянутые и холоднокатаные трубы с наружным диаметром до 100 мм, тогда как ГОСТ 617-2006 охватывает также прессованные трубы большего диаметра. Требования к химическому составу и механическим свойствам в обоих стандартах близки, но допуски и методы контроля могут различаться.
Для изготовления змеевиков с малым радиусом гибки применяют мягкие (отожжённые) трубы — они допускают гибку с радиусом 2–3 наружных диаметра без подогрева. Полутвёрдые трубы используют при монтаже прямолинейных участков с последующей вальцовкой в трубных решётках.
Да, трубы из марок М1–М3 свариваются аргонодуговой сваркой неплавящимся электродом с присадочной проволокой. Однако для тонкостенных изделий предпочтительна капиллярная пайка твёрдыми припоями, которая обеспечивает более стабильное качество соединения без перегрева основного металла.
Рекомендуется визуальный осмотр на отсутствие вмятин, рисок и забоин, контроль наружного диаметра микрометром в нескольких сечениях и проверка толщины стенки штангенциркулем. Для ответственных систем проводится гидроиспытание на рабочее давление, превышающее проектное в 1,5 раза.