


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


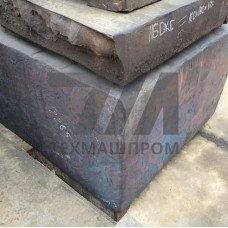
Крупногабаритные бронзовые поковки БрНХК(ф) — это изделия, получаемые горячей пластической деформацией слитков или заготовок из бронзы марки БрНХК(ф) (бронза никель-хромовая с кремнием и фосфором). Материал относится к группе высокопрочных бронз, легированных никелем (3,5–5,5 %), хромом (0,3–0,8 %), кремнием (0,6–1,2 %) и фосфором (0,03–0,15 %). Поковки данного типа предназначены для работы в узлах трения, испытывающих высокие удельные нагрузки, ударные воздействия и повышенные температуры.
Технология ковки обеспечивает формирование мелкозернистой структуры без усадочных раковин и газовой пористости, что критично для крупногабаритных изделий. После термической обработки (закалка с последующим старением) бронза БрНХК(ф) приобретает предел прочности на уровне 650–750 МПа при относительном удлинении 8–12 %. Твёрдость поковок достигает 200–240 HB, что сопоставимо с закалёнными сталями средней прочности, однако бронза сохраняет высокую коррозионную стойкость в морской воде, щелочных средах и слабокислых растворах.
Крупногабаритные поковки БрНХК(ф) отличаются от литых заготовок отсутствием ликвационной неоднородности и более стабильными механическими свойствами по сечению. Максимальный вес поковки может достигать 3–5 тонн, диаметр — до 1200 мм, длина — до 4000 мм. Это позволяет изготавливать цельные детали без сварных соединений, что повышает надёжность узлов, работающих под циклическими нагрузками.
Ковка выполняется в интервале температур 950–1050 C с последующим медленным охлаждением для предотвращения внутренних напряжений. Для крупных сечений применяется многократная проковка с промежуточными подогревами, обеспечивающая проработку структуры по всему объёму. После механической обработки поковки подвергаются ультразвуковому контролю на отсутствие внутренних дефектов.
Крупногабаритные поковки БрНХК(ф) востребованы в узлах, где сочетание высокой прочности, износостойкости и коррозионной стойкости недостижимо для стандартных оловянных или алюминиевых бронз. Основные области применения:
В отличие от бронзы БрАЖН-10-4-4, БрНХК(ф) сохраняет работоспособность при температурах до 350–400 C без существенной потери твёрдости, что позволяет применять её в горячих узлах металлургического оборудования. Коэффициент трения в паре с закалённой сталью при смазке составляет 0,08–0,12, что обеспечивает стабильную работу подшипников при граничном трении.
Поковки БрНХК(ф) поставляются по ГОСТ 1628-78 (прутки) и ТУ на поковки, разработанным для конкретных машиностроительных производств. Химический состав регламентируется ГОСТ 18175-78. Механические свойства крупногабаритных поковок могут незначительно отличаться от свойств литых образцов из-за масштабного фактора, поэтому при проектировании ответственных узлов рекомендуется учитывать снижение пластичности на 10–15 % для сечений свыше 200 мм.
| Параметр | Значение для поковок 200–400 мм | Значение для поковок 400–800 мм | Метод контроля | Нормативный документ |
|---|---|---|---|---|
| Предел прочности в, МПа | 680–750 | 650–720 | Испытание на растяжение | ГОСТ 1497-84 |
| Предел текучести 0,2, МПа | 480–550 | 450–520 | Испытание на растяжение | ГОСТ 1497-84 |
| Относительное удлинение , % | 10–14 | 8–12 | Испытание на растяжение | ГОСТ 1497-84 |
| Твёрдость, HB | 210–240 | 200–230 | Твёрдость по Бринеллю | ГОСТ 9012-59 |
| Ударная вязкость KCU, Дж/см | 35–45 | 30–40 | Испытание на ударный изгиб | ГОСТ 9454-78 |
Поковки БрНХК(ф) хорошо поддаются механической обработке резанием: точение, фрезерование и сверление выполняются твердосплавным инструментом с подачами 0,2–0,4 мм/об. Материал склонен к наклёпу, поэтому для чистовых операций рекомендуется применять инструмент с положительным передним углом и обильное охлаждение эмульсией. Сварка поковок БрНХК(ф) ограничена: соединения выполняются только аргонодуговой сваркой с предварительным подогревом до 300–400 C и последующим отпуском для снятия напряжений.
При заказе крупногабаритных поковок необходимо указывать схему раскроя заготовки, направление волокна (вдоль или поперек оси), а также требования к ультразвуковому контролю по классу сплошности. Для деталей, работающих в морской воде, дополнительно назначается контроль на стойкость к коррозионному растрескиванию под напряжением по методике ГОСТ 9.903-81.
Ковка устраняет ликвацию и усадочную пористость, формирует направленное волокно и повышает пластичность на 15–20 %. Поковки имеют более стабильные свойства по сечению, что критично для крупных деталей, работающих под знакопеременными нагрузками.
Промышленно освоены поковки весом до 5 тонн, диаметром до 1200 мм и длиной до 4000 мм. Для больших сечений требуется индивидуальная проработка технологии ковки и термической обработки.
Материал сохраняет механические свойства до 350–400 C. При длительной работе выше 400 C наблюдается снижение твёрдости и рост ползучести, поэтому для горячих узлов требуется проверка по допустимым напряжениям.
Стандартный комплекс включает химический анализ, испытания на растяжение и ударную вязкость, замер твёрдости, ультразвуковой контроль сплошности и, при необходимости, капиллярный контроль поверхности.