


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


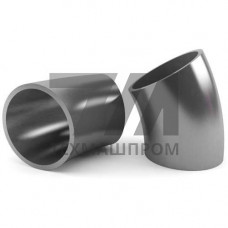
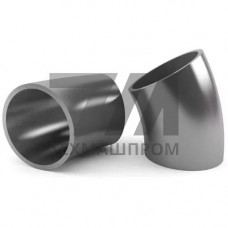
Крутоизогнутый отвод 30 из стали 09Г2С — деталь трубопровода с углом гиба 30 градусов и радиусом кривизны менее 1,5 DN, изготовленная методом горячей деформации или штамповки из низколегированной конструкционной стали. В отличие от нормальноизогнутых отводов (R 1,5 DN), крутоизогнутые обеспечивают минимальный габарит поворота трассы, что критично при компоновке трубопроводных обвязок в стеснённых условиях. Сталь 09Г2С (марганец-кремниевая группа, класс прочности К52) сохраняет работоспособность в диапазоне температур от –70 C до +450 C, что определяет область применения таких отводов в ответственных системах.
Крутоизогнутые отводы 30 из 09Г2С выпускаются по ГОСТ 17375-2001 (исполнение 1 — с углом 30), а также по ведомственным ТУ для трубопроводов высокого давления. Радиус гиба R = 1,0 DN является стандартным для крутоизогнутого исполнения. Толщина стенки отвода соответствует толщине стенки присоединяемой трубы и выбирается из сортамента: от 3 до 32 мм в зависимости от DN. При изготовлении применяется нагрев заготовки до 950–1050 C с последующей штамповкой и нормализацией, что обеспечивает однородную мелкозернистую структуру и отсутствие деформационного упрочнения в зоне гиба.
| Параметр | Значение | Условия | Норматив | Примечание |
|---|---|---|---|---|
| Предел текучести | 325 МПа | 20 C | ГОСТ 19281 | класс К52 |
| Временное сопротивление | 470 МПа | 20 C | ГОСТ 19281 | — |
| Ударная вязкость | 34 Дж/см | –40 C | ГОСТ 9454 | KCU |
| Относительное удлинение | 21 % | 20 C | ГОСТ 1497 | — |
| Рабочая температура | –70…+450 C | длительная | ТУ | без охрупчивания |
Отводы 30 из 09Г2С соединяются с трубами сваркой. Рекомендуемые способы — ручная дуговая сварка покрытыми электродами типа Э50А (например, УОНИ-13/55), автоматическая сварка под флюсом, аргонодуговая сварка неплавящимся электродом. Предварительный подогрев до 100–150 C необходим при толщине стенки свыше 20 мм и температуре окружающего воздуха ниже 0 C. После сварки выполняется контроль неразрушающими методами: радиографический или ультразвуковой в объёме не менее 10 % стыков для трубопроводов III категории и 100 % — для I и II категорий. Термообработка сварных соединений требуется при толщине стенки более 36 мм.
При закупке крутоизогнутых отводов 30 из 09Г2С контролируются: сертификат качества с указанием плавки, результаты механических испытаний, геометрические параметры (угол гиба, овальность сечения — не более 8 %, разнотолщинность — не более 15 %). Овальность в зоне гиба нормируется, поскольку при R = 1,0 DN она выше, чем у нормальноизогнутых деталей. Проверяется также отсутствие гофр и трещин на растянутой стороне гиба визуально и методом цветной дефектоскопии. Твёрдость основного металла не должна превышать 220 HB.
Крутоизогнутый отвод имеет радиус гиба R = 1,0 DN, нормальноизогнутый — R = 1,5 DN. Меньший радиус обеспечивает компактность трассы, но увеличивает овальность сечения и требует более тщального контроля при сварке.
Диапазон рабочих температур — от –70 C до +450 C. При температурах ниже –40 C требуется подтверждение ударной вязкости по результатам испытаний конкретной партии.
Используются электроды типа Э50А с пределом прочности не ниже 490 МПа, например УОНИ-13/55, ОЗС-12. Для ответственных стыков применяется аргонодуговая сварка с присадочной проволокой Св-08Г2С.
Термообработка (высокий отпуск при 600–650 C) назначается при толщине стенки более 36 мм, а также для трубопроводов, работающих в условиях сероводородного растрескивания.