


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


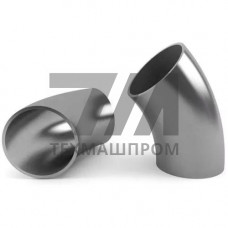
Крутоизогнутые отводы 45 из стали AISI 304 (UNS S30400, 08Х18Н10 по ГОСТ) — детали трубопровода с углом поворота трассы 45, изготовленные методом горячей штамповки или холодной гибки с радиусом кривизны R = 1,0D или 1,5D. Полуотводы представляют собой сегментные элементы, свариваемые в отвод непосредственно на монтаже, что снижает транспортные габариты и позволяет формировать поворот трассы в стеснённых условиях. Материал AISI 304 — аустенитная хромоникелевая сталь с содержанием Cr 18–20 % и Ni 8–10,5 %, сохраняющая коррозионную стойкость в окислительных средах и криогенную вязкость до –196 C.
Отводы 45 выпускаются под стыковую сварку по ASME B16.9 и ГОСТ 17375, с углом 45 0,5 и овальностью сечения не более 1 % от номинального диаметра. Толщина стенки в зоне гиба контролируется: утонение не превышает 12,5 % от номинала, утолщение — 25 %. Полуотводы поставляются с фаской под сварку 37,5 2,5 и притуплением кромки 1,6 0,8 мм.
| DN | Наружный диаметр, мм | Радиус гиба | Толщина стенки, мм | Масса, кг |
|---|---|---|---|---|
| 50 | 60,3 | 1,5D | 3,91 | 0,42 |
| 100 | 114,3 | 1,5D | 6,02 | 1,85 |
| 150 | 168,3 | 1,5D | 7,11 | 4,10 |
| 200 | 219,1 | 1,5D | 8,18 | 7,60 |
| 300 | 323,9 | 1,5D | 10,31 | 19,80 |
Предел текучести стали AISI 304 — не менее 205 МПа, временное сопротивление — 515–720 МПа, относительное удлинение — 40 %. Детали сохраняют работоспособность в диапазоне температур от –196 C до +425 C при непрерывной эксплуатации. Для отводов, работающих под внутренним давлением, расчёт ведётся по ASME B31.3 с учётом коэффициента гиба. В средах с хлоридами при температуре выше 60 C существует риск межкристаллитного и питтингового коррозионного растрескивания, что требует применения стабилизированных марок 304L или 321.
Контроль качества включает визуально-измерительный контроль, радиографию сварных швов полуотводов, испытание на гидростатическое давление 1,5 от номинального, а также проверку геометрии шаблонами. Твёрдость после гиба не должна превышать 200 HB для сохранения стойкости к коррозионному растрескиванию.
Полуотвод — сегментный элемент, свариваемый из двух половин непосредственно на монтаже. Это снижает стоимость транспортировки крупногабаритных деталей и позволяет обходить препятствия на трассе, но требует квалифицированной сварки по ASME IX.
В хлоридсодержащих средах при температуре выше 60 C возрастает риск питтинговой коррозии и коррозионного растрескивания под напряжением. Для таких условий рекомендуется стабилизированная сталь 321 или 304L с пониженным углеродом.
Радиус 1,5D обеспечивает минимальное гидравлическое сопротивление и применяется в технологических линиях. Радиус 1,0D используется в стеснённых условиях монтажа, но даёт повышенные потери давления и требует проверки на утонение стенки.
Повторная холодная гибка не рекомендуется: аустенитная структура наклёпывается, твёрдость растёт, снижается стойкость к коррозионному растрескиванию. При необходимости правки применяют только местный нагрев до 1050–1100 C с последующей закалкой в воде.