


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


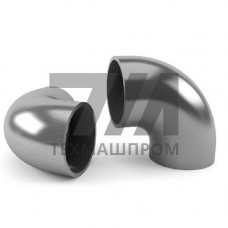
Крутоизогнутые отводы 90 из нержавеющей стали AISI 304L (UNS S30403, аналог 03Х18Н11 по ГОСТ) — соединительные детали трубопроводов с радиусом гиба 1D–1,5D, изготовленные методом холодной гибки или горячей штамповки с последующей термообработкой. Низкоуглеродистая аустенитная матрица (C 0,030 %) исключает выделение карбидов хрома при сварке, что сохраняет межкристаллитную коррозионную стойкость в зоне термического влияния без стабилизирующего отжига.
Отводы 90 с крутым радиусом гиба формируют минимальный вылет и снижают гидравлическое сопротивление по сравнению с сегментными и нормальноизогнутыми исполнениями. Типовые размеры охватывают DN15–DN600 при толщине стенки 1,5–24 мм. Угол гиба — строго 90, допуск по углу не превышает 0,5. Овальность поперечного сечения в зоне гиба — не более 8 % для холодногнутых и не более 5 % для горячештампованных деталей. Утонение стенки на растянутой стороне гиба не превышает 12,5 % от номинала.
Отводы изготавливаются по ASTM A403 WP304L (классы WP-S и WP-W), EN 10253-4 (тип A, группа 1.4307), ГОСТ 17375-2001 (исполнение по стали 03Х18Н11). Контроль геометрии — по ASME B16.9, неразрушающий контроль сварных швов — по ASME Section VIII Div.1, радиографический или ультразвуковой метод. Торцы обрабатываются под стыковую сварку с углом разделки 37,5 2,5.
| DN | Наружный диаметр, мм | Толщина стенки, мм | Радиус гиба, мм | Масса, кг |
|---|---|---|---|---|
| 25 | 33,4 | 3,4 | 38 | 0,18 |
| 50 | 60,3 | 3,9 | 76 | 0,62 |
| 100 | 114,3 | 6,0 | 152 | 2,85 |
| 200 | 219,1 | 8,2 | 305 | 11,4 |
| 300 | 323,9 | 10,3 | 457 | 26,7 |
Монтаж выполняется аргонодуговой сваркой с присадочной проволокой ER308L; продувка аргоном внутренней полости обязательна для предотвращения образования оксидной плёнки. После сварки рекомендуется механическая зачистка и пассивация шва раствором азотной кислоты. Отводы не требуют предварительного подогрева. При эксплуатации в хлоридсодержащих средах выше +60 C существует риск питтинговой коррозии, что ограничивает применение в морских системах без дополнительной защиты.
Пониженное содержание углерода ( 0,030 % против 0,080 %) предотвращает выделение карбидов хрома при сварке, сохраняя коррозионную стойкость зоны термического влияния без стабилизирующего отжига.
Крутоизогнутыми считаются отводы с радиусом гиба от 1D до 1,5D по осевой линии. Это обеспечивает минимальный вылет и компактную компоновку трубопровода.
Да, аустенитная структура AISI 304L сохраняет ударную вязкость до –196 C, что подтверждается испытаниями Шарпи и позволяет применять отводы в криогенных системах.
Выполняется визуально-измерительный контроль геометрии по ASME B16.9, радиографический или ультразвуковой контроль сварных швов, при необходимости — гидростатические испытания и контроль химического состава плавки.