


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


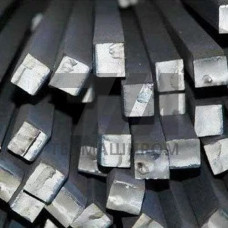
Квадрат быстрорез ГОСТ 5650-51 — сортовой прокат квадратного сечения из быстрорежущей стали, поставляемый в горячекатаном или кованом состоянии. Документ регламентирует геометрические параметры, предельные отклонения и требования к поверхности прутков, предназначенных для последующего изготовления металлорежущего инструмента. В отличие от общего сортамента на квадратную сталь, ГОСТ 5650-51 учитывает специфику карбидной неоднородности быстрорежущих сплавов и необходимость контроля макроструктуры перед механической обработкой.
Стандарт устанавливает номинальные размеры стороны квадрата в диапазоне от 8 до 100 мм. Для инструментального производства наиболее востребованы сечения 10–40 мм, используемые под прутки черновых и чистовых разверток, метчиков, протяжек и фасонных резцов. Прокат поставляется мерной, кратной мерной длины и в мотках для сечений до 14 мм.
Предельные отклонения по стороне квадрата нормируются классами точности:
Скручивание вокруг продольной оси не должно превышать 1 на 1 м длины. Кривизна на метр ограничена значениями, зависящими от класса точности и номинального сечения. Для сечения 20 мм допуск на сторону составляет 0,4 мм при обычной точности и 0,25 мм при повышенной.
Квадрат быстрорез ГОСТ 5650-51 предъявляет жесткие требования к карбидной неоднородности, которая оценивается по шкале эталонных микроструктур. Для прутков диаметром до 40 мм допускается неоднородность не выше 3 балла, для сечений 40–60 мм — до 4 балла. Контроль проводится на поперечных темплетах после травления в реактиве, выявляющем распределение карбидной эвтектики.
Поверхность проката не должна содержать плен, трещин, закатов и рванин. Допускаются мелкие дефекты — риски, отпечатки, рябизна — при условии, что их глубина не выводит размер за минусовое предельное отклонение. Удаление дефектов производится абразивной зачисткой или вырубкой с последующей зачисткой, при этом ширина канавки должна быть не менее пятикратной глубины.
Прокат поставляется в отожженном состоянии с твердостью не более 255 HB для стали Р6М5 и не более 262 HB для Р18. Структура после отжига — сорбитообразный перлит с равномерно распределенными карбидами. Отклонение от твердости по длине партии не должно превышать 20 HB.
При проектировании технологического процесса учитывают, что квадратная заготовка требует предварительной обдирки перед ковкой или токарной обработкой из-за обезуглероженного слоя. Глубина обезуглероживания для сечения до 30 мм ограничена 0,3 мм на сторону, для более крупных сечений — 0,5 мм.
| Сторона квадрата, мм | Предельное отклонение, мм | Кривизна, мм/м | Твердость HB, не более | Карбидная неоднородность, балл |
|---|---|---|---|---|
| 10 | 0,3 | 2,0 | 255 | 3 |
| 20 | 0,4 | 2,0 | 255 | 3 |
| 40 | 0,5 | 2,5 | 262 | 4 |
Квадратная заготовка из быстрорежущей стали используется преимущественно для инструмента с квадратным хвостовиком и корпусных элементов, где требуется передача крутящего момента от шпинделя к режущей части. Типовые позиции номенклатуры:
Для протяжек квадратная заготовка обеспечивает оптимальное расположение волокон металла относительно направления резания, что повышает стойкость инструмента при циклических ударных нагрузках. При изготовлении метчиков квадрат хвостовика фрезеруется непосредственно из тела прутка, что исключает сварное соединение и повышает надежность при работе в резьбонарезных патронах.
Стандарт распространяется на быстрорежущие стали марок Р18, Р6М5, Р6М5К5, Р9М4К8 и другие вольфрамомолибденовые и кобальтовые сплавы. Конкретная марка указывается в заказе и удостоверении качества партии.
Квадратная заготовка имеет меньший припуск под изготовление инструмента с квадратным хвостовиком и обеспечивает более благоприятное расположение карбидных полос относительно граней. Для круглого инструмента экономичнее круглый прокат.
Правка на прессах или правильных машинах допускается при условии, что она не вызывает трещин и не ухудшает карбидную неоднородность. После правки обязателен контроль кривизны и состояния поверхности.
Контроль проводится металлографическим методом на поперечных образцах после травления. Глубина слоя не должна превышать значений, установленных для конкретного сечения, иначе заготовка бракуется.