


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


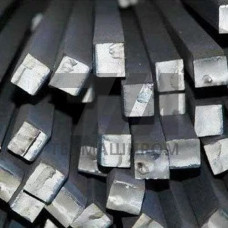
Квадрат быстрорез Р12М3Ф3К8 — калиброванный пруток квадратного сечения из быстрорежущей стали с повышенным содержанием кобальта. Материал относится к группе высоколегированных инструментальных сталей и предназначен для изготовления режущего инструмента, работающего в условиях интенсивного тепловыделения и высоких скоростей резания. Квадратная заготовка поставляется в горячекатаном или кованом состоянии с последующей механической обработкой поверхности, что обеспечивает точность геометрии и удаление обезуглероженного слоя.
Сталь Р12М3Ф3К8 легирована вольфрамом (11,5–13,0 %), молибденом (2,8–3,4 %), ванадием (2,7–3,3 %) и кобальтом (7,5–8,5 %). Высокое содержание кобальта повышает температуру красностойкости до 620–640 C, что позволяет сохранять режущие свойства при нагреве кромки в процессе эксплуатации. Карбидная неоднородность контролируется по шкале ГОСТ 19265–73 и не превышает 4 баллов для сечения до 40 мм. Твёрдость после термической обработки достигает 65–67 HRC.
Заготовки квадратного сечения из Р12М3Ф3К8 требуют строгого соблюдения режимов термической обработки. Ковка выполняется при нагреве до 1180–1200 C с окончанием при 950–1000 C. Отжиг проводится при 830–850 C с медленным охлаждением до 600 C со скоростью не более 20 C/ч. Закалка осуществляется с подогревом до 850 C и окончательным нагревом до 1220–1240 C с выдержкой в соляной ванне. Отпуск — трёхкратный при 560–580 C продолжительностью 1 час каждый. Шлифование заготовок выполняется абразивными кругами на эльборовой связке для исключения прижогов.
Квадрат быстрорез Р12М3Ф3К8 используется для изготовления инструмента, эксплуатируемого при прерывистом резании и ударных нагрузках. Из прутка квадратного сечения изготавливаются:
Инструмент из Р12М3Ф3К8 применяется на токарных станках с ЧПУ, обрабатывающих центрах и зубофрезерных станках при чистовой и получистовой обработке. Материал эффективен при резании аустенитных сталей, никелевых сплавов типа ХН77ТЮР и титановых сплавов ВТ3-1, ВТ6.
Квадрат быстрорез Р12М3Ф3К8 поставляется со стороной квадрата от 8 до 100 мм. Длина прутков — 2000–4000 мм, допускается поставка мерной длины по согласованию. Предельные отклонения по сечению соответствуют ГОСТ 2591–2006 для калиброванного проката. Кривизна прутка не превышает 2 мм на 1 метр длины. Качество поверхности контролируется на отсутствие трещин, плен и волосовин.
| Сторона квадрата, мм | Допуск, мм | Кривизна, мм/м | Карбидная неоднородность, балл | Твёрдость после отжига, HB |
|---|---|---|---|---|
| 8–12 | +0,3 / –0,5 | 2 | 3 | 255 |
| 14–25 | +0,4 / –0,6 | 2 | 3 | 255 |
| 28–40 | +0,5 / –0,8 | 2 | 4 | 262 |
При использовании квадрата быстрореза Р12М3Ф3К8 необходимо учитывать склонность материала к обезуглероживанию при нагреве. Заготовки перед ковкой и закалкой защищаются окислительной атмосферой или упаковываются в нержавеющую фольгу. Контроль качества готового инструмента включает проверку твёрдости по Роквеллу, металлографический анализ на наличие карбидной сетки и испытания на красностойкость. Для ответственных операций рекомендуется проводить ультразвуковой контроль заготовок на наличие внутренних дефектов.
Р12М3Ф3К8 содержит кобальт (7,5–8,5 %) и повышенное количество ванадия, что обеспечивает красностойкость до 640 C против 600 C у Р6М5. Твёрдость после закалки выше на 1–2 HRC, но обрабатываемость шлифованием хуже из-за большего объёма карбидов.
Закалка с нагревом до 1220–1240 C в соляной ванне, трёхкратный отпуск при 560–580 C по 1 часу. Твёрдость после полного цикла — 65–67 HRC. Перед механической обработкой заготовки отжигаются до 255 HB.
Оптимален для обработки жаропрочных никелевых сплавов, титановых сплавов, аустенитных нержавеющих сталей и закалённых сталей до 45 HRC. При резании конструкционных сталей применение экономически нецелесообразно.
Основные риски — образование трещин при ковке ниже 950 C и карбидная ликвация при недостаточной степени укова. Требуется контроль температуры нагрева и соблюдение интервала ковки 1180–950 C.