


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


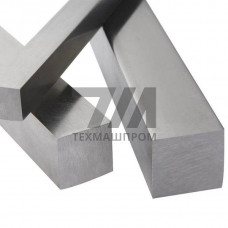
Квадрат быстрорез Р6М5Ш — горячекатаный или кованый сортовой прокат квадратного сечения из вольфрамомолибденовой быстрорежущей стали, легированной кобальтом. Буква «Ш» в маркировке обозначает наличие кобальта в пределах 4,5–5,5 %, что повышает теплостойкость и красностойкость инструмента до 630–640 C. Прокат поставляется в отожжённом состоянии с твёрдостью 235–255 HB, что обеспечивает обрабатываемость резанием при изготовлении заготовок режущего инструмента.
Химический состав стали Р6М5Ш регламентируется ГОСТ 19265-73: углерод — 0,95–1,05 %, вольфрам — 5,5–6,5 %, молибден — 4,8–5,3 %, хром — 3,8–4,4 %, ванадий — 1,7–2,1 %, кобальт — 4,5–5,5 %. Сера и фосфор — не более 0,025 % и 0,030 % соответственно. Такое сочетание легирующих элементов формирует карбидную фазу MC и M6C, ответственную за износостойкость при высоких контактных температурах.
Квадрат выпускается со стороной от 8 до 100 мм по ГОСТ 2591-2006 (горячекатаный) и ГОСТ 1133-71 (кованый). Для инструментального производства востребованы размеры 12–40 мм, из которых фрезеруют или шлифуют заготовки метчиков, развёрток, червячных фрез, долбяков и протяжек. Кривизна прутка не превышает 0,5 % длины для горячекатаного проката и 0,4 % — для кованого.
| Сторона квадрата, мм | Предельное отклонение, мм | Твёрдость поставки, HB | Температура закалки, C | Твёрдость после закалки, HRC |
|---|---|---|---|---|
| 12 | +0,3 / –0,3 | 241 | 1210–1230 | 64–66 |
| 20 | +0,4 / –0,4 | 248 | 1210–1230 | 64–66 |
| 30 | +0,5 / –0,5 | 252 | 1200–1220 | 63–65 |
| 40 | +0,6 / –0,6 | 255 | 1200–1220 | 63–65 |
| 60 | +0,8 / –0,8 | 255 | 1190–1210 | 62–64 |
Закалку проводят в соляных ваннах или вакуумных печах с предварительным подогревом до 800–850 C в две ступени. Нагрев под закалку — 1210–1230 C для мелких сечений и 1190–1210 C для сечений свыше 40 мм. Охлаждение — в масле, расплаве солей или ступенчато в горячей среде. Трёхкратный отпуск при 540–570 C по 1 ч обеспечивает вторичную твёрдость 64–66 HRC и превращение остаточного аустенита не более 2–3 %.
Микроструктура после термообработки — мартенсит отпуска с равномерно распределёнными карбидами MC и M6C размером 1–3 мкм. Карбидная неоднородность по ГОСТ 19265-73 не должна превышать 2 балла для ответственного инструмента. Кобальт повышает растворимость вторичных карбидов и замедляет их коагуляцию, что сохраняет режущую кромку при скоростях резания 35–50 м/мин по конструкционным сталям.
При точении стали 45 твердосплавным резцом из Р6М5Ш рекомендуемая скорость — 30–40 м/мин, подача — 0,1–0,3 мм/об, глубина резания — до 3 мм. Стойкость между переточками составляет 40–60 мин машинного времени. Для сверления нержавеющей стали 12Х18Н10Т скорость снижают до 12–18 м/мин с обязательным внутренним охлаждением. Износ по задней поверхности не должен превышать 0,4 мм для чистовых операций.
Наличие 4,5–5,5 % кобальта повышает красностойкость с 620 до 640 C и вторичную твёрдость на 1–2 HRC, что увеличивает стойкость инструмента в 1,5–2 раза при обработке труднообрабатываемых материалов.
Прокат поставляется отожжённым с твёрдостью 235–255 HB, что обеспечивает механическую обработку резанием при изготовлении заготовок инструмента.
Нагрев под закалку — 1190–1230 C в зависимости от сечения, охлаждение в масле или расплаве солей, затем трёхкратный отпуск при 540–570 C.
Для конструкционных, легированных, нержавеющих сталей, а также жаропрочных никелевых сплавов при скоростях резания 12–50 м/мин в зависимости от операции.