


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


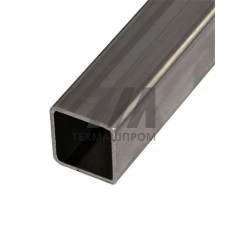
Квадратные бесшовные трубы S355K2H — горячедеформированный полый профиль с квадратным сечением, изготовленный из конструкционной нелегированной стали S355K2H по EN 10210-1. Марка S355K2H относится к группе S355 с гарантированным пределом текучести 355 МПа и обозначением K2H: K2 — ударная вязкость не менее 40 Дж при –20 C, H — поставка в термомеханически обработанном состоянии (M или N-режим прокатки). Бесшовная технология исключает продольный сварной шов, что обеспечивает равнопрочность контура по периметру и повышенную стойкость к знакопеременным нагрузкам.
Профиль выпускается с размером стороны 40–400 мм при толщине стенки 4–25 мм. Критичные геометрические показатели — радиусы наружных скруглений, прямолинейность и скрутка — нормируются EN 10210-2. Для ответственных узлов оговаривают отклонение от перпендикулярности торцов и овальность, влияющие на качество сварного соединения.
Сталь S355K2H содержит углерод до 0,20 %, марганец до 1,60 %, кремний до 0,55 %. Ограничение серы и фосфора (не более 0,030 % каждого) снижает риск горячих трещин при сварке. Углеродный эквивалент CEV не превышает 0,45 %, что позволяет вести сварку без предварительного подогрева при толщине до 20 мм.
| Показатель | Единица | Минимум | Максимум | Условие контроля |
|---|---|---|---|---|
| Предел текучести ReH | МПа | 355 | — | t 16 мм |
| Временное сопротивление Rm | МПа | 470 | 630 | все толщины |
| Относительное удлинение A | % | 20 | — | продольные образцы |
| Ударная вязкость KV | Дж | 40 | — | –20 C |
| Углеродный эквивалент CEV | % | — | 0,45 | плавка |
Отсутствие сварного шва даёт равномерное распределение напряжений при кручении и изгибе, что важно для рамных конструкций и несущих колонн. Термомеханическая обработка формирует мелкозернистую феррито-перлитную структуру с размером зерна 8–10 баллов, повышающую сопротивление хрупкому разрушению при отрицательных температурах. Квадратное сечение с плоскими гранями упрощает монтаж накладок, фланцев и косынок.
Трубы S355K2H сваривают всеми стандартными способами: ручная дуговая, MIG/MAG, TIG, автоматическая под флюсом. При толщине стенки свыше 20 мм и температуре окружающей среды ниже 0 C рекомендуется подогрев до 100–150 C. Резка выполняется плазменной, лазерной или абразивной технологией; после термической резки кромки зачищают для удаления окалины. Обработка резанием — сверление, фрезерование, зенкование — не требует специального инструмента благодаря умеренной твёрдости HB 140–190.
Партия сопровождается сертификатом 3.1 по EN 10204 с результатами испытаний на растяжение и удар. По требованию заказчика проводят ультразвуковой контроль тела трубы, вихретоковую дефектоскопию и проверку геометрии. Для конструкций, работающих при циклических нагрузках, оговаривают испытания на усталость и контроль твёрдости по сечению.
S355K2H поставляется в термомеханически обработанном состоянии с ударной вязкостью 40 Дж при –20 C, тогда как S355J2H нормирует 27 Дж при –20 C. Первая марка обеспечивает более высокую хладостойкость и стабильность свойств по сечению.
Да, при толщине стенки до 20 мм и положительной температуре окружающей среды. При большей толщине или отрицательных температурах требуется предварительный подогрев до 100–150 C для предотвращения холодных трещин.
Для холодной гибки рекомендуемый радиус составляет не менее 3–4 наружных размеров стороны профиля. Меньшие радиусы требуют горячей деформации или применения гнутых профилей.
Ультразвуковая дефектоскопия тела трубы, вихретоковый контроль поверхностных дефектов, а также проверка геометрии и прямолинейности по EN 10210-2.