


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


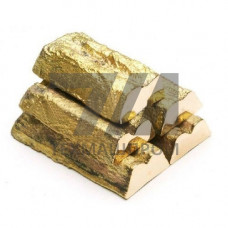
Латунь в слитках (чушках) Л63 — это деформируемый двухкомпонентный сплав системы Cu–Zn с номинальным содержанием меди 62,0–65,0 %, выпускаемый в форме мерных чушек для последующего переплава. Марочный состав регламентируется ГОСТ 1020, а химический состав и предельные отклонения — ГОСТ 15527. Чушки Л63 предназначены для изготовления фасонного и деформируемого проката методом литья с последующей горячей или холодной пластической деформацией.
Микроструктура сплава в литом состоянии характеризуется наличием -фазы с незначительной долей -фазы, что обеспечивает хорошую обрабатываемость давлением при нагреве до 650–750 C. Содержание свинца ограничено 0,07 %, железа — 0,2 %, что минимизирует образование хрупких интерметаллидных включений и повышает чистоту поверхности полуфабрикатов после механической обработки.
Контроль качества чушек Л63 выполняется по содержанию основных компонентов и примесей. Допустимые отклонения по меди составляют 0,5 % в пределах марки. Суммарная доля примесей не превышает 0,5 %, что гарантирует стабильность механических свойств готового проката.
| Компонент | Содержание, % | Метод контроля | Типичное применение | Нормативный документ |
|---|---|---|---|---|
| Cu | 62,0–65,0 | Титриметрический анализ | Прутки, листы, ленты | ГОСТ 15527 |
| Zn | Остальное | Расчетный метод | Штампованные детали | ГОСТ 15527 |
| Pb | 0,07 | Атомно-абсорбционная спектрометрия | Ограничение горячеломкости | ГОСТ 15527 |
| Fe | 0,2 | Спектральный анализ | Контроль магнитной проницаемости | ГОСТ 15527 |
Чушки Л63 поставляются массой от 8 до 25 кг, что обеспечивает удобство дозирования при загрузке в плавильные агрегаты. Рекомендуемая температура заливки при литье в кокиль — 1050–1100 C, при непрерывном литье — 1080–1120 C. Перегрев расплава выше 1150 C нежелателен из-за интенсивного испарения цинка и роста газонасыщенности.
Для раскисления расплава применяют фосфористую медь в количестве 0,01–0,03 % от массы завалки. Защита зеркала расплава от окисления осуществляется флюсами на основе буры или криолита. При литье в песчано-глинистые формы требуется повышенная газопроницаемость формовочной смеси для предотвращения газовой пористости в отливках.
Слитки Л63 являются исходным сырьем для производства широкой номенклатуры полуфабрикатов, используемых в различных отраслях машиностроения.
Сплав Л63 характеризуется высокой пластичностью в холодном состоянии: относительное удлинение при разрыве достигает 49 % в отожженном состоянии. Это позволяет применять глубокую вытяжку и формовку без промежуточных отжигов при изготовлении сложнопрофильных деталей. Предел прочности после холодной деформации повышается до 440–540 МПа, что используется при производстве пружинящих контактов и мембран регулирующей арматуры.
Коррозионная стойкость Л63 в атмосферных условиях и пресной воде достаточна для применения в системах водоснабжения и отопления. Однако при контакте с морской водой и влажной серосодержащей средой наблюдается повышенное обесцинкование, поэтому для морского применения предпочтительны сплавы с добавками олова или мышьяка.
Каждая партия чушек Л63 сопровождается сертификатом качества с указанием фактического химического состава. Контрольная проверка выполняется отбором проб от 5 % чушек партии, но не менее чем от двух чушек. Допускается наличие на поверхности чушек незначительных дефектов — усадочных раковин глубиной до 5 мм и окисной пленки, не влияющих на качество переплава.
Хранение чушек осуществляется в сухих закрытых складах при относительной влажности не более 75 %. При длительном хранении на поверхности образуется плотная оксидная пленка, которая не требует удаления перед загрузкой в печь, однако при литье ответственных отливок рекомендуется предварительный подогрев шихты до 150–200 C для удаления конденсатной влаги.
Температура плавления сплава Л63 находится в интервале 900–940 C. Температура заливки при литье в формы составляет 1050–1120 C с учетом перегрева расплава на 120–180 C выше температуры ликвидуса.
Основные ограничиваемые примеси — свинец (до 0,07 %), железо (до 0,2 %), висмут (до 0,002 %), сурьма (до 0,005 %). Суммарное содержание примесей не должно превышать 0,5 %.
Чушки Л63 пригодны для литья в кокиль, песчано-глинистые формы, под давлением и непрерывного литья. Выбор способа определяется конфигурацией отливки и требуемой производительностью.
В отожженном состоянии предел прочности составляет 290–370 МПа, относительное удлинение — 40–49 %. После холодной деформации предел прочности возрастает до 440–540 МПа при снижении пластичности.