


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


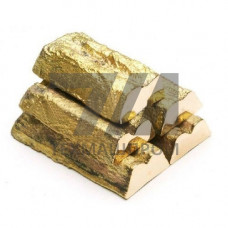
ЛМцС — многокомпонентная (специальная) латунь системы Cu–Zn–Mn–Pb, поставляемая в виде чушек (слитков) для последующей переплавки в фасонное литьё. Легирование марганцем повышает прочность и коррозионную стойкость в морской воде и слабых кислотах, а свинец улучшает обрабатываемость, герметичность отливок и антифрикционные свойства. Наиболее распространённая марка — ЛМцС58-2-2 по ГОСТ 17711-93: медь 57–60 %, марганец 1,5–2,5 %, свинец 1,5–2,5 %, остальное — цинк с ограничением примесей (железо 0,5 %, алюминий 0,3 %, кремний 0,3 %).
Слитки получают полунепрерывным или кокильным литьём; структура — + '-фазы с дисперсными включениями свинца, распределёнными по границам зёрен. Температура плавления находится в диапазоне 880–920 C, температура заливки при переплаве — 980–1050 C. Чушки поставляются массой 20–25 кг, реже — до 40 кг, с маркировкой плавки и сертификатом качества.
| Показатель | ЛМцС58-2-2 | ЛМцС55-3-1 | ЛМцС52-4-1 | Метод контроля |
|---|---|---|---|---|
| Медь, % | 57–60 | 53–58 | 50–55 | ГОСТ 1652.1 |
| Марганец, % | 1,5–2,5 | 2,5–3,5 | 3,0–4,0 | ГОСТ 1652.10 |
| Свинец, % | 1,5–2,5 | 0,5–1,5 | 0,5–1,5 | ГОСТ 1652.6 |
| Предел прочности, МПа | 300 | 340 | 360 | ГОСТ 1497 |
| Твёрдость HB | 80–100 | 95–115 | 100–125 | ГОСТ 9012 |
Чушки ЛМцС переплавляют в индукционных тигельных и дуговых печах с защитой расплава от насыщения водородом; раскисление проводят фосфористой медью. Материал обладает хорошей жидкотекучестью и малой усадкой (1,2–1,5 %), что обеспечивает плотную структуру отливок сложной геометрии. Детали работоспособны в интервале –60…+200 C, устойчивы к ударным нагрузкам и знакопеременному изгибу. Обработка резанием — удовлетворительная, с образованием сыпучей стружки; пайка и сварка ограничены из-за склонности к горячим трещинам.
Основой ЛМцС служит система Cu–Zn, а не Cu–Sn; марганец и свинец обеспечивают прочность и антифрикционность при меньшей стоимости, но уступают бронзам по стойкости к сильным кислотам.
ГОСТ 17711-93 устанавливает марки литейных латуней, включая ЛМцС58-2-2, ЛМцС55-3-1 и ЛМцС52-4-1, а также допустимые примеси и методы испытаний.
Да, при условии контроля химсостава каждой плавки и ограничения накопления железа и алюминия, которые снижают пластичность отливок.
Для ЛМцС58-2-2 рекомендуемый интервал заливки — 980–1050 C; перегрев выше 1100 C вызывает испарение цинка и газовую пористость.