


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


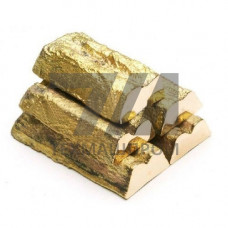
Латунь в слитках (чушках) марки ЛОС — это оловянно-свинцовистый латунный сплав, поставляемый в виде литых чушек для последующего переплава. Основное назначение данного полуфабриката — производство фасонного литья и заготовок, работающих в узлах трения, где требуется сочетание антифрикционных характеристик и коррозионной стойкости. В отличие от двойных латуней (Л63, Л68), сплав ЛОС легирован оловом и свинцом, что принципиально меняет механизм работы материала в контактных парах.
Содержание свинца в сплаве ЛОС составляет 0,8–3,0 %, олова — 0,3–1,5 %. Свинец практически не растворяется в меди и образует в структуре сплава самостоятельные включения, которые играют роль твердой смазки в зоне контакта. Олово упрочняет твердый раствор на основе меди и повышает стойкость к коррозионному растрескиванию. Суммарное содержание примесей (железо, никель, алюминий, кремний) ограничено и не превышает 0,5 %, что обеспечивает стабильность механических свойств при повторных переплавах.
Чушки ЛОС обладают удовлетворительной жидкотекучестью, что позволяет заполнять тонкостенные полости литейных форм. Усадка при кристаллизации составляет 1,5–2,0 %, что требует учета при проектировании литниковой системы. Склонность к ликвации свинца минимальна при соблюдении температурного режима заливки 1050–1150 C. Сплав поддается обработке резанием: стружка ломается на короткие сегменты, что снижает износ инструмента и повышает производительность механической обработки.
Основные потребители чушек ЛОС — литейные цехи машиностроительных предприятий, производящие:
Рабочая среда для изделий из ЛОС — пресная и морская вода, влажная атмосфера, минеральные масла и слабые растворы органических кислот. Сплав не рекомендуется применять в окислительных средах и при контакте с аммиаком.
Механические характеристики зависят от способа литья (в песчаные формы, кокиль, центробежное литье) и термической обработки. Для отливок, полученных литьем в кокиль, характерны более высокие показатели прочности по сравнению с формовочным литьем.
| Параметр | Литье в песчаные формы | Литье в кокиль | Центробежное литье | Метод контроля |
|---|---|---|---|---|
| Предел прочности, МПа | 180–220 | 220–260 | 240–280 | Испытание на растяжение |
| Относительное удлинение, % | 8–12 | 10–15 | 12–18 | Испытание на растяжение |
| Твердость, HB | 60–75 | 70–85 | 75–90 | Твердомер ТШ |
| Плотность, г/см | 8,5–8,7 | 8,5–8,7 | 8,5–8,7 | Гидростатическое взвешивание |
Чушки ЛОС поставляются массой 15–30 кг, что удобно для дозирования при загрузке плавильных агрегатов — тигельных печей сопротивления, индукционных печей промышленной частоты. Перед загрузкой чушки рекомендуется подогревать до 150–200 C для удаления конденсата и снижения термического удара по футеровке. При ведении плавки необходимо контролировать температуру перегрева: превышение 1200 C приводит к интенсивному испарению цинка и росту газонасыщенности расплава. Для раскисления применяют фосфористую медь в количестве 0,02–0,05 % от массы завалки.
ЛОС — литейный сплав, содержащий олово (0,3–1,5 %) наряду со свинцом. ЛС59-1 — деформируемая латунь без олова, предназначенная для производства проката (прутков, листов, лент). Олово в составе ЛОС повышает коррозионную стойкость и стабильность антифрикционных свойств в морской воде.
Основные дефекты — газовая пористость (при перегреве расплава и недостаточном раскислении), усадочная рыхлота в массивных сечениях, ликвация свинца при медленном охлаждении. Устраняется корректировкой температурного режима и применением прибылей в литейной оснастке.
Для снятия внутренних напряжений после механической обработки применяют низкий отжиг при 250–300 C с выдержкой 1–2 часа. Для улучшения обрабатываемости резанием отливки могут подвергаться гомогенизации при 600–650 C.
Детали из ЛОС работают в подшипниках скольжения при удельных нагрузках до 10–15 МПа и окружных скоростях до 3–5 м/с. Сплав эффективен в паре с закаленной сталью (HRC 45–55) при смазке маслом или консистентными смазками.