


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


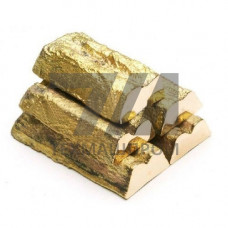
Латунь в слитках (чушках) ЛС59-1 — это двухкомпонентный сплав на основе меди, легированный свинцом, соответствующий марке ЛС59-1 по ГОСТ 15527-2004. Химический состав: медь — 57,0–60,0 %, свинец — 0,8–1,9 %, железо — не более 0,5 %, остальное — цинк. Свинец вводится для улучшения обрабатываемости резанием и повышения антифрикционных свойств. Слитки отливаются в изложницы или на машинах непрерывного литья и поставляются в виде чушек массой от 1 до 25 кг.
Сплав ЛС59-1 кристаллизуется в двухфазной области + . Свинец практически не растворяется в твёрдом растворе и выделяется в виде дисперсных включений по границам зёрен, что обеспечивает стружколомание при обработке резанием. Температура плавления — 880–905 C. Плотность — 8,4–8,5 г/см. Теплопроводность — 100–120 Вт/(мК). Предел прочности в литом состоянии — 200–250 МПа, после горячей деформации — 360–450 МПа. Относительное удлинение — 12–25 % в зависимости от состояния поставки.
| Параметр | Значение | Единица | Условие | Стандарт |
|---|---|---|---|---|
| Cu | 57,0–60,0 | % | хим. состав | ГОСТ 15527-2004 |
| Pb | 0,8–1,9 | % | хим. состав | ГОСТ 15527-2004 |
| Плотность | 8,4–8,5 | г/см | 20 C | — |
| Температура плавления | 880–905 | C | ликвидус–солидус | — |
| Предел прочности | 360–450 | МПа | горячая деформация | ГОСТ 2060-2006 |
| Твёрдость | 80–100 | HB | литое состояние | — |
Слитки ЛС59-1 перед горячей деформацией нагревают до 700–800 C. Температурный интервал горячей обработки давлением — 640–780 C. При нагреве выше 800 C наблюдается интенсивное окисление и испарение цинка, что приводит к изменению химического состава поверхностного слоя. Сплав обладает склонностью к горячеломкости в интервале 400–600 C, поэтому охлаждение после деформации проводят ускоренно — в воде или струёй воздуха.
Обработка резанием выполняется без применения СОЖ или с минимальной подачей смазочно-охлаждающей жидкости, так как свинец выполняет функцию внутренней смазки. Скорость резания на токарных автоматах достигает 200–300 м/мин при подаче 0,05–0,3 мм/об. Свариваемость ограничена: дуговая сварка приводит к образованию пористости и трещин из-за испарения свинца и цинка. Соединение деталей выполняют пайкой припоями на основе олова или меди.
Слитки хранят в закрытых складах при относительной влажности не выше 75 %. При длительном хранении на открытых площадках возможно образование оксидной плёнки и карбонатов меди зелёного цвета, что не влияет на качество переплава, но требует входного контроля химического состава. Транспортировка осуществляется всеми видами транспорта в соответствии с правилами перевозки грузов. Чушки укладываются в пакеты массой до 1000 кг, скреплённые стальной лентой.
Содержание меди составляет 57,0–60,0 % по ГОСТ 15527-2004. Остальное — цинк, свинец 0,8–1,9 %, примеси железа, фосфора, сурьмы и других элементов в пределах допустимых норм.
Свинец выделяется в виде дисперсных включений по границам зёрен и выполняет роль внутренней смазки, обеспечивая стружколомание и повышая скорость обработки резанием до 200–300 м/мин без применения СОЖ.
Температурный интервал горячей обработки давлением — 640–780 C. Нагрев выше 800 C недопустим из-за испарения цинка и изменения химического состава поверхностного слоя.
Дуговая сварка не рекомендуется: испарение свинца и цинка вызывает пористость и трещины. Соединение выполняют пайкой оловянными или медно-цинковыми припоями.