


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


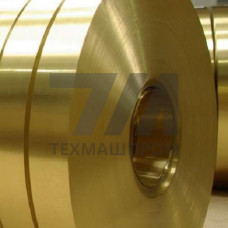
Латунная лента ЛС59-1М — это холоднокатаный прокат из свинцовистой латуни марки ЛС59-1, поставляемый в мягком (отожжённом) состоянии, которое обозначается литерой «М». Материал относится к двухфазным (+) латуням с содержанием меди 57–60 % и свинца 0,8–1,9 %, что обеспечивает высокую обрабатываемость резанием и стабильные антифрикционные свойства. Лента ЛС59-1М производится по ГОСТ 2208-91 и применяется в узлах трения, электротехнических изделиях и деталях точной механики, где требуется сочетание технологичности и износостойкости.
Состояние «М» (мягкое) достигается путём рекристаллизационного отжига после холодной прокатки. В результате структура латуни полностью освобождается от наклёпа, а временное сопротивление разрыву снижается до 340–440 МПа при относительном удлинении не менее 25 %. Это делает ленту пригодной для глубокой вытяжки, гибки с малыми радиусами и штамповки сложных профилей без риска образования трещин. Твёрдость по Виккерсу в состоянии М не превышает 120 HV, что обеспечивает лёгкую механическую обработку на автоматизированных линиях.
В отличие от полутвёрдого (П) или твёрдого (Т) состояний, лента ЛС59-1М демонстрирует повышенную пластичность при сохранении достаточной прочности для большинства конструкционных применений. Это особенно важно при производстве сильфонов, мембран и контактных пружин, где требуется многократный знакопеременный изгиб без разрушения.
Базовый состав латуни ЛС59-1 регламентируется ГОСТ 15527-2004. Помимо меди и цинка, ключевым компонентом является свинец, который практически не растворяется в твёрдом растворе и присутствует в виде мелкодисперсных включений. Эти включения действуют как стружколоматели при токарной обработке и одновременно повышают антифрикционные характеристики пары трения.
Содержание цинка (остальное) составляет около 39–42 %, что определяет двухфазную структуру. Присутствие -фазы повышает прочность, но снижает пластичность по сравнению с однофазными латунями, поэтому состояние М компенсирует этот недостаток за счёт отжига.
Лента ЛС59-1М выпускается в рулонах с внутренним диаметром 100–300 мм и наружным до 800 мм. Толщина варьируется от 0,05 до 2,0 мм, ширина — от 10 до 600 мм. Допуски по толщине для лент высокой точности (класс А) составляют 0,005 мм для тонких сечений, что позволяет использовать материал в приборостроении без дополнительной калибровки.
| Толщина, мм | Ширина, мм | Предел прочности, МПа | Относительное удлинение, % | Типовое применение |
|---|---|---|---|---|
| 0,10–0,30 | 10–200 | 340–390 | 30–40 | Мембраны, сильфоны |
| 0,31–0,60 | 20–300 | 360–410 | 28–38 | Штампованные детали |
| 0,61–1,20 | 30–450 | 370–430 | 25–35 | Втулки, вкладыши |
| 1,21–2,00 | 50–600 | 380–440 | 25–32 | Контакты, токоведущие детали |
Благодаря сочетанию пластичности и обрабатываемости, лента ЛС59-1М востребована в следующих отраслях:
Материал устойчив к атмосферной коррозии и воздействию пресной воды, однако не рекомендуется для эксплуатации в морской воде и аммиачной среде из-за склонности к коррозионному растрескиванию под напряжением. Рабочий диапазон температур ограничен интервалом от –70 до +200 C, что покрывает потребности большинства стандартных узлов.
Лента ЛС59-1М отлично поддаётся холодной штамповке, вырубке и гибке. При пайке мягкими и твёрдыми припоями не требуется специальных флюсов, однако для пайки в печи рекомендуется использовать защитная атмосфера для предотвращения обесцинкования. Сварка латуни ЛС59-1М ограничена: аргонодуговая сварка возможна только для толстых сечений, а контактная точечная сварка применяется при изготовлении электротехнических узлов с ограниченным нагревом.
Для достижения зеркальной поверхности при механической обработке рекомендуется использовать инструмент из твёрдого сплава с положительным передним углом и обильным охлаждением эмульсией. Скорость резания при точении составляет 300–600 м/мин, что в 2–3 раза выше, чем для конструкционных сталей.
Основное отличие — в состоянии поставки. Лента ЛС59-1М поставляется в мягком отожжённом состоянии с пределом прочности 340–440 МПа и удлинением не менее 25 %, тогда как лента ЛС59-1Т — в твёрдом нагартованном состоянии с прочностью 490–590 МПа и удлинением не более 5 %. Мягкая лента предназначена для глубокой вытяжки и гибки, твёрдая — для упругих элементов без последующей термообработки.
По ГОСТ 2208-91 допуски зависят от класса точности. Для лент нормальной точности (класс Б) допуск составляет 0,01–0,03 мм в зависимости от толщины, для повышенной точности (класс А) — 0,005–0,015 мм. Точные значения указываются в сертификате качества партии.
Не рекомендуется. Латунь ЛС59-1 склонна к обесцинкованию и коррозионному растрескиванию в хлоридсодержащих средах. Для морской воды следует применять оловянно-цинковые латуни или морские бронзы, например БрАЖМц10-3-1,5.
В мягком состоянии минимальный радиус гибки составляет 0,5–1,0 толщины материала при гибке поперёк направления прокатки и 1,0–1,5 толщины — вдоль направления прокатки. Для более точных значений следует учитывать угол гибки и конструкцию штампа.