


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


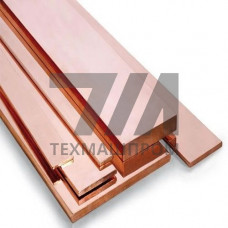
Латунная шина ЛС59-1 — это профильный металлопрокат из свинцовистой латуни, выплавляемой по ГОСТ 15527-2004. В отличие от безоловянных латуней с более низким содержанием меди, данная марка содержит 57–60 % Cu, 0,8–1,9 % Pb и 0,5–0,8 % Fe, что обеспечивает сочетание высокой обрабатываемости резанием и достаточной электропроводности. Шины из ЛС59-1 поставляются в виде прямоугольного проката по ГОСТ 2208-2007 (сортамент) и ГОСТ 2060-2006 (технические условия), а также в форме тянутых и прессованных профилей.
Свинцовистая латунь ЛС59-1 относится к двухфазным (+) латуням, что определяет её поведение при горячей деформации и механической обработке. Наличие свинца в структуре выполняет роль внутренней смазки, снижая коэффициент трения при резании и обеспечивая стружколомание. Это критически важно при изготовлении токопроводящих элементов сложной геометрии на токарных автоматах и фрезерных центрах с ЧПУ.
Латунные шины ЛС59-1 выпускаются в широком диапазоне сечений. Стандартные размеры прямоугольного проката регламентируются ГОСТ 2208-2007. Шины могут поставляться в мягком (отожжённом), полутвёрдом и твёрдом состоянии. Длина мерных отрезков — от 1 до 6 м, в бухтах — по согласованию с потребителем.
| Толщина, мм | Ширина, мм | Длина, мм | Состояние | Применение |
|---|---|---|---|---|
| 3 | 20 | 2000–3000 | Мягкое | Низковольтные распределительные щиты |
| 5 | 40 | 2000–3000 | Полутвёрдое | Шинопроводы станков |
| 8 | 60 | 2000–4000 | Твёрдое | Токоподводы электропечей |
| 10 | 80 | 2000–4000 | Твёрдое | Заземляющие контуры |
| 12 | 100 | 3000–6000 | Твёрдое | Комплектные трансформаторные подстанции |
Благодаря комбинации электропроводности и антифрикционных свойств, латунная шина ЛС59-1 находит применение в следующих отраслях:
Шины из ЛС59-1 хорошо поддаются обработке давлением в горячем состоянии (температурный интервал 700–830 C). При холодной деформации требуется промежуточный отжиг при 550–650 C для снятия наклепа. Свариваемость ограничена — рекомендуется пайка мягкими и твёрдыми припоями, а также контактная сварка. Обработка резанием на токарных автоматах продольного точения обеспечивает чистоту поверхности до Ra 1,6–0,8 мкм без применения СОЖ.
Удельное электрическое сопротивление латуни ЛС59-1 составляет 0,065–0,075 Оммм/м, что примерно в 4–4,5 раза выше, чем у меди М1. Это необходимо учитывать при расчёте сечений токопроводящих шин.
Латунь Л63 содержит 62–65 % меди и не легирована свинцом, что затрудняет обработку резанием. ЛС59-1 благодаря свинцу (0,8–1,9 %) обеспечивает лучшее стружколомание и более высокую чистоту поверхности при механической обработке, но уступает по электропроводности.
Сортамент прямоугольного проката регламентируется ГОСТ 2208-2007, технические условия — ГОСТ 2060-2006, химический состав — ГОСТ 15527-2004. Возможны поставки по ТУ производителя с расширенным допусковым полем.
Сварка плавлением не рекомендуется из-за испарения свинца и образования пористости. Оптимальные методы соединения — пайка припоями ПСр-15, ПСр-25 или контактная стыковая сварка с последующей зачисткой.