


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


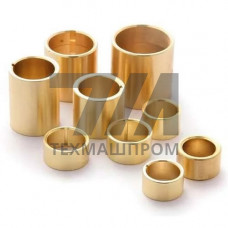
Латунная втулка Л63 — это деталь вращения, изготовленная из двойного медно-цинкового сплава Л63 (Cu — 62–65 %, Zn — остальное), который регламентируется ГОСТ 15527-2004. Сплав относится к группе «томпак» с содержанием меди выше 62 %, что обеспечивает однофазную -структуру, высокую пластичность и устойчивость к коррозии в атмосферных условиях и пресной воде. Втулки Л63 выпускают методами горячей штамповки, центробежного литья, механической обработки из прутка или холодной штамповки из полосы.
Втулки из Л63 поставляются по ГОСТ 24856-2014 (арматура трубопроводная), ГОСТ 12080-66 (втулки подшипников скольжения) и ТУ производителей. Типовые размеры: внутренний диаметр 6–120 мм, наружный 10–150 мм, длина 8–200 мм. Точность обработки — по квалитетам H7–H11 для посадочных отверстий и h6–h9 для наружных поверхностей. Шероховатость Ra 0,8–3,2 мкм в зависимости от метода финишной обработки.
| Параметр | Значение | Метод контроля | Единица | Стандарт |
|---|---|---|---|---|
| Плотность | 8,44–8,50 | Гидростатическое взвешивание | г/см | ГОСТ 15527-2004 |
| Предел прочности в | 290–370 | Растяжение | МПа | ГОСТ 1497-84 |
| Относительное удлинение | 38–52 | Растяжение | % | ГОСТ 1497-84 |
| Твёрдость HB | 80–110 | Бринелль | — | ГОСТ 9012-59 |
| Теплопроводность | 110–120 | Стационарный метод | Вт/(мК) | ГОСТ 7076-99 |
| Рабочая температура | –60…+200 | Термоциклирование | C | ТУ производителя |
Сплав Л63 устойчив к коррозионному растрескиванию под напряжением в условиях городской атмосферы и пресной воды. В морской воде и средах с аммиаком наблюдается склонность к селективному обесцинкованию, поэтому втулки Л63 не применяют в судовых системах забортной воды без защитных покрытий. Антифрикционные свойства Л63 ниже, чем у оловянных бронз, но достаточны для узлов с ограниченной нагрузкой (до 5 МПа) и скоростью скольжения до 2 м/с при наличии смазки.
Обрабатываемость резанием — отличная: коэффициент обрабатываемости Л63 составляет 70–80 % относительно латуни ЛС59-1. Сплав хорошо паяется мягкими и твёрдыми припоями, сваривается контактной сваркой; дуговая сварка затруднена из-за испарения цинка. Деформируемость в холодном состоянии высокая, что позволяет изготавливать втулки холодной высадкой и вытяжкой.
При подборе втулки Л63 учитывают удельное давление, скорость скольжения и наличие смазки. Для узлов с высокими нагрузками Л63 заменяют на БрО5Ц5С5 или БрАЖ9-4. Для коррозионных сред — на ЛО70-1 или ЛМц58-2. Посадочные размеры втулок Л63 унифицированы с втулками из стали и бронзы по ГОСТ 12080-66, что упрощает замену при ремонте.
Длительная эксплуатация допускается до +200 C. При превышении начинается интенсивное окисление и снижение прочности; кратковременно возможен нагрев до +250 C без потери геометрии.
Не рекомендуется без защитного покрытия. В морской воде Л63 подвержена обесцинкованию. Для таких условий применяют латунь ЛО70-1 или ЛМц58-2 с добавками олова и марганца.
Л63 содержит 62–65 % меди и имеет однофазную структуру, что даёт высокую пластичность. ЛС59-1 содержит свинец и двухфазную структуру, что улучшает обрабатываемость резанием, но снижает коррозионную стойкость.
При запрессовке в стальной корпус с натягом рекомендуемый натяг — 0,02–0,05 мм для диаметров до 50 мм. После запрессовки внутренний диаметр обрабатывают развёрткой до квалитета H7.