


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


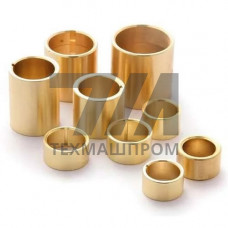
Латунная втулка ЛМцС — деталь узла трения, изготовленная из свинцово-марганцовой латуни марки ЛМцС 58-2-2 (ЛМц58-2-2) по ГОСТ 17711-93. В отличие от оловянных латуней, легирование марганцем и свинцом обеспечивает сочетание повышенной прочности и антифрикционных свойств: свинец образует мягкие включения, работающие как твёрдая смазка, а марганец повышает износостойкость и сопротивление знакопеременным нагрузкам. Такие втулки применяют в подшипниковых узлах скольжения, где требуется устойчивость к ударным нагрузкам и умеренным скоростям скольжения без интенсивного абразивного износа.
Химический состав ЛМцС 58-2-2 регламентирован ГОСТ 17711-93: медь — 57–60 %, марганец — 1,5–2,5 %, свинец — 1,5–2,5 %, остальное — цинк с ограничением примесей (железо, алюминий, кремний). Структура — +-фаза с дисперсными включениями свинца. Материал поставляется в виде прутков по ГОСТ 2060-2006 и полос, из которых втулки получают точением, реже — горячей штамповкой с последующей механической обработкой.
| Показатель | Значение | Условия | Единица | Метод контроля |
|---|---|---|---|---|
| Предел прочности в | 440–590 | растяжение, +20 C | МПа | ГОСТ 1497 |
| Относительное удлинение | 12–20 | растяжение, +20 C | % | ГОСТ 1497 |
| Твёрдость по Бринеллю | 90–130 | литое/деформированное состояние | HB | ГОСТ 9012 |
| Плотность | 8,4–8,5 | +20 C | г/см | ГОСТ 20018 |
| Температура эксплуатации | –40…+80 | длительный режим | C | справочно |
Втулки ЛМцС выпускают под конкретный посадочный размер: наружный диаметр 10–120 мм, внутренний 6–100 мм, длина 10–150 мм. Точность обработки — по H7/h7 для посадочных поверхностей, шероховатость Ra 0,8–1,6 мкм. Возможно исполнение с канавками под смазку, буртиком, разрезным замком или фланцем. Для узлов с ограниченной подачей смазки применяют втулки с осевыми и радиальными смазочными отверстиями.
ЛМцС 58-2-2 не предназначена для работы в морской воде и агрессивных средах с хлоридами — наблюдается избирательная коррозия с обеднением по цинку. Скорость скольжения ограничивают 2–3 м/с при недостаточной смазке; при обильной подаче масла допускается до 5 м/с. Рабочая температура длительно не выше +80 C, кратковременно — до +120 C. При превышении нагрузок свыше 20 МПа рекомендуется переходить на оловянные латуни или бронзы.
ЛМцС содержит марганец и свинец, что повышает износостойкость и антифрикционные свойства. ЛС59-1 — свинцовая латунь без марганца, применяется в основном для обработки резанием и в арматуростроении, но уступает ЛМцС по работе в узлах трения под ударной нагрузкой.
При посадке с натягом в стальной корпус назначают натяг 0,02–0,05 мм в зависимости от диаметра. После запрессовки внутренний диаметр калибруют развёрткой под требуемый зазор вала — обычно 0,03–0,08 мм для диаметров 20–60 мм.
Да, литиевые и кальциевые смазки (Литол-24, Солидол Ж) применимы при скоростях до 2 м/с. Для высоких скоростей и температур предпочтительны минеральные масла И-20А, И-40А с подачей в зону трения.
Механическую обработку ведут твердосплавным инструментом без СОЖ или с эмульсией. Скорость резания — 150–250 м/мин, подача 0,05–0,15 мм/об. Обработку давлением (развальцовку) не применяют из-за склонности к растрескиванию.