


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


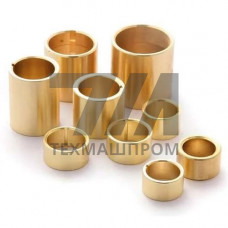
Латунная втулка ЛЦ23А6Ж3Мц2 — деталь узла трения, изготовленная из литейной марганцовистой латуни по ГОСТ 17711-93. Сплав ЛЦ23А6Ж3Мц2 относится к высокопрочным литейным латуням системы Cu–Zn–Al–Fe–Mn и содержит 23 % цинка, 6 % алюминия, 3 % железа и 2 % марганца. Такая комбинация легирующих элементов обеспечивает гетерогенную структуру с включениями железомарганцовистой фазы, что придаёт материалу износостойкость и стойкость к знакопеременным нагрузкам.
Втулка ЛЦ23А6Ж3Мц2 сохраняет работоспособность при контактных давлениях до 20–25 МПа и скоростях скольжения до 3 м/с в паре со стальным валом без закалки. Предел прочности при растяжении — не менее 600 МПа, относительное удлинение — 8–12 %, твёрдость по Бринеллю — 130–170 HB. Сплав устойчив к ударным нагрузкам и абразивному износу, что отличает его от оловянных латуней типа ЛС59-1.
| Параметр | Значение | Единица | Условия | Стандарт |
|---|---|---|---|---|
| Предел прочности | 600–700 | МПа | растяжение, литьё в кокиль | ГОСТ 17711-93 |
| Твёрдость | 130–170 | HB | 20 C | ГОСТ 17711-93 |
| Плотность | 8,3–8,5 | г/см | 20 C | — |
| Рабочая температура | до +200 | C | длительная эксплуатация | — |
| Скорость скольжения | до 3 | м/с | смазка И-20А | — |
Втулки ЛЦ23А6Ж3Мц2 получают литьём в кокиль, центробежным литьём или литьём в песчано-глинистые формы с последующей механической обработкой: расточкой внутреннего диаметра, подрезкой торцов, сверлением смазочных каналов. Для крупных партий применяют центробежное литьё, обеспечивающее плотную структуру без усадочной пористости. Посадочные поверхности обрабатывают до Ra 1,6–3,2 мкм, внутреннюю рабочую поверхность — до Ra 0,8–1,6 мкм.
Сплав ЛЦ23А6Ж3Мц2 не предназначен для работы в средах с повышенной влажностью и хлорид-ионами без защитных покрытий — возможна селективная коррозия по границам фаз. При температурах выше +250 C наблюдается разупрочнение и рост зерна. Втулки не применяют в узлах, где требуется антифрикционность при высоких скоростях скольжения свыше 5 м/с без интенсивного охлаждения.
ЛЦ23А6Ж3Мц2 — высокопрочная литейная латунь с пределом прочности 600–700 МПа, тогда как ЛС59-1 — деформируемая свинцовая латунь с пределом прочности 360–450 МПа. ЛЦ23А6Ж3Мц2 применяют для литых втулок тяжёлого оборудования, ЛС59-1 — для изготовления прутков и втулок обработкой давлением.
Для узлов трения с втулками ЛЦ23А6Ж3Мц2 применяют минеральные масла И-20А, И-40А, литиевые смазки Литол-24, а также графитовые смазки при высоких контактных давлениях. Подача смазки через сверленые каналы обязательна при скоростях скольжения выше 1 м/с.
Посадка втулки ЛЦ23А6Ж3Мц2 в стальной корпус выполняется по системе отверстия с натягом H7/r6 или H7/s6. Температурный нагрев корпуса до +150–180 C облегчает монтаж без деформации антифрикционного слоя.
Замена допустима в узлах с умеренными нагрузками. БрАЖ9-4 уступает ЛЦ23А6Ж3Мц2 по пределу прочности (550 МПа против 600–700 МПа) и имеет меньшую твёрдость, но превосходит по коррозионной стойкости в морской воде.