


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


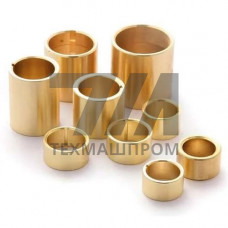
Латунная втулка ЛЦ25С2 — деталь узла трения, изготовленная из свинцовой латуни марки ЛЦ25С2 по ГОСТ 17711-93. Сплав содержит 23–26 % цинка, 1,5–2,5 % свинца, остальное — медь. Структура двухфазная (+), что обеспечивает сочетание прочности и обрабатываемости резанием. Втулки выпускают методами литья в кокиль, центробежного литья или горячей штамповки с последующей механической обработкой под размер.
| Параметр | Значение | Условия | Единица | Метод контроля |
|---|---|---|---|---|
| Плотность | 8,3–8,5 | 20 C | г/см | ГОСТ 20018 |
| Предел прочности в | 200–250 | литьё в кокиль | МПа | ГОСТ 1497 |
| Твёрдость по Бринеллю | 60–90 | после отжига | HB | ГОСТ 9012 |
| Коэффициент трения | 0,08–0,12 | со смазкой И-20А | — | стендовые испытания |
| Рабочая температура | –40…+120 | длительный режим | C | ГОСТ 25.101 |
Свинец в составе ЛЦ25С2 выполняет функцию твёрдой смазки: дисперсные включения Pb равномерно распределяются по границам зёрен и снижают схватывание при граничном трении. Это позволяет эксплуатировать втулки при недостаточной подаче масла и в режиме пуск–останов. Обрабатываемость резанием — удовлетворительная: скорость резания твердосплавным инструментом достигает 200–250 м/мин без образования наростов.
Посадочные поверхности втулок обычно выполняют по H7, вал — по h6 или f7. Шероховатость внутренней поверхности Ra 0,8 мкм. Для повышения износостойкости применяют канавки для смазки или запрессовку в стальной корпус с натягом 0,02–0,05 мм.
ЛЦ25С2 содержит свинец (1,5–2,5 %), что улучшает антифрикционные свойства, тогда как ЛС59-1 — свинцовая латунь с иным соотношением меди и цинка и применяется преимущественно для обработки резанием, а не для узлов трения.
Для диаметров 20–50 мм рекомендуемый монтажный зазор — 0,03–0,08 мм; при превышении 0,15 мм возрастает вибрация и ускоряется износ.
Кратковременно — да, за счёт свинцовых включений. Длительная работа без смазки при нагрузке выше 5 МПа приводит к схватыванию и вырыву материала.
Сплав не упрочняется закалкой. Для снятия литейных напряжений проводят отжиг при 550–600 C с медленным охлаждением.