


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


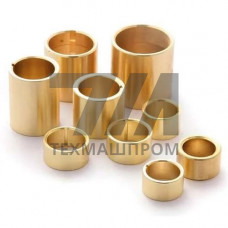
Латунная втулка ЛЦ37Мц2С2К — это антифрикционная деталь, изготавливаемая из латуни марки ЛЦ37Мц2С2К (аналог — C86300 по ASTM B271). Материал относится к группе свинцово-марганцевых латуней с добавлением кремния, что обеспечивает сочетание высокой прочности, износостойкости и низкого коэффициента трения. Химический состав регламентируется ГОСТ 17711–93: цинк — 37%, марганец — 2%, кремний — 2%, свинец — 2%, остальное — медь.
Втулки из ЛЦ37Мц2С2К применяются в узлах трения скольжения, работающих при удельных нагрузках до 25 МПа и температурах до 250 C. Материал не требует принудительной смазки в режиме кратковременных пусков, что делает его пригодным для механизмов с ограниченным доступом к обслуживанию. Твёрдость HB 110–140 обеспечивает стабильность геометрии втулки под нагрузкой, а наличие свинца в структуре формирует самосмазывающуюся плёнку на поверхности контакта.
Втулки изготавливаются методом литья в кокиль или центробежным литьём с последующей механической обработкой. Структура материала — мелкодисперсная, с равномерным распределением свинцовых включений, что исключает локальное выкрашивание при циклических нагрузках. Механические свойства зависят от способа литья:
Типовой ряд втулок ЛЦ37Мц2С2К охватывает внутренние диаметры от 10 до 200 мм с толщиной стенки 3–20 мм. Посадочные поверхности обрабатываются по квалитетам H7/H8, шероховатость Ra 0,8–1,6 мкм. Для повышения ресурса узла рекомендуется назначать посадку с натягом в корпус из стали или чугуна, что компенсирует тепловое расширение материала при нагреве.
В отличие от бронзовых втулок, латунные втулки ЛЦ37Мц2С2К демонстрируют более высокую стойкость к ударным нагрузкам и меньшую склонность к задирам при недостаточной смазке. Это обусловлено наличием кремния, который упрочняет твёрдый раствор и повышает сопротивление абразивному изнашиванию.
Втулки ЛЦ37Мц2С2К востребованы в узлах, где сочетаются высокие нагрузки и ограниченное смазывание:
Материал устойчив к воздействию пресной и морской воды, а также слабоагрессивных сред, что расширяет область применения в судостроении и химическом машиностроении. При работе в запылённой среде рекомендуется использовать уплотнения, предотвращающие попадание абразива в зону трения.
| Параметр | ЛЦ37Мц2С2К | БрО10Ф1 | ЛС59-1 | АО20-1 |
|---|---|---|---|---|
| Предел прочности, МПа | 300–400 | 250–350 | 280–380 | 200–280 |
| Твёрдость HB | 110–140 | 80–110 | 90–120 | 60–90 |
| Коэффициент трения | 0,15–0,20 | 0,10–0,15 | 0,18–0,25 | 0,20–0,30 |
| Макс. температура, C | 250 | 280 | 200 | 150 |
| Стойкость к ударным нагрузкам | Высокая | Средняя | Средняя | Низкая |
При заказе втулок ЛЦ37Мц2С2К необходимо указывать внутренний и наружный диаметры, длину, а также требования к точности обработки. Поставка возможна как в виде готовых деталей, так и в виде литых заготовок с припуском под механическую обработку. Контроль качества включает проверку химического состава спектральным анализом и ультразвуковой контроль на отсутствие раковин и газовой пористости.
Для узлов, работающих при высоких окружных скоростях (более 2 м/с), рекомендуется предусмотреть канавки для подвода смазки. При монтаже втулок с натягом необходимо учитывать, что коэффициент линейного расширения латуни (18–20 10 К) выше, чем у стали, что требует увеличения натяга на 10–15% для компенсации температурных деформаций.
Латунная втулка ЛЦ37Мц2С2К имеет более высокую твёрдость и прочность по сравнению с оловянной бронзой БрО10Ф1, что обеспечивает лучшую стойкость к ударным нагрузкам. При этом коэффициент трения несколько выше, поэтому для высокоскоростных узлов предпочтительнее бронза.
Внутренний диаметр обрабатывается по H7–H8, наружный — по h7–h8. Шероховатость рабочих поверхностей составляет Ra 0,8–1,6 мкм. Допуск на длину — 0,1 мм для типоразмеров до 100 мм.
В режиме кратковременных пусков и при малых скоростях скольжения (до 0,5 м/с) втулка может работать без принудительной смазки благодаря самосмазывающим свойствам свинца. Для длительной работы при нагрузках свыше 10 МПа рекомендуется регулярная подача смазочного материала.
Используются литьё в кокиль для заготовок диаметром до 150 мм и центробежное литьё для крупногабаритных втулок. Центробежный метод обеспечивает более плотную структуру и меньшее количество дефектов в теле отливки.