


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


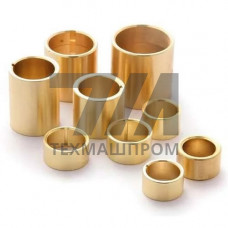
Втулка латунная ЛЦ40С — это полый цилиндрический элемент, изготовленный из латуни марки ЛЦ40С методом литья в кокиль или центробежным литьём. Материал относится к группе свинцовистых латуней, где содержание свинца составляет 0,8–2,0 %, что обеспечивает высокую обрабатываемость резанием и антифрикционные свойства. Втулки данной марки применяются в узлах трения скольжения, работающих при умеренных нагрузках и скоростях, где не требуется высокая коррозионная стойкость в агрессивных средах.
Латунь ЛЦ40С имеет двухфазную структуру (+), что определяет её повышенную твёрдость по сравнению с однофазными латунями. Химический состав регламентируется ГОСТ 17711–93: медь — 57–61 %, свинец — 0,8–2,0 %, остальное — цинк. Примеси железа, алюминия и кремния ограничены на уровне 0,5–1,0 % суммарно. Механические свойства зависят от способа литья: для литья в кокиль временное сопротивление разрыву составляет 200–280 МПа, относительное удлинение — 12–20 %, твёрдость по Бринеллю — 80–110 HB.
Свинец в составе ЛЦ40С выполняет функцию легирующей добавки, формирующей мелкодисперсные включения в структуре. Эти включения работают как твёрдая смазка в зоне контакта, снижая коэффициент трения и предотвращая схватывание поверхностей при граничной смазке. Именно поэтому втулки ЛЦ40С эффективны в условиях недостаточной смазки и при реверсивном движении.
Втулки ЛЦ40С выпускаются в двух исполнениях: гладкие цилиндрические и с буртом. Внутренний диаметр обрабатывается до 6–7 квалитета точности, наружный — до 8–9 квалитета. Шероховатость рабочей поверхности после расточки и хонингования достигает Ra 0,8–1,6 мкм. Стандартный ряд диаметров охватывает диапазон от 10 до 200 мм, длина — от 15 до 300 мм. По требованию заказчика возможна поставка заготовок с припуском под механическую обработку.
Для повышения износостойкости на внутренней поверхности втулок ЛЦ40С могут выполняться масляные канавки — винтовые или кольцевые, глубиной 0,3–0,8 мм. Такая конфигурация обеспечивает равномерное распределение смазочного материала по длине контакта и отвод продуктов износа из зоны трения.
Втулки из латуни ЛЦ40С востребованы в узлах, где сочетание антифрикционных свойств и технологичности обработки важнее, чем прочностные характеристики. Основные направления использования:
В станкостроении втулки ЛЦ40С устанавливаются в суппортных группах токарных станков, где требуется стабильный коэффициент трения при изменении скорости скольжения. В текстильном оборудовании они применяются в механизмах натяжения нити, работающих с высокой частотой вращения при ограниченной смазке.
По сравнению с бронзовыми втулками (БрО10Ф1, БрА9Ж3Л) латунь ЛЦ40С уступает по пределу текучести и температуре эксплуатации, но выигрывает по стоимости и обрабатываемости. В отличие от оловянно-цинковых латуней ЛЦ38Мц2С, свинцовистая латунь ЛЦ40С обеспечивает лучшее качество поверхности после точения и меньший износ режущего инструмента. Для узлов, работающих в морской воде или при температуре выше 150 C, ЛЦ40С неприменима — требуется переход на оловянные бронзы или алюминиевые латуни.
| Параметр | ЛЦ40С (кокиль) | ЛЦ40С (центробежное) | БрО10Ф1 | ЛЦ38Мц2С |
|---|---|---|---|---|
| Предел прочности, МПа | 200–250 | 220–280 | 250–300 | 280–340 |
| Относительное удлинение, % | 12–18 | 15–20 | 4–8 | 10–15 |
| Твёрдость, HB | 80–100 | 90–110 | 90–120 | 100–130 |
| Коэффициент трения (со сталью) | 0,10–0,14 | 0,09–0,13 | 0,08–0,12 | 0,10–0,15 |
| Макс. рабочая температура, C | 120 | 120 | 250 | 150 |
При запрессовке втулки ЛЦ40С в стальной корпус натяг выбирается в пределах 0,02–0,05 мм на каждые 10 мм диаметра. После запрессовки обязательна финишная расточка внутреннего отверстия для компенсации деформации от натяга. Смазочные канавки не должны выходить на торец втулки — это предотвращает выдавливание смазки из зоны контакта. Радиальный зазор в сопряжении с валом устанавливается в диапазоне 0,05–0,15 % от диаметра вала.
В условиях абразивного загрязнения смазочного материала ресурс втулок ЛЦ40С снижается в 2–3 раза по сравнению с работой на чистой смазке. Для защиты от частиц износа рекомендуется устанавливать войлочные или фетровые уплотнения в канавках корпуса. При окружных скоростях выше 2 м/с требуется принудительная подача смазки под давлением 0,1–0,3 МПа.
ЛС59-1 — это латунь, обрабатываемая давлением, поставляемая в виде прутков и труб. Втулки из неё изготавливаются механической обработкой, что обеспечивает более высокую точность и чистоту поверхности. ЛЦ40С — литейный сплав, применяется для фасонных втулок сложной конфигурации или крупногабаритных изделий, где механическая обработка из прутка нецелесообразна.
Кратковременно — да, при скорости скольжения до 0,3 м/с и нагрузке до 5 МПа. Свинцовые включения обеспечивают эффект самосмазывания. Для длительной эксплуатации в сухом режиме требуется применение твёрдых смазок на основе дисульфида молибдена или графита.
Для втулок с отношением длины к диаметру более 1,5 рекомендуется центробежное литьё — оно обеспечивает более плотную структуру без усадочных раковин в центральной зоне. Для коротких втулок (L/D менее 1,5) достаточно литья в кокиль, что снижает стоимость изделия.
Да, при наличии остаточных напряжений и контакте с аммиаком или его соединениями возможно сезонное растрескивание. Для снятия напряжений после механической обработки рекомендуется низкотемпературный отжиг при 250–300 C в течение 1–2 часов.