


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


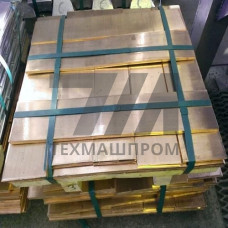
Латунный анод ГОСТ 2208-2007 — это расходный элемент электрохимических процессов, изготовленный из латунных лент и полос, соответствующих межгосударственному стандарту на сортамент проката. В отличие от общепромышленных полуфабрикатов, анодное исполнение предъявляет повышенные требования к равномерности химического состава, отсутствию поверхностных оксидов и стабильности геометрии, что напрямую влияет на плотность тока и равномерность осаждения покрытия.
По ГОСТ 2208-2007 латунные аноды производятся из сплавов системы Cu–Zn с содержанием цинка от 20 до 42%. Наибольшее распространение в гальванотехнике получили марки Л63, Л68 и ЛС59-1, каждая из которых обеспечивает специфический режим растворения. Для анодных процессов критически важным является содержание примесей — свинца, железа и мышьяка, поскольку их локальная сегрегация вызывает неравномерное анодное растворение и шламообразование.
Стандарт регламентирует не только химический состав, но и механические свойства проката: временное сопротивление разрыву для твёрдого состояния составляет 370–490 МПа, относительное удлинение — не менее 8%. Толщина анодных полос варьируется от 0,1 до 10 мм, ширина — от 20 до 600 мм, что позволяет подбирать геометрию под конкретную конфигурацию ванн.
Латунные аноды ГОСТ 2208-2007 демонстрируют стабильный анодный выход по току в цианистых и пирофосфатных электролитах. При плотности тока 1–5 А/дм в цианистом электролите равномерность растворения достигается за счёт оптимального соотношения меди и цинка в приповерхностном слое. В кислых сульфатных электролитах аноды Л63 склонны к образованию пассивной плёнки при плотностях тока выше 8 А/дм, что требует применения биполярных режимов или механической активации поверхности.
Для пирофосфатного меднения и латунирования аноды из сплава Л68 обеспечивают минимальное шламообразование — количество нерастворимого осадка не превышает 0,3% от массы растворённого металла. Это критично для систем фильтрации и продлевает межсервисный интервал гальванических линий.
Приёмка анодного проката по ГОСТ 2208-2007 включает контроль химического состава спектральным методом, проверку геометрических размеров микрометром и оценку состояния кромок — отсутствие заусенцев и расслоений обязательно. Перед загрузкой в ванну анодные полосы подвергают обезжириванию и травлению в растворе серной кислоты концентрацией 50–80 г/л для удаления оксидной плёнки, образующейся при хранении.
Для равномерного растворения анодные пластины размещают в титановых корзинах с шагом 50–100 мм, обеспечивая соотношение площади анодов к площади деталей не менее 1:1. При использовании анодов ЛС59-1, содержащих свинец, необходимо учитывать возможность загрязнения электролита ионами Pb, что требует дополнительной очистки раствора.
| Марка сплава | Содержание Cu, % | Плотность тока, А/дм | Выход по току, % | Тип электролита |
|---|---|---|---|---|
| Л63 | 62,0–65,0 | 1–4 | 95–98 | Цианистый |
| Л68 | 67,0–70,0 | 2–5 | 96–99 | Пирофосфатный |
| ЛС59-1 | 57,0–60,0 | 1–3 | 90–95 | Цианистый |
В автоматизированных гальванических комплексах с реверсивным током латунные аноды ГОСТ 2208-2007 требуют согласования режима растворения с составом электролита. При анодной плотности тока выше 6 А/дм в цианистых растворах наблюдается интенсивное выделение кислорода и пассивация поверхности, что компенсируется введением в электролит сегнетовой соли или тиосульфата натрия в концентрации 15–30 г/л.
Для продления срока службы анодных пластин рекомендуется применять анодные корзины с двойными стенками из полипропилена, исключающие прямой контакт нерастворимых шламов с поверхностью деталей. Остаточная толщина анода перед заменой не должна быть менее 3–5 мм, поскольку дальнейшее растворение приводит к фрагментации и неравномерному распределению тока по объёму ванны.
Для цианистых электролитов предпочтительна марка Л63, обеспечивающая стабильное соотношение Cu:Zn в осадке при плотностях тока 1–4 А/дм. Содержание цинка 37% компенсирует его преимущественное растворение в цианидном комплексе.
Анодные полосы обезжиривают в щелочном растворе при 60–70 C, затем травят 2–3 минуты в 5–8% растворе серной кислоты и промывают деминерализованной водой. Операция удаляет прокатную окалину и активирует поверхность.
Применение Л68 в сульфатных растворах ограничено из-за склонности к пассивации при плотностях тока выше 3 А/дм. Для кислых электролитов рациональнее использовать чисто медные аноды или сплавы с легирующими добавками, снижающими пассивацию.
Стандарт предусматривает выпуск полос толщиной до 10 мм. Для гальванических ванн с боковым расположением анодов оптимальна толщина 5–8 мм, обеспечивающая достаточный запас металла без перегрева при прохождении тока.