


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


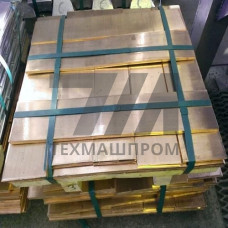
Латунный анод Л63 — это расходный элемент электрохимических систем, изготовленный из двухфазной латуни марки Л63. Материал относится к группе латуней с содержанием меди 62–65 % и цинка — 35–38 %, что обеспечивает его характерные электрохимические и механические свойства. Аноды данной марки применяются в процессах гальванического цинкования, меднения и латунирования, а также в системах электрохимической защиты металлоконструкций от коррозии.
Латунь Л63 — это сплав системы Cu–Zn с + структурой, что определяет её повышенную твёрдость по сравнению с однофазными латунями. Химический состав регламентируется ГОСТ 15527-2004: медь — 62,0–65,0 %, цинк — остальное, допустимые примеси (свинец, железо, сурьма, висмут, фосфор) — не более 0,5 % суммарно. Плотность сплава составляет 8,44 г/см, температура плавления — 905–940 C.
Для анодного применения ключевыми параметрами являются равномерность растворения и стабильность выхода по току. Латунь Л63 демонстрирует равномерное анодное растворение в цианистых и пирофосфатных электролитах, что обеспечивает стабильный состав покрытия при латунировании. Твёрдость сплава по Бринеллю — 60–80 HB, предел прочности при растяжении — 340–420 МПа, относительное удлинение — 30–45 %.
Аноды из латуни Л63 производятся в нескольких типоразмерах, адаптированных под конкретные типы гальванических ванн и коррозионных систем:
При использовании латунных анодов Л63 в гальванических процессах важным показателем является электрохимический эквивалент, составляющий 1,186 г/(Ач) при двухвалентном растворении меди. Выход по току при анодном растворении в цианистых электролитах достигает 95–100 %, в пирофосфатных — 90–98 %. Рабочая плотность тока варьируется в диапазоне 1–8 А/дм в зависимости от состава электролита и температуры ванны.
Для систем электрохимической защиты латунные аноды Л63 применяются в средах с удельным сопротивлением до 100 Омм. Стационарный потенциал сплава в морской воде составляет от –0,25 до –0,35 В относительно хлорсеребряного электрода сравнения, что обеспечивает эффективную защиту стальных конструкций при перепаде потенциалов 0,15–0,25 В.
Латунные аноды Л63 востребованы в следующих технологических процессах:
| Параметр | Латунь Л63 | Медь М1 | Цинк Ц0 | Бронза БрОЦ |
|---|---|---|---|---|
| Содержание основного металла, % | Cu 62–65 | Cu 99,9 | Zn 99,975 | Cu 88–90 |
| Плотность, г/см | 8,44 | 8,94 | 7,13 | 8,80 |
| Электрохимический эквивалент, г/(Ач) | 1,186 | 1,186 | 1,220 | 1,190 |
| Рабочая плотность тока, А/дм | 1–8 | 2–10 | 1–5 | 1–6 |
| Твёрдость, HB | 60–80 | 35–55 | 30–40 | 70–90 |
Латунные аноды Л63 сохраняют работоспособность при температуре электролита 20–60 C. При хранении на складе аноды не требуют специальных условий, однако длительный контакт с влажной атмосферой приводит к образованию плотной оксидной плёнки, которая увеличивает переходное сопротивление. Для удаления оксидного слоя перед загрузкой в ванну рекомендуется травление в 5–10 % растворе серной кислоты в течение 1–3 минут с последующей промывкой в деминерализованной воде.
В процессе эксплуатации необходимо контролировать равномерность растворения анодов. При неравномерном распределении тока в ванне возможно образование дендритов и шлама, что снижает качество покрытия. Для предотвращения этого применяются анодные экраны и корректировка геометрии подвесок.
Латунь Л63 эффективно растворяется в цианистых, пирофосфатных и аммиакатных электролитах. В цианистых растворах выход по току достигает 95–100 %, в пирофосфатных — 90–98 %. В кислых сульфатных электролитах растворение неравномерное из-за селективного выщелачивания цинка.
Рабочая плотность тока для латунных анодов Л63 составляет 1–8 А/дм. При превышении верхнего предела наблюдается пассивация поверхности и образование плотной оксидной плёнки, что приводит к росту напряжения на ванне и снижению выхода по току.
Латунный анод Л63 содержит 62–65 % меди и 35–38 % цинка, что позволяет осаждать сплавные покрытия Cu–Zn непосредственно из электролита. Медный анод М1 применяется для нанесения чисто медных покрытий. Твёрдость Л63 выше (60–80 HB против 35–55 HB), что снижает механический износ при вибрации в корзинных анодах.
Перед первой загрузкой аноды обезжиривают в щелочном растворе при 60–70 C, затем травят в 5–10 % растворе серной кислоты при комнатной температуре в течение 1–3 минут и промывают горячей деминерализованной водой. При длительном хранении с образованием плотной оксидной плёнки время травления увеличивают до 5–10 минут.