


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


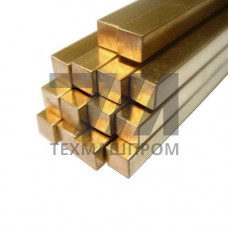
Латунный квадрат ЛЖМц59-1-1 — это профильный прокат из сложнолегированной латуни марки ЛЖМц59-1-1 (аналог по ГОСТ 15527), содержащей медь (57–60 %), железо (0,6–1,2 %), марганец (0,5–0,8 %) и свинец (0,4–0,8 %). Наличие железа и марганца обеспечивает повышенную прочность и коррозионную стойкость в морской воде и агрессивных средах, а свинец улучшает обрабатываемость резанием. Квадратный профиль выпускается в виде горячекатаного или прессованного проката по ГОСТ 2060-2006. Продукция востребована в судостроении, химическом машиностроении и энергетике.
Квадрат латунный ЛЖМц59-1-1 поставляется в диапазоне размеров от 6 до 180 мм по стороне квадрата. Горячекатаный прокат имеет предельные отклонения по стороне 1,5 % для размеров свыше 50 мм, прессованный — более жёсткие допуски. Кривизна прутков не превышает 1,5 % длины для горячекатаного и 1 % для прессованного. Мерная длина — от 2 до 6 м, немерная — от 1,5 до 6 м. Твёрдость по Бринеллю составляет 80–120 HB в зависимости от состояния поставки (мягкое, полутвёрдое, твёрдое).
| Параметр | Значение | Единица | Метод контроля | Стандарт |
|---|---|---|---|---|
| Сторона квадрата | 6–180 | мм | Штангенциркуль | ГОСТ 2060-2006 |
| Предел прочности в | 440 | МПа | Растяжение | ГОСТ 1497 |
| Относительное удлинение | 12 | % | Растяжение | ГОСТ 1497 |
| Твёрдость HB | 80–120 | — | Вдавливание шарика | ГОСТ 9012 |
| Плотность | 8,4–8,5 | г/см | Гидростатический | ГОСТ 20018 |
| Кривизна (горячекатаный) | 1,5 | % длины | Поверочная линейка | ГОСТ 2060-2006 |
Марка ЛЖМц59-1-1 относится к сложнолегированным латуням системы Cu–Zn–Fe–Mn–Pb. Железо и марганец образуют интерметаллидные включения, которые повышают твёрдость и износостойкость. Свинец выделяется в виде дисперсных частиц по границам зёрен, выполняя роль внутренней смазки при резании. Структура — +-фазы с преобладанием -фазы, что обеспечивает сочетание прочности и пластичности. Склонность к коррозионному растрескиванию снижена за счёт легирования железом и марганцем.
Латунный квадрат ЛЖМц59-1-1 хорошо обрабатывается резанием (коэффициент обрабатываемости 60–70 % относительно латуни ЛС59-1), поддаётся горячей штамповке при 700–800 C и холодной деформации с промежуточными отжигами при 550–650 C. Свариваемость ограничена — рекомендуется газовая сварка с предварительным подогревом до 300–400 C. Пайка мягкими и твёрдыми припоями проходит без ограничений. Полируемость высокая, что позволяет использовать прокат для декоративных элементов.
ЛЖМц59-1-1 дополнительно легирована железом и марганцем, что повышает прочность (в 440 МПа против 360–400 МПа у ЛС59-1) и коррозионную стойкость в морской воде. ЛС59-1 содержит только свинец и применяется преимущественно для деталей, не контактирующих с агрессивными средами.
Стандарт регламентирует выпуск квадратов со стороной от 6 до 180 мм. Для размеров до 50 мм включительно допускаются отклонения 0,5 мм, свыше 50 мм — 1,5 % от номинала. Поставка осуществляется мерными и немерными прутками длиной до 6 м.
Да, марка широко используется для изготовления кингстонов, дейдвудных втулок, арматуры и деталей насосов, работающих в морской воде. Легирование железом и марганцем обеспечивает стойкость к коррозионному растрескиванию и эрозионному износу.
Для снятия внутренних напряжений после механической обработки рекомендуется отжиг при 250–300 C с выдержкой 1–2 часа и медленным охлаждением. Полный рекристаллизационный отжиг проводится при 550–650 C, но он снижает прочность до 300–350 МПа.