


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


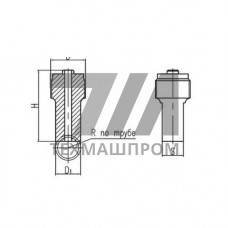
Латунный штуцер приварной 556-01.101-2 (ИTШЛ.75306609-01) — это фитинг, предназначенный для врезки в трубопроводные магистрали с последующим присоединением измерительного, регулирующего или запорного оборудования. Конструктивно изделие выполнено под монтаж методом дуговой сварки в среде инертного газа, что обеспечивает герметичное неразъёмное соединение с трубой или корпусом аппарата. Применение латуни в качестве основного материала обусловлено её коррозионной стойкостью в контакте с водой, паром и неагрессивными средами, а также технологичностью при механической обработке.
Штуцер 556-01.101-2 изготавливается по чертёжным параметрам ИTШЛ.75306609-01, что определяет его присоединительные размеры и геометрию под конкретный тип оборудования. Посадочная часть рассчитана на вваривание в стенку трубопровода или резервуара, при этом резьбовая часть обеспечивает быстрый демонтаж ответного элемента без нарушения целостности магистрали. Такая схема востребована в системах, где требуется периодическое обслуживание или замена контрольно-измерительных приборов.
Латунный корпус штуцера сочетает достаточную механическую прочность с пластичностью, что снижает риск образования трещин в зоне сварного шва при термическом воздействии. Материал устойчив к обесцинкованию в пресной воде и выдерживает рабочие температуры до 150 C при давлении до 1,6 МПа. В отличие от стальных аналогов, латунный штуцер не требует дополнительного защитного покрытия и сохраняет работоспособность в условиях повышенной влажности.
Штуцер приварной 556-01.101-2 (ИTШЛ.75306609-01) используется в узлах отбора давления и в точках подключения контрольно-измерительных приборов. Типовые места установки — напорные коллекторы насосных станций, тепловые пункты, линии пожаротушения, компрессорные установки и гидравлические системы станочного оборудования. В котельных агрегатах такие штуцеры ввариваются в водяные рубашки и трубные доски для монтажа манометров и термометров.
Благодаря устойчивости к вибрационным нагрузкам, штуцер применим на магистралях с пульсирующим потоком — в гидроприводах и смазочных системах промышленного оборудования. В пищевой промышленности допускается контакт с нейтральными жидкостями при условии отсутствия агрессивных моющих средств. Для агрессивных сред с pH менее 6,5 рекомендуется подбирать фитинги из нержавеющей стали.
| Параметр | Значение | Ед. изм. | Примечание | Условия |
|---|---|---|---|---|
| Рабочее давление | 1,6 | МПа | при 20 C | статическая нагрузка |
| Макс. температура | 150 | C | для воды | без перегрева пара |
| Резьба | M20 1,5 | мм | метрическая | под штуцер КИП |
| Длина сварной части | 12 | мм | под вварку | в стенку 4–8 мм |
При вварке штуцера необходимо обеспечить защиту внутренней полости от попадания брызг металла и окалины. Рекомендуемый ток сварки — 60–100 А при использовании вольфрамового электрода диаметром 2–3 мм. После завершения сварки выполняется зачистка шва и контроль герметичности пневматическим или гидравлическим методом. Не допускается приложение крутящего момента к корпусу штуцера при затяжке ответного элемента — усилие прикладывается только к резьбовой части через ключ.
Изделие имеет метрическую резьбу M20 1,5, предназначенную для установки манометров, датчиков давления и переходных ниппелей.
Да, латунный штуцер приваривается к стальным трубопроводам аргонодуговой сваркой. Для улучшения качества шва рекомендуется использовать присадочную проволоку из латуни или бронзы.
При температуре 20 C рабочее давление составляет до 1,6 МПа. При повышении температуры до 150 C допускается снижение давления до 1,0 МПа.
Для обеспечения герметичности резьбового соединения применяется лента ФУМ, анаэробный герметик или льняная прядь со смазкой в зависимости от рабочей среды.