


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


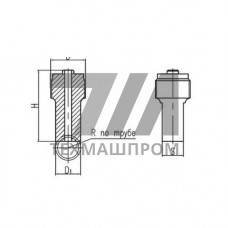
Латунный штуцер приварной 556-01.101-7 (ИTШЛ.75306609-06) — это фитинг, предназначенный для врезки в трубопроводные магистрали с последующим присоединением рукавов, шлангов или элементов гидроаппаратуры. Конструктивно изделие выполнено под приварку встык, что обеспечивает неразъёмное герметичное соединение, исключающее ослабление резьбового узла при вибрационных нагрузках и циклических изменениях давления.
Материалом служит латунь марки ЛС59-1 или аналогичный свинецсодержащий сплав, обладающий высокой обрабатываемостью резанием и стабильными антифрикционными свойствами. Применение латуни обосновано коррозионной стойкостью в контакте с водой, минеральными маслами, топливом и воздухом, что позволяет эксплуатировать штуцер в системах с агрессивными средами умеренной концентрации. Предел прочности латуни при растяжении составляет 330–460 МПа, твёрдость по Бринеллю — 90–120 HB, что достаточно для рабочих давлений до 25 МПа в зависимости от диаметра условного прохода.
Штуцер 556-01.101-7 характеризуется наличием присоединительной резьбы с одной стороны и гладкого патрубка под сварку — с другой. Резьбовая часть выполнена по классу точности 7Н/8g, что обеспечивает сопряжение с ответными элементами без дополнительной подгонки. Переходная зона между резьбой и патрубком усилена для компенсации изгибающих моментов, возникающих при монтаже и эксплуатации.
Приварка штуцера выполняется аргонодуговой сваркой неплавящимся электродом (TIG) либо полуавтоматической сваркой в среде защитного газа. Для латуни рекомендуется предварительный подогрев стыка до 200–300 C с целью снижения термических напряжений и предотвращения образования трещин в околошовной зоне. После сварки необходимо проведение гидравлических испытаний на герметичность при давлении, в 1,5 раза превышающем рабочее.
Изделие востребовано в гидравлических системах строительной и дорожной техники, в пневмоприводах промышленного оборудования, в системах смазки металлорежущих станков, а также в топливных магистралях дизельных двигателей. Штуцер применим в составе насосных агрегатов, фильтровальных установок и распределительной арматуры, где требуется надёжное соединение трубопровода с гибкими рукавами высокого давления.
| Параметр | Значение для Ду 10 | Значение для Ду 15 | Значение для Ду 20 | Значение для Ду 25 |
|---|---|---|---|---|
| Условный проход, мм | 10 | 15 | 20 | 25 |
| Резьба присоединительная | M16 1,5 | M22 1,5 | M27 2 | M33 2 |
| Длина патрубка под сварку, мм | 20 | 24 | 28 | 32 |
| Рабочее давление, МПа | 25 | 20 | 16 | 10 |
Изделие изготавливается по техническим условиям ИTШЛ.75306609-06, регламентирующим геометрические параметры, механические свойства материала и методы контроля качества. Маркировка наносится на корпус методом электролитического гравирования и содержит условное обозначение штуцера, товарный знак предприятия-изготовителя и дату выпуска. Каждая партия сопровождается паспортом качества с указанием результатов входного контроля латунного проката и гидравлических испытаний готовой продукции.
При заказе необходимо указывать полное обозначение — 556-01.101-7 (ИTШЛ.75306609-06), а также дополнительно согласовывать тип резьбы и материал уплотнительных элементов, если штуцер комплектуется ниппелями или прокладками. Для условий морского климата или химически активных сред рекомендуется уточнять необходимость нанесения дополнительного защитного покрытия на наружную поверхность.
В зависимости от исполнения применяется метрическая резьба по ГОСТ 9150 или трубная цилиндрическая по ГОСТ 6357. Точное значение указывается в маркировке изделия и паспорте качества.
Рекомендуется аргонодуговая сварка TIG с присадочным прутком из латуни. Допускается полуавтоматическая сварка в среде аргона. Перед сваркой стык зачищается до металлического блеска и обезжиривается.
Штуцер устойчив к воде, минеральным маслам, дизельному топливу, сжатому воздуху и неагрессивным газам. Не рекомендуется использовать в средах с сероводородом, аммиаком и кислотами высокой концентрации.
Рабочее давление зависит от условного прохода и составляет от 10 МПа для Ду 25 до 25 МПа для Ду 10. Гидравлические испытания проводятся при давлении, превышающем рабочее в 1,5 раза.