


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


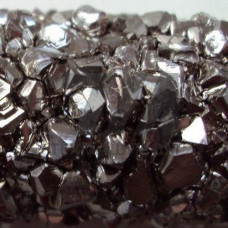
ПОСВ-50 — оловянно-свинцовый припой, легированный висмутом, с температурой начала плавления около 183 C и полным расплавлением при 216 C. Висмут в количестве 1,5–2,5 % снижает температуру солидуса относительно эвтектики ПОС-61 и одновременно повышает прочность паяного шва при умеренном снижении пластичности. Припой выпускается по ГОСТ 21930-76 и ГОСТ 21931-76 в виде прутков, проволоки, лент и трубок с канифольным флюсом.
Основу сплава составляет олово (49–51 %) и свинец (остальное). Висмут образует с оловом и свинцом тройную эвтектику, что обеспечивает узкий интервал кристаллизации и хорошую растекаемость. Присутствие висмута ограничивает содержание примесей: сурьма — не более 0,2 %, медь — не более 0,08 %, железо — не более 0,02 %. Структура после кристаллизации — мелкозернистая, с равномерно распределенными включениями висмутовой фазы.
| Параметр | Значение | Метод контроля | Влияние на пайку | Примечание |
|---|---|---|---|---|
| Температура солидуса | 183 C | ГОСТ 21930-76 | Начало плавления | Ниже, чем у ПОС-61 |
| Температура ликвидуса | 216 C | ГОСТ 21930-76 | Полное расплавление | Интервал 33 C |
| Плотность | 8,8 г/см | ГОСТ 21930-76 | Расход припоя | — |
| Предел прочности | 42–48 МПа | ГОСТ 1497-84 | Прочность шва | Выше, чем у ПОС-61 |
| Удельное электрическое сопротивление | 0,15 мкОмм | ГОСТ 21930-76 | Токопроводящие соединения | — |
Рабочая температура паяльника при использовании ПОСВ-50 составляет 240–260 C. Припой применяется с флюсами ФКСп, Ф3, ЛТИ-120, а также в виде трубок с канифолью. Благодаря висмуту снижается склонность к образованию «сосулек» и перемычек при монтаже печатных плат с плотным шагом выводов. Однако висмут повышает хрупкость при длительной эксплуатации при температурах выше 100 C, что ограничивает применение в силовой электронике.
ПОСВ-50 не рекомендуется для пайки алюминия, нержавеющих сталей и гальванических покрытий на основе никеля без специальных активированных флюсов. При контакте с золотым покрытием возможно образование интерметаллидов висмута, снижающих надежность соединения. Для ответственных соединений, работающих при вибрации и термоциклировании, предпочтительны бессвинцовые припои или ПОС-61.
ПОСВ-50 содержит 1,5–2,5 % висмута, что снижает температуру солидуса до 183 C против 183 C у ПОС-61, но расширяет интервал кристаллизации до 33 C. Прочность шва выше, но пластичность ниже.
Нет, температура паяльника должна быть не ниже 240 C для обеспечения полного расплавления и растекаемости припоя.
Рекомендуются канифольные флюсы ФКСп, Ф3, а также активированные ЛТИ-120. Для пайки латуни и меди допустимы кислотные флюсы с последующей отмывкой.
Висмут незначительно снижает коррозионную стойкость во влажной среде, поэтому соединения рекомендуется защищать лаком или компаундом.