


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


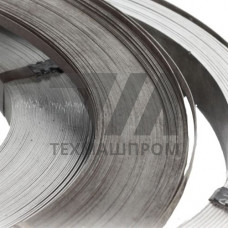
Лента для каталитических нейтрализаторов ГОСТ 10994-74 — это прецизионный прокат из коррозионностойких и жаропрочных сплавов, предназначенный для изготовления несущих элементов каталитических систем очистки отработавших газов. Материал производится в соответствии с межгосударственным стандартом ГОСТ 10994-74, который регламентирует химический состав, механические свойства и геометрические параметры ленты. Ключевое требование к данному виду проката — стабильность характеристик при длительном воздействии высоких температур и агрессивных сред, что достигается применением легированных никелевых и хромоникелевых сплавов.
Основное назначение ленты — формирование сотовой структуры каталитического нейтрализатора, на которую наносится каталитически активное покрытие. Геометрия ленты — гофрированная или плоская — определяет гидравлическое сопротивление и эффективность массообмена в реакторе. Толщина металла варьируется в диапазоне 0,03–0,15 мм, что обеспечивает оптимальное соотношение между механической прочностью сотового блока и его удельной поверхностью. Для повышения адгезии подложки к каталитическому слою поверхность ленты может подвергаться специальной обработке, формирующей развитый микрорельеф.
ГОСТ 10994-74 распространяется на ленту из следующих групп сплавов:
Выбор конкретной марки сплава определяется условиями эксплуатации нейтрализатора: типом двигателя, составом топлива, температурным режимом и требованиями к ресурсу системы. Для газовых турбин и стационарных энергоустановок применяются сплавы с максимальной жаропрочностью, тогда как для автомобильных систем приоритетом является сочетание жаростойкости с технологичностью при гофрировании.
Лента поставляется в рулонах с внутренним диаметром 150–300 мм и наружным — до 600 мм. Допуск по толщине для ленты высокой точности составляет 0,005 мм, по ширине — 0,1 мм. Кромки должны быть ровными, без заусенцев и расслоений, что критично для процесса намотки сотовой структуры на автоматизированных линиях.
| Параметр | 12Х18Н10Т | ХН78Т | Фехраль | ХН60ВТ |
|---|---|---|---|---|
| Толщина, мм | 0,05–0,15 | 0,04–0,12 | 0,03–0,10 | 0,05–0,15 |
| Предел прочности, МПа | 540–690 | 680–830 | 590–740 | 720–880 |
| Макс. рабочая температура, C | 850 | 1000 | 1100 | 1050 |
| Относительное удлинение, % | 35–45 | 30–40 | 20–30 | 25–35 |
Лента используется при производстве каталитических нейтрализаторов для следующих типов оборудования:
В процессе производства сотового блока лента гофрируется с шагом 1,5–3,5 мм и наматывается в рулон вместе с плоской лентой, образуя каналы квадратного или синусоидального сечения. Плотность ячеек варьируется от 200 до 600 CPSI (ячеек на квадратный дюйм) в зависимости от требований к противодавлению и эффективности конверсии. После намотки блок подвергается высокотемпературной пайке или сварке в инертной среде для обеспечения механической целостности.
Ключевым фактором, определяющим ресурс нейтрализатора, является устойчивость материала ленты к высокотемпературной коррозии и термической усталости. В процессе работы система подвергается циклическим нагрузкам: прогрев от температуры окружающей среды до 900–1000 C за 30–60 секунд и последующее охлаждение. Это требует от сплава высокой стойкости к окалинообразованию и сохранения пластичности после длительной выдержки при рабочих температурах.
Дополнительным требованием к ленте является совместимость с каталитическим покрытием на основе оксидов алюминия, церия и циркония. Для улучшения адгезии поверхность ленты может подвергаться микродуговому оксидированию или химическому травлению, формирующему шероховатость Ra 0,5–2,0 мкм. Это обеспечивает равномерное распределение активного слоя и предотвращает его отслаивание при вибрационных нагрузках.
Для легковых автомобилей применяется лента толщиной 0,04–0,08 мм. Более тонкий металл снижает тепловую инерцию и ускоряет выход катализатора на рабочую температуру, но требует повышенной точности при гофрировании.
Фехраль при нагреве формирует плотный слой AlO, обеспечивающий жаростойкость до 1100 C, но имеет меньшую механическую прочность при комнатной температуре. Хромоникелевые стали прочнее и технологичнее при холодной деформации, но ограничены температурой 850–1000 C.
Для ленты повышенной точности допуск составляет 0,005 мм при толщине до 0,10 мм и 0,008 мм для толщины 0,10–0,15 мм. Это обеспечивает стабильную плотность ячеек сотового блока.
Для дизельных систем с рабочей температурой до 900 C рекомендуется сплав ХН78Т. При наличии сажевого фильтра и регенерации с температурой до 1000 C целесообразно применять фехраль или сплав ХН60ВТ.