


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


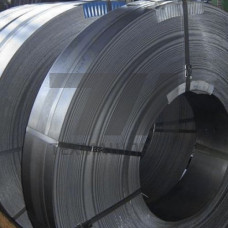
Лента из магнитно-твердого сплава 25Х15К1 — это прецизионный холоднокатаный прокат на железохромистой основе с кобальтовым упрочнением, предназначенный для изготовления постоянных магнитов и магнитных систем с высокими значениями коэрцитивной силы. Материал относится к группе деформируемых магнитно-твердых сплавов типа «викаллой» и поставляется в виде тонкой ленты толщиной от 0,3 до 2,5 мм, прошедшей финишную термическую обработку для формирования оптимальной магнитной текстуры.
Сплав 25Х15К1 легирован хромом (15%) и кобальтом (25%), что обеспечивает формирование двухфазной структуры -твердого раствора с выделениями интерметаллидной фазы при управляемом охлаждении. После закалки от 1200–1250 C и последующего отпуска при 600–650 C в материале формируется мелкодисперсная гетерогенная структура, ответственная за высокий уровень магнитной энергии. Технология холодной прокатки с промежуточными отжигами позволяет получать ленту с толщиной 0,3–2,5 мм и допуском по толщине 0,05 мм, что критично для сборки магнитных узлов с минимальными зазорами.
Ключевые магнитные параметры ленты 25Х15К1 после полного цикла термообработки:
Лента изготавливается методом многопроходной холодной прокатки на реверсивных станах с промежуточными вакуумными отжигами. Финишная операция — правка на растяжение для обеспечения плоскостности не более 3 мм/м. По требованию заказчика возможна поставка ленты с обрезной кромкой, что исключает образование заусенцев при последующей штамповке магнитных пластин.
Стандартный сортамент включает ленту шириной 20–200 мм с шагом 5 мм. Толщина подбирается под конкретную магнитную систему: для роторных датчиков и тахогенераторов применяется лента 0,3–0,5 мм, для статорных колец и полюсных наконечников — 0,8–1,5 мм, для массивных магнитопроводов — до 2,5 мм.
Лента 25Х15К1 востребована в производстве компонентов, где требуется сочетание магнитной жесткости с механической обрабатываемостью и стабильностью характеристик в широком диапазоне температур. Основные области использования:
Благодаря высокой коррозионной стойкости хромистой основы лента может эксплуатироваться без дополнительного защитного покрытия в условиях относительной влажности до 80%. Для агрессивных сред рекомендуется нанесение гальванического никелевого или кадмиевого покрытия толщиной 6–12 мкм.
Материал допускает все виды механической обработки: штамповку, гибку, сверление и фрезерование. При проектировании штамповой оснастки следует учитывать, что после окончательной термообработки твердость ленты достигает 45–52 HRC, поэтому для серийного производства рекомендуется вырубка на этапе мягкого состояния с последующим отпуском готовых деталей. Радиус гиба не должен быть менее двух толщин ленты во избежание образования микротрещин, снижающих магнитные свойства.
| Толщина, мм | Ширина, мм | Коэрцитивная сила, кА/м | Остаточная индукция, Тл | Твердость, HRC |
|---|---|---|---|---|
| 0,3 | 20–100 | 18–20 | 0,95–1,05 | 45–48 |
| 0,8 | 30–150 | 20–22 | 1,0–1,1 | 48–50 |
| 1,5 | 50–200 | 22–24 | 1,05–1,1 | 50–52 |
Каждая партия ленты 25Х15К1 проходит входной контроль магнитных параметров на замкнутой магнитной цепи с использованием пермеаметра. Выборочно проверяется химический состав методом спектрального анализа, а геометрические размеры контролируются микрометром в трех точках по длине рулона. Намотка ленты производится на сердечники диаметром не менее 300 мм с прокладкой из антикоррозионной бумаги для предотвращения поверхностных повреждений.
В отличие от литых сплавов типа ЮНДК, лента 25Х15К1 обладает пластичностью в исходном состоянии, что позволяет изготавливать детали сложной формы методами штамповки и гибки. Магнитные свойства ниже, чем у редкоземельных магнитов, но материал выигрывает по температурной стабильности и механической прочности.
Если деталь изготавливается из ленты, уже прошедшей финишный отпуск, дополнительная обработка не требуется. При вырубке из ленты в мягком состоянии необходим окончательный отпуск по режиму 600–650 C с выдержкой 2–4 часа для восстановления магнитных свойств.
Материал сохраняет магнитные характеристики в диапазоне –60…+150 C. При кратковременном нагреве до 200 C допустимо снижение коэрцитивной силы не более чем на 5% с полным восстановлением после охлаждения.
Да, по требованию заказчика выполняется электрополировка поверхности до шероховатости Ra 0,4 мкм. Такая обработка применяется для деталей, работающих в вакуумных системах или при высоких требованиях к чистоте поверхности.