


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


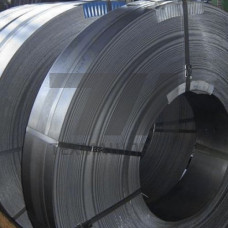
Лента из магнитно-твердого сплава 35КХ12 — это холоднокатаный прецизионный прокат, предназначенный для изготовления постоянных магнитов и магнитных систем с высокими значениями коэрцитивной силы. Материал относится к группе деформируемых магнитно-твердых сплавов на железо-хром-кобальтовой основе, которые после термической обработки в магнитном поле приобретают анизотропию магнитных свойств. В отличие от литых магнитов, лента 35КХ12 позволяет получать тонкостенные элементы с точными геометрическими размерами и высоким классом чистоты поверхности.
Химический состав сплава 35КХ12 регламентирован и включает хром (около 30–35%) и кобальт (около 10–12%), что обеспечивает формирование структуры с выделением ферромагнитной -фазы в слабомагнитной -матрице. Такая морфология достигается путем закалки от температур аустенитной области с последующим ступенчатым отпуском в интервале 600–550 C. Оптимальные магнитные характеристики реализуются при термообработке в магнитном поле напряженностью не менее 160 кА/м, что формирует однонаправленную текстуру и повышает остаточную индукцию.
Лента изготавливается методом холодной прокатки с промежуточными отжигами в вакууме или защитной атмосфере. Толщина проката варьируется от 0,1 до 2,5 мм, ширина — от 10 до 250 мм. Допуски по толщине соответствуют классу точности БТ по ГОСТ 2590, кривизна не превышает 2 мм на 1 м длины. Материал поставляется в нагартованном или мягком состоянии, что определяет дальнейший цикл обработки у потребителя: штамповку, гибку, механическую обработку.
Ключевым требованием к ленте является стабильность химического состава по длине раската, поскольку локальные отклонения содержания хрома или кобальта приводят к неоднородности магнитных свойств после термообработки. Контроль качества включает спектральный анализ, измерение твердости и выборочные испытания магнитных параметров на образцах, прошедших полный цикл термомагнитной обработки.
После оптимальной термомагнитной обработки лента 35КХ12 демонстрирует следующие характеристики: остаточная индукция Br — 1,15–1,35 Тл, коэрцитивная сила Hc — 40–60 кА/м, максимальная энергоемкость (BH)max — 24–36 кДж/м. Рабочая температура материала ограничена точкой Кюри около 650 C, однако необратимая деградация свойств начинается при длительном нагреве выше 400 C. Коэффициент температурной обратимости индукции составляет –0,02%/C в диапазоне –60…+150 C.
| Параметр | Значение (после ТМО) | Метод контроля | Единица измерения | Примечание |
|---|---|---|---|---|
| Остаточная индукция Br | 1,15–1,35 | Баллистический метод | Тл | При H=800 кА/м |
| Коэрцитивная сила Hc | 40–60 | Размагничивание в замкнутой цепи | кА/м | По индукции |
| Энергоемкость (BH)max | 24–36 | Расчет по кривой размагничивания | кДж/м | Для анизотропного состояния |
| Плотность | 7,6–7,7 | Гидростатическое взвешивание | г/см | — |
Лента 35КХ12 востребована в производстве магнитных систем с плоской геометрией, где литые магниты неприменимы из-за хрупкости или ограничений по толщине. Основные области использования:
Благодаря пластичности в отожженном состоянии лента допускает штамповку сложных контуров, гибку на радиус не менее двух толщин и сверление без образования трещин. После намагничивания изделия сохраняют стабильность свойств в течение длительного срока при условии отсутствия внешних размагничивающих полей свыше 80 кА/м. Для защиты от коррозии в агрессивных средах рекомендуется гальваническое цинкование или нанесение эпоксидных покрытий толщиной 15–25 мкм.
Длительная рабочая температура ограничена 400 C. Выше этого порога начинается необратимое снижение коэрцитивной силы из-за коагуляции ферромагнитной фазы. Кратковременный нагрев до 500 C допустим, но требует последующей повторной термообработки.
Сварка не рекомендуется, так как локальный нагрев разрушает структуру, сформированную термомагнитной обработкой. Для соединения элементов применяют пайку твердыми припоями при температуре ниже 450 C либо механическое крепление через немагнитные втулки.
Для толщин 0,1–0,5 мм допуск составляет 0,02 мм, для 0,5–1,5 мм — 0,03 мм, для 1,5–2,5 мм — 0,05 мм. Разнотолщинность в пределах одного рулона не превышает половины поля допуска.
Кромки после штамповки имеют заусенцы высотой до 0,05 мм, которые удаляют виброабразивной обработкой или электрохимическим полированием. Для магнитных систем с зазором менее 0,1 мм рекомендуется калибровка по толщине шлифованием.