


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


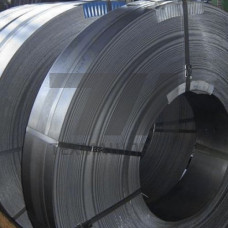
Лента из магнитно-твердого сплава 52К7Ф — это прецизионный холоднокатаный прокат на железо-кобальтовой основе с ванадиевым упрочнением, предназначенный для изготовления постоянных магнитов и магнитных систем с высокими коэрцитивными свойствами. Материал относится к классу деформируемых магнитно-твердых сплавов типа викаллой и поставляется в виде тонкой ленты толщиной от 0,05 до 2,5 мм, что позволяет формировать магнитные элементы сложной геометрии без дополнительной механической обработки.
Сплав 52К7Ф содержит около 52% кобальта, 7% ванадия, остальное — железо с допустимыми примесями. Формирование высококоэрцитивного состояния достигается за счет термомеханической обработки: холодная деформация с обжатием 90–98% создает текстуру деформации, а последующий отпуск при 550–650 C инициирует выделение дисперсных частиц фазы FeCo-V, блокирующих смещение доменных границ. В результате лента приобретает коэрцитивную силу по намагниченности Hc = 18–28 кА/м и остаточную индукцию Br = 1,0–1,3 Тл.
Ключевое преимущество ленты 52К7Ф перед литыми магнитами — возможность получения магнитных элементов толщиной до 0,05 мм с высоким отношением длины к сечению. Материал сохраняет магнитные свойства в диапазоне рабочих температур от –60 до +450 C, что делает его пригодным для высокотемпературных узлов, где применение редкоземельных магнитов ограничено.
Лента 52К7Ф поставляется в нагартованном или отпущенном состоянии. В нагартованном виде предел прочности достигает 980–1180 МПа, что позволяет использовать ее в качестве силового элемента. После отпуска пластичность повышается, облегчая навивку и штамповку. Толщина ленты контролируется с допуском 0,01 мм, ширина — от 5 до 250 мм.
| Параметр | Значение | Единица измерения | Метод контроля | Примечание |
|---|---|---|---|---|
| Коэрцитивная сила Hc | 18–28 | кА/м | Коэрцитиметр | После термообработки |
| Остаточная индукция Br | 1,0–1,3 | Тл | Баллистический метод | В направлении прокатки |
| Предел прочности | 980–1180 | МПа | Разрывная машина | Нагартованное состояние |
| Толщина | 0,05–2,5 | мм | Микрометр | Допуск 0,01 мм |
| Рабочая температура | –60…+450 | C | Термокамера | Обратимое изменение свойств |
Лента 52К7Ф востребована в производстве компонентов, где требуется сочетание магнитной энергии с механической гибкостью и термостойкостью:
Технология изготовления магнитов из ленты 52К7Ф включает штамповку или вырубку заготовок, последующую термообработку по режиму закалки и отпуска, затем намагничивание в импульсном поле до 800 кА/м. Для защиты от коррозии применяют оксидирование или нанесение эпоксидных покрытий толщиной 10–20 мкм.
При расчете магнитных цепей на основе ленты 52К7Ф следует учитывать анизотропию свойств: максимальная остаточная индукция достигается вдоль направления прокатки. Для элементов, работающих в разомкнутых магнитных цепях, рекомендуется использовать многослойные пакеты из ленты с изоляцией между слоями, что снижает вихревые токи при работе на частотах до 10 кГц. Температурный коэффициент индукции составляет около –0,02%/C, что обеспечивает предсказуемое поведение в диапазоне рабочих температур.
Лента 52К7Ф имеет более высокую механическую прочность и пластичность, допускает гибку и штамповку без образования трещин. При этом коэрцитивная сила ниже, чем у литых альнико-магнитов, но выше температурная стабильность и возможность получения сверхтонких элементов.
После штамповки или навивки изделия подвергают закалке от 950–1000 C с последующим отпуском при 550–650 C в течение 1–2 часов. Режим подбирается для достижения максимальной коэрцитивной силы при сохранении требуемой пластичности.
Да, магнитные свойства сохраняются вплоть до –60 C без необратимой деградации. При температурах ниже –100 C возможно охрупчивание, поэтому для криогенных применений требуется дополнительное тестирование.
Стандартный сортамент включает ленту шириной от 5 до 250 мм. Для узких элементов возможна продольная разрезка рулона на полосы шириной от 2 мм с контролем заусенца не более 0,03 мм.