


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


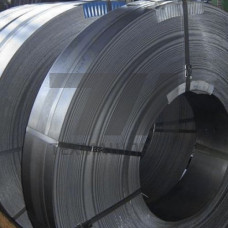
Лента из магнитно-твердого сплава 52КФ — это холоднокатаный прецизионный прокат на железо-кобальтовой основе с ванадиевым упрочнением, предназначенный для изготовления постоянных магнитов и магнитных систем с высокими значениями коэрцитивной силы. Материал относится к классу деформируемых магнитно-твердых сплавов, что позволяет получать изделия сложной геометрии с минимальными допусками по толщине и ширине.
Сплав 52КФ легирован кобальтом в количестве 50–54% и ванадием в пределах 1,5–2,3%. Такое сочетание обеспечивает формирование мелкодисперсной структуры после термической обработки — закалки и последующего отпуска. Основной механизм магнитного твердения — выделение высококоэрцитивной фазы при распаде пересыщенного твердого раствора. В результате лента приобретает коэрцитивную силу по намагниченности не менее 20 кА/м при остаточной индукции 1,0–1,3 Тл.
Материал поставляется в виде ленты толщиной 0,05–2,5 мм и шириной до 250 мм. Поверхность — чистая, без расслоений, заусенцев и следов окалины. Допуск по толщине для ленты 1-го класса точности составляет 0,02 мм, что критично при сборке магнитных узлов с фиксированным воздушным зазором.
Лента 52КФ изготавливается методом холодной прокатки с промежуточными отжигами. Финальная термическая обработка включает закалку от 1100–1150 C с последующим отпуском при 550–650 C. Режим термообработки подбирается в зависимости от требуемого сочетания магнитных и механических свойств. После отпуска материал приобретает твердость 45–52 HRC, что обеспечивает износостойкость рабочих поверхностей магнитных систем.
Важная особенность — анизотропия магнитных свойств. При прокатке формируется текстура, обеспечивающая преимущественную намагниченность вдоль направления прокатки. Это позволяет проектировать магнитные цепи с заданной ориентацией поля без дополнительной механической обработки.
Лента из сплава 52КФ востребована в производстве миниатюрных магнитных систем, где требуется сочетание высокой коэрцитивной силы с пластичностью на этапе формообразования. Основные области использования:
Рабочий диапазон температур для ленты 52КФ составляет от –60 до +150 C без необратимой деградации магнитных свойств. При нагреве выше 200 C наблюдается частичное размагничивание, поэтому материал не рекомендуется применять в узлах с постоянным нагревом свыше указанного предела. Коэрцитивная сила сохраняется в течение всего срока службы при отсутствии внешних размагничивающих полей напряженностью более 30 кА/м.
Механическая обработка ленты возможна методами штамповки, гибки и вырубки. Минимальный радиус гиба без образования трещин — 3–5 толщин материала. Сварка не применяется из-за риска локального перегрева и потери магнитных свойств; соединение элементов выполняется механическим крепежом или клеевыми составами.
| Параметр | Значение для ленты 0,1 мм | Значение для ленты 0,5 мм | Значение для ленты 1,0 мм | Метод контроля |
|---|---|---|---|---|
| Коэрцитивная сила, кА/м | 22–26 | 20–24 | 20–23 | Коэрцитиметр |
| Остаточная индукция, Тл | 1,15–1,25 | 1,10–1,20 | 1,05–1,15 | Баллистический метод |
| Твердость, HRC | 46–50 | 45–50 | 45–49 | По Роквеллу |
| Предел прочности, МПа | 780–850 | 750–820 | 720–800 | Разрывная машина |
При поставке ленты 52КФ в рулонах или отрезках необходимо учитывать направление прокатки при раскрое заготовок — оно должно совпадать с направлением намагничивания в готовом изделии. Входной контроль рекомендуется проводить на образцах, прошедших полный цикл термообработки, поскольку свойства ленты в состоянии поставки (мягкое состояние) отличаются от конечных магнитных характеристик.
Для серийного производства магнитных систем с жесткими допусками по магнитному потоку целесообразно запрашивать у поставщика сертификат с указанием фактических значений коэрцитивной силы и остаточной индукции для каждой партии. Допустимый разброс коэрцитивной силы в пределах одной партии не должен превышать 2 кА/м.
Лента 52КФ имеет толщину до 2,5 мм и изготавливается холодной прокаткой, что обеспечивает более точные размеры и лучшее качество поверхности по сравнению с листовым прокатом. Кроме того, тонкая лента допускает гибку и штамповку без потери магнитных свойств.
После штамповки или гибки повторная термообработка не требуется, если не превышена температура 300 C в зоне деформации. При необходимости снятия внутренних напряжений применяется низкий отпуск при 300–350 C с выдержкой 1–2 часа.
Материал сохраняет магнитные свойства до +150 C. При длительной работе при 200 C и выше происходит необратимое снижение коэрцитивной силы на 15–25%, поэтому для высокотемпературных узлов рекомендуется подбирать сплавы с большим содержанием кобальта.
Намагничивание выполняется в импульсном магнитном поле напряженностью не менее 800 кА/м. Направление поля должно совпадать с направлением прокатки ленты. После намагничивания изделие стабилизируется размагничивающим полем до рабочей точки.