


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


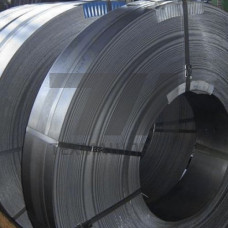
Лента из магнитно-твердых сплавов ЕХ3 — это прецизионный полуфабрикат, изготавливаемый из сплава системы железо-хром-кобальт (Fe-Cr-Co) с добавлением алюминия. Материал относится к классу деформируемых магнитно-твердых сплавов и поставляется в виде холоднокатаной ленты толщиной от 0,1 до 2,5 мм. Основное назначение — производство постоянных магнитов малых и средних сечений, работающих в условиях статических и динамических магнитных полей.
Сплав ЕХ3 характеризуется формированием высококоэрцитивного состояния после закалки от температур 1300–1350 C с последующим ступенчатым отпуском в интервале 600–550 C. В процессе термомагнитной обработки в заготовке формируется анизотропная структура, обеспечивающая направленность магнитных свойств вдоль оси прокатки. Содержание кобальта в пределах 23–28% и хрома 28–34% определяет температурный коэффициент индукции на уровне –0,02%/C, что делает ленту пригодной для измерительных преобразователей с жесткими требованиями к стабильности параметров.
Механические свойства ленты ЕХ3 в состоянии поставки: твердость 35–45 HRC, предел прочности при растяжении — 700–900 МПа. Материал допускает штамповку, гибку и механическую обработку резанием до финишной термообработки. После полного цикла упрочнения лента приобретает хрупкость, что требует применения абразивной резки или электроэрозионной обработки при разделении на мерные заготовки.
Коэрцитивная сила по индукции HcB ленты ЕХ3 после оптимальной термообработки достигает 48–56 кА/м, остаточная индукция Br — 1,15–1,30 Тл, максимальная энергоемкость (BH)max — 24–32 кДж/м. Указанные значения достигаются при ориентации намагничивающего поля вдоль направления прокатки. При поперечном намагничивании магнитные характеристики снижаются на 30–40%, что необходимо учитывать при проектировании магнитных систем с радиальной намагниченностью.
| Параметр | ЕХ3 (продольное намагничивание) | ЕХ3 (поперечное намагничивание) | Метод контроля | Условия измерения |
|---|---|---|---|---|
| Остаточная индукция Br, Тл | 1,15–1,30 | 0,75–0,90 | Баллистический метод | Замкнутая цепь, 20 C |
| Коэрцитивная сила HcB, кА/м | 48–56 | 38–44 | Гистерезисограф | Hmax = 240 кА/м |
| Энергоемкость (BH)max, кДж/м | 24–32 | 10–14 | Расчет по кривой размагничивания | Второй квадрант |
Лента из магнитно-твердого сплава ЕХ3 востребована в производстве компонентов электротехнических и радиоизмерительных устройств. Основные области использования:
Благодаря коррозионной стойкости в атмосферных условиях и в среде минеральных масел лента ЕХ3 применяется в узлах трения без дополнительных защитных покрытий. Для работы в агрессивных средах (морской туман, кислотные пары) рекомендуется нанесение гальванического цинкового или кадмиевого покрытия толщиной 6–12 мкм.
При проектировании деталей из ленты ЕХ3 следует учитывать усадку материала при термообработке — до 0,5% по длине и 1,0% по толщине. Резку ленты в отожженном состоянии выполняют на кривошипных прессах с зазором между пуансоном и матрицей 5–8% от толщины материала. После штамповки заготовки подвергают закалке в соляной ванне с выдержкой 10–20 минут и последующим двухступенчатым отпуском. Для достижения максимальной коэрцитивной силы обязательна выдержка в магнитном поле напряженностью не менее 160 кА/м на стадии отпуска при 620–640 C.
Намагничивание готовых деталей проводят в импульсных установках с энергией разряда 200–1000 Дж. Контроль степени намагниченности осуществляют с помощью милливеберметра и измерительной катушки, охватывающей деталь. Допустимый разброс магнитного потока в партии — не более 5% от номинального значения.
Рабочий диапазон температур для ленты ЕХ3 составляет –60…+150 C. При нагреве выше 200 C начинается необратимое снижение коэрцитивной силы вследствие распада высококоэрцитивного состояния, поэтому длительная эксплуатация при повышенных температурах не допускается.
В отличие от литых сплавов ЮНДК, лента ЕХ3 обладает более высокой пластичностью в состоянии поставки, что позволяет изготавливать детали сложной формы методами холодной штамповки. При этом магнитная энергия ЕХ3 ниже — до 32 кДж/м против 40–60 кДж/м у лучших марок ЮНДК, что ограничивает применение ЕХ3 в мощных магнитных системах.
Для ленты толщиной до 1,0 мм допуск составляет 0,03 мм, для толщины 1,0–2,5 мм — 0,05 мм. Разнотолщинность в пределах одного рулона не превышает 0,02 мм, что обеспечивает стабильность магнитного зазора в собираемых узлах.
После закалки и отпуска лента ЕХ3 приобретает твердость до 50 HRC и обрабатывается только абразивным инструментом или методами электроэрозии. Поэтому все отверстия, пазы и контурные элементы рекомендуется выполнять до термообработки, оставляя припуск 0,1–0,2 мм на возможное коробление.