


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


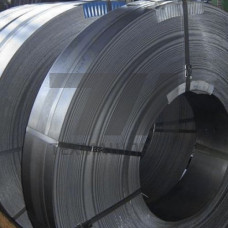
Лента из магнитно-твердого сплава ЕХ9К15М2 — прецизионный полуфабрикат на основе системы Fe–Cr–Co, предназначенный для изготовления постоянных магнитов с высокими коэрцитивными свойствами. Материал относится к деформируемым магнитно-твердым сплавам, что позволяет получать тонколистовой прокат с последующей механической обработкой и намагничиванием в готовом изделии.
Сплав ЕХ9К15М2 легирован хромом (9 %), кобальтом (15 %) и молибденом (2 %). После термической обработки — закалки от температур сольвусной области и последующего ступенчатого старения — в структуре формируется высококоэрцитивное состояние, обеспечивающее стабильность магнитных параметров в диапазоне рабочих температур до +400 C. В отличие от литых магнитов на основе Al–Ni–Co, лента ЕХ9К15М2 допускает штамповку, гибку и сверление до финишной термообработки, что существенно упрощает производство магнитов сложной конфигурации.
Лента поставляется в рулонах или отрезках мерной длины. Толщина проката — 0,2–2,5 мм, ширина — 10–200 мм. Допуски по толщине соответствуют классу точности Б по ГОСТ 4986-79. Поверхность — светлая, без окалины и расслоений, с шероховатостью Ra 1,6 мкм.
| Толщина, мм | Ширина, мм | Коэрцитивная сила Hc, кА/м | Остаточная индукция Br, Тл | Максимальная энергия (BH)max, кДж/м |
|---|---|---|---|---|
| 0,2–0,5 | 10–80 | 38–44 | 1,15–1,25 | 24–30 |
| 0,6–1,2 | 20–150 | 40–46 | 1,20–1,30 | 28–34 |
| 1,3–2,5 | 50–200 | 42–48 | 1,25–1,35 | 32–38 |
Оптимальные магнитные свойства ленты ЕХ9К15М2 достигаются после закалки от 950–1050 C с последующим отпуском в интервале 600–680 C. Для повышения прямоугольности петли гистерезиса применяется термомагнитная обработка в постоянном поле напряженностью 160–320 кА/м. После окончательного старения материал приобретает коэрцитивную силу до 48 кА/м при остаточной индукции до 1,35 Тл.
Механическая обработка ленты выполняется в отожженном состоянии: вырубка заготовок, гибка под углом до 90 без образования трещин, сверление отверстий диаметром от 1 мм. После намагничивания изделия не подлежат дополнительной обработке — это необходимо учитывать при проектировании магнитных систем.
Лента ЕХ9К15М2 востребована в производстве магнитных систем с плоской геометрией, где литые магниты неприменимы из-за хрупкости или ограничений по толщине. Основные области использования:
Работоспособность магнитов из ленты ЕХ9К15М2 сохраняется при температурах от –60 до +400 C. Температурный коэффициент остаточной индукции не превышает –0,02 %/C, что обеспечивает предсказуемое поведение магнитного потока в условиях циклических тепловых нагрузок.
Материал сохраняет магнитные свойства до +400 C. При кратковременном нагреве до +500 C допустима частичная обратимая деградация параметров, однако длительная эксплуатация выше +400 C не рекомендуется.
Сварка не применяется — нагрев выше точки Кюри разрушает магнитную текстуру. Соединение элементов выполняется механическим крепежом, клеевой фиксацией или пайкой при температуре не выше 300 C.
Деформируемый сплав ЕХ9К15М2 пластичен в отожженном состоянии, допускает штамповку и гибку, что позволяет изготавливать тонкостенные магниты толщиной от 0,2 мм. Литые магниты ЮНДК хрупки и требуют шлифовки алмазным инструментом.
Для толщин 0,2–1,0 мм допуск составляет 0,03 мм, для толщин 1,1–2,5 мм — 0,05 мм. Разнотолщинность в пределах одного рулона не превышает 0,02 мм.