


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


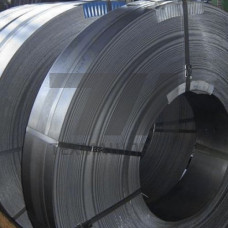
Лента из магнитно-твердого сплава ЭК33 — это прецизионный полуфабрикат, изготавливаемый методом холодной прокатки из литого или деформируемого сплава системы Fe–Cr–Co. Материал относится к классу деформируемых магнитно-твердых сплавов с высокой коэрцитивной силой и предназначен для производства постоянных магнитов сложной геометрической формы, работающих в условиях статических и динамических магнитных полей.
Сплав ЭК33 легирован хромом (до 33% масс.) и кобальтом, что обеспечивает сочетание высоких магнитных свойств с удовлетворительной пластичностью на стадии обработки давлением. После финишной термической обработки — закалки от температур аустенитной области с последующим отпуском в магнитном поле — материал приобретает анизотропию магнитных свойств с преимущественной ориентацией легкой оси намагничивания вдоль направления прокатки.
Магнитные характеристики ленты ЭК33 нормируются после полного цикла термомагнитной обработки. Типовые значения для ленты толщиной 0,5–2,0 мм:
В отличие от литых магнитов типа ЮНДК, лента ЭК33 допускает штамповку, гибку и механическую обработку резанием до финишной термообработки. Это позволяет изготавливать магниты с толщиной стенки 0,3–1,5 мм, что недостижимо для хрупких литых сплавов.
Лента ЭК33 поставляется в нагартованном (холоднокатаном) состоянии с твердостью 200–260 HB, что обеспечивает обрабатываемость резанием и штамповкой. После намагничивающего отпуска твердость возрастает до 45–52 HRC, и материал становится хрупким — финальная механическая обработка не допускается.
| Толщина, мм | Ширина, мм | Допуск по толщине, мм | Состояние поставки | Типовое применение |
|---|---|---|---|---|
| 0,3–0,5 | 10–80 | 0,03 | Нагартованное | Миниатюрные датчики Холла |
| 0,6–1,0 | 10–120 | 0,05 | Нагартованное | Роторы шаговых двигателей |
| 1,1–2,0 | 20–150 | 0,08 | Нагартованное | Полюсные наконечники |
Лента из сплава ЭК33 востребована в электротехнической и приборостроительной отраслях, где требуются компактные постоянные магниты с высокой стабильностью характеристик во времени и при температурных циклах. Основные области использования:
Благодаря коррозионной стойкости, обусловленной высоким содержанием хрома, лента ЭК33 может эксплуатироваться без дополнительного защитного покрытия в средах с относительной влажностью до 85% при температуре до +60 C. Для агрессивных сред рекомендуется нанесение гальванического никелевого или эпоксидного покрытия.
При конструировании магнитных цепей на основе ленты ЭК33 необходимо учитывать анизотропию свойств: оптимальная ориентация намагниченности достигается при расположении рабочего зазора перпендикулярно направлению прокатки. Коэрцитивная сила материала достаточна для работы в разомкнутых магнитных цепях с воздушным зазором до 2–3 мм без существенного размагничивания.
Материал допускает точечную сварку и пайку твердыми припоями при температуре не выше 650 C — превышение этого порога приводит к необратимой деградации магнитных свойств. Крепление магнитов к ферромагнитным элементам конструкции рекомендуется выполнять клеевыми составами на эпоксидной основе.
Лента ЭК33 пластична в нагартованном состоянии и допускает штамповку, гибку и механическую обработку до финишной термообработки. Литые сплавы типа ЮНДК хрупки и требуют абразивной обработки, что ограничивает минимальную толщину изделий.
Длительная рабочая температура составляет до +450 C, кратковременно материал выдерживает нагрев до +550 C без необратимой потери магнитных свойств. При превышении этих значений коэрцитивная сила необратимо снижается.
Лента поставляется в нагартованном холоднокатаном состоянии с твердостью 200–260 HB. Термомагнитная обработка (закалка + отпуск в магнитном поле) выполняется потребителем после механической обработки заготовок.
При эксплуатации в сухих отапливаемых помещениях покрытие не требуется. В условиях повышенной влажности или агрессивных сред рекомендуется никелевое гальваническое или эпоксидное покрытие толщиной 15–25 мкм.