


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


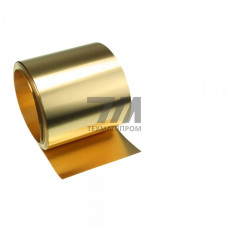
Лента из золота ЗлНЦМ 585-12.5-4 — прецизионный полуфабрикат на основе золотого сплава 585-й пробы, легированного никелем (12,5%) и цинком (4%). Материал относится к группе коррозионно-стойких ювелирных сплавов с контролируемым комплексом механических свойств. Нормируемый химический состав по ГОСТ 30649-99 обеспечивает стабильность цвета, твердости и пластичности в пределах партии, что критично при серийном производстве изделий с допусками по геометрии.
Легирующая система Au – Ni – Zn формирует двухфазную структуру с упрочнением за счет интерметаллидных выделений. Никель повышает прочность и твердость, цинк стабилизирует цветовые характеристики и улучшает жидкотекучесть при литье. Сплав склонен к упрочнению при холодной деформации: лента поставляется в состояниях с различной степенью нагартовки — от мягкого (отожженного) до пружинного. Предел прочности варьируется в диапазоне 450–750 МПа в зависимости от степени обжатия, относительное удлинение — от 3 до 35%.
Лента изготавливается методом холодной прокатки с промежуточными отжигами в защитной атмосфере. Толщина — от 0,05 до 3,0 мм, ширина — от 2 до 200 мм. Допуски по толщине соответствуют классу точности А или Б по ГОСТ 21779-82. Кромка поставляется обрезной или необрезной; для микроэлектронных применений доступна лента с радиусом скругления кромки не более 0,1 мм. Поверхность — без рисок, раковин и следов окалины, шероховатость Ra не более 0,32 мкм.
| Состояние | Толщина, мм | Предел прочности, МПа | Относительное удлинение, % | Твердость HV |
|---|---|---|---|---|
| Мягкое (отожженное) | 0,10–3,0 | 450–520 | 25–35 | 90–120 |
| Полунагартованное | 0,05–2,0 | 550–650 | 8–15 | 140–170 |
| Нагартованное | 0,05–1,5 | 680–750 | 3–6 | 180–210 |
Лента ЗлНЦМ 585-12.5-4 востребована в отраслях, где требуется сочетание коррозионной стойкости, электропроводности и технологичности при пайке и сварке:
Штамповка ленты выполняется при комнатной температуре; минимальный радиус гиба для мягкого состояния — 1–2 толщины материала. Пайка производится золотосодержащими припоями с температурой плавления 750–850 C. Сварка — лазерная или контактная точечная, без образования хрупких интерметаллидных фаз. Для снятия нагартовки применяется отжиг при 650–700 C в течение 15–30 минут с последующим охлаждением на воздухе. Химическое травление — в растворах на основе йодистого калия или царской водки при контроле времени выдержки.
Каждая партия ленты сопровождается сертификатом с указанием фактического химического состава, механических свойств и результатов контроля геометрии. Химический анализ выполняется атомно-эмиссионным методом, твердость измеряется по Виккерсу при нагрузке 0,5–1 кгс. Допустимые отклонения по содержанию золота — 0,5%, по легирующим элементам — 0,3%. Материал соответствует требованиям ГОСТ 30649-99 и ТУ 117-2-7-75.
Стандартная ширина — до 200 мм. Для микроэлектронных применений поставляется лента шириной от 2 мм с допуском 0,05 мм.
Мягкая лента имеет предел прочности 450–520 МПа и удлинение 25–35%, что обеспечивает глубокую вытяжку. Нагартованная — 680–750 МПа при удлинении 3–6%, применяется для упругих элементов.
Да, для толщин 0,10–1,0 мм обеспечивается допуск 0,005 мм, для толщин 1,0–3,0 мм — 0,010 мм.
Отжиг при 650–700 C в течение 15–30 минут в защитной атмосфере или вакууме, охлаждение — на воздухе.