


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


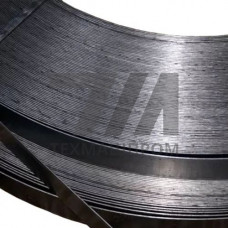
Лента ТКЛР 18ХТФ — это холоднокатаная термически обработанная лента из низколегированной конструкционной стали марки 18ХТФ, предназначенная для изготовления крепежных изделий методом холодной высадки. Аббревиатура ТКЛР расшифровывается как «транспортная крепежная лента для рессор» — материал разработан специально для производства высоконагруженного крепежа, работающего в условиях знакопеременных и ударных нагрузок.
Сталь 18ХТФ относится к группе низколегированных хромомарганцевых сталей с добавлением титана и ванадия. Химический состав материала обеспечивает сочетание высокой прочности и достаточной пластичности, необходимой для формообразования крепежных элементов без предварительного нагрева. Содержание хрома в пределах 0,9–1,2% повышает прокаливаемость и сопротивление коррозионному воздействию, марганец (0,8–1,1%) упрочняет ферритную матрицу, а микролегирование титаном и ванадием способствует измельчению зерна и формированию дисперсных карбонитридных фаз при термической обработке.
Лента ТКЛР 18ХТФ изготавливается методом холодной прокатки с последующей термической обработкой — отжигом или нормализацией с отпуском. Ключевым требованием к готовому прокату является стабильность механических свойств по длине и ширине полосы, поскольку разброс твердости приводит к нестабильному заполнению матриц при высадке и повышенному износу инструмента. Поверхность ленты должна быть чистой, без окалины, заусенцев и следов коррозии — дефекты поверхности переносятся на готовые изделия и становятся концентраторами напряжений.
По точности прокатки лента поставляется с допусками по толщине, соответствующими классам точности Б или В по ГОСТ 2284. Кромка может быть обрезной или необрезной — выбор определяется требованиями последующей переработки на автоматических высадочных комплексах. Для высокоскоростных линий холодной высадки предпочтительна лента с обрезной кромкой, обеспечивающей стабильную подачу в направляющие устройства.
В состоянии поставки лента ТКЛР 18ХТФ имеет временное сопротивление разрыву в диапазоне 440–590 МПа при относительном удлинении не менее 20%. Твердость проката контролируется в пределах 131–187 HB. Такие характеристики достигаются проведением низкотемпературного отжига после холодной прокатки, который снимает наклеп и восстанавливает пластичность, необходимую для последующей холодной объемной штамповки.
Окончательные прочностные свойства крепежным изделиям придает закалка с последующим отпуском. После термической обработки из ленты 18ХТФ изготавливают болты, винты и шпильки классов прочности 8.8 и 10.9 по ГОСТ Р ИСО 898-1. Прокаливаемость стали достаточна для получения мартенситной структуры в сечениях до 25 мм при охлаждении в масле.
| Параметр | Значение для ленты в состоянии поставки | Значение после закалки и отпуска | Метод контроля | Нормативный документ |
|---|---|---|---|---|
| Временное сопротивление разрыву, МПа | 440–590 | 830–1030 | Испытание на растяжение | ГОСТ 1497 |
| Относительное удлинение, % | 20 | 9 | Испытание на растяжение | ГОСТ 1497 |
| Твердость, HB | 131–187 | 255–353 | Твердомер | ГОСТ 9012 |
| Толщина ленты, мм | 1,0–4,0 | — | Микрометр | ГОСТ 2284 |
Лента ТКЛР 18ХТФ выпускается в диапазоне толщин от 1,0 до 4,0 мм при ширине от 20 до 200 мм. Намотка производится в рулоны с внутренним диаметром 400, 500 или 600 мм, наружный диаметр не превышает 1200 мм. Масса рулона может достигать 5 тонн, что обеспечивает длительную непрерывную работу высадочных автоматов без переналадки.
Допускаемые отклонения по толщине для ленты нормальной точности составляют 0,08 мм при толщине до 2 мм и 0,10 мм для более толстого проката. Серповидность не должна превышать 2 мм на 1 метр длины, а волнистость — 3 мм на 1 метр. Косина реза не более 3 мм при обрезной кромке.
Основное назначение ленты ТКЛР 18ХТФ — производство крепежных изделий холодной высадкой на автоматических комплексах. Материал применяется для изготовления:
Благодаря стабильности химического состава и механических свойств лента 18ХТФ пригодна для использования на высокопроизводительных высадочных автоматах с производительностью до 300 изделий в минуту. Материал обеспечивает ресурс инструмента на 15–20% выше по сравнению с углеродистыми сталями типа 35 или 40Х при изготовлении аналогичных изделий.
Лента ТКЛР — это специализированный прокат, предназначенный для холодной высадки крепежа. Отличие заключается в ужесточенных требованиях к механическим свойствам, качеству поверхности и точности геометрических размеров. Обычная лента из стали 18ХТФ может иметь повышенную твердость и наклеп, что делает ее непригодной для холодной объемной штамповки без дополнительной термической обработки.
Из ленты ТКЛР 18ХТФ после закалки и отпуска изготавливают крепежные изделия классов прочности 8.8 и 10.9 по ГОСТ Р ИСО 898-1. Достижение класса 10.9 требует точного соблюдения режимов термической обработки: закалки от 850–880 C с охлаждением в масле и последующего отпуска при 420–480 C.
Стандартный сортамент включает толщины от 1,0 до 4,0 мм с шагом 0,1–0,5 мм в зависимости от требуемой номенклатуры крепежа. Ширина ленты подбирается под конкретный типоразмер изделия и может составлять от 20 до 200 мм.
Лента ТКЛР 18ХТФ поставляется в термически обработанном состоянии — после отжига или нормализации с отпуском. Материал готов к непосредственному использованию на высадочном оборудовании без дополнительной подготовки. При длительном хранении на складе рекомендуется контролировать твердость партии перед запуском в производство.