


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


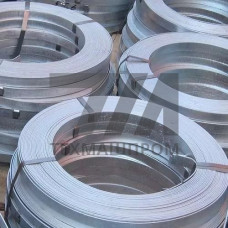
Ленты стальные 3408 — это холоднокатаная низкоуглеродистая стальная полоса, поставляемая в рулонах и соответствующая маркировке 3408 (тип 08пс/08Ю по ГОСТ 503-81 и ГОСТ 16523-97). Обозначение 3408 применяется в складской и трейдерской классификации для ленты толщиной 0,5–2,0 мм с нормированным пределом текучести и повышенной пластичностью. Ключевая особенность — сочетание низкого содержания углерода (не более 0,08 %) с гарантированной способностью к глубокой вытяжке без образования трещин.
Лента 3408 изготавливается из спокойной или полуспокойной стали с минимальным количеством вредных примесей. Сера — не более 0,025 %, фосфор — не более 0,030 %. Такое ограничение критично для операций холодной штамповки, где сегрегации по границам зёрен вызывают локальное разрушение кромки.
| Параметр | Значение | Единица | Метод контроля | Влияние на обработку |
|---|---|---|---|---|
| Толщина | 0,5–2,0 | мм | ГОСТ 16523 | Точность прокатки |
| Предел текучести | 195–235 | МПа | ГОСТ 1497 | Усилие вытяжки |
| Относительное удлинение | 26 | % | ГОСТ 1497 | Глубина вытяжки |
| Углерод (C) | 0,08 | % | ГОСТ 22536 | Пластичность |
| Ширина рулона | 10–1250 | мм | ГОСТ 19903 | Раскрой |
| Шероховатость | Ra 0,4–1,6 | мкм | ГОСТ 2789 | Сцепление покрытия |
Производственный цикл включает горячую прокатку подката, травление в соляной кислоте, холодную прокатку на непрерывных станах и рекристаллизационный отжиг в колпаковых печах при 680–720 C. Дрессировка на последнем проходе обеспечивает требуемую шероховатость и устраняет площадку текучести, что важно при последующем профилировании на роликовых листогибочных станах.
Готовые рулоны 3408 поставляются с обрезной или необрезной кромкой. Для автоматических линий продольной резки предпочтительна обрезная кромка с допуском по ширине 0,5 мм.
Лента 3408 сваривается всеми видами контактной сварки — точечной, шовной, стыковой. Из-за низкого углеродного эквивалента (Ceq 0,12) подогрев не требуется. При лазерной резке волоконным лазером мощностью 2–4 кВт кромка остаётся без грата при скорости подачи 8–15 м/мин.
Для операций гибки минимальный радиус определяется как 0,5–1,0 толщины при поперечном направлении прокатки. Продольная гибка требует увеличения радиуса до 1,5 толщины во избежание растрескивания.
Рулоны хранят в закрытых складах при относительной влажности не выше 75 % и температуре не ниже –20 C. При транспортировке в морских контейнерах обязательна влагозащитная упаковка с силикагелем для предотвращения конденсационной коррозии на кромках.
Маркировка 3408 — это складской код, соответствующий стали 08пс с нормированным пределом текучести и повышенным удлинением. Отличие от стандартной 08пс — в более жёстком контроле шероховатости и допуске по толщине.
Для глубокой вытяжки с коэффициентом до 1,8 рекомендуется толщина не более 1,2 мм. При большей толщине требуется промежуточный отжиг или применение смазки с высоким давлением.
Да, при радиусе гиба не менее 0,5 толщины в поперечном направлении. Продольная гибка требует радиуса от 1,5 толщины из-за анизотропии механических свойств.
При обрезной кромке допуск составляет 0,5 мм для ширины до 500 мм и 1,0 мм для ширины свыше 500 мм. Необрезная кромка имеет допуск 2,0 мм.